
电镀锡合金工艺规范
电镀锡工艺描述

电镀锡工艺描述
-i-
第一章镀锡机组概述
第一节镀锡板的历史和发展
镀锡板是两面镀有商业纯锡的冷轧低碳薄钢板或钢带,它将钢的强度和成形性同锡的耐蚀性、锡焊性和美观的外表结合于一种材料之中。镀锡板的最大用途是用于包装,原因是镀锡板无毒、重量轻、强度高、耐蚀性好并且易于加工成形、锡焊和熔焊。镀锡板也用于制作包装油类、润滑脂、涂料、化学品以及其它产品用的容器,喷雾罐、瓶盖和各种盖子。1730年英国成为世界上第一个镀锡板输出国,并在1810年取得了食品罐头的发明专利,后来美国、日本的镀锡板技术也相继得到迅速发展。第一个电镀锡钢板的工业化生产1934年在德国实现。目前世界上有140多条电镀锡薄板生产线,年总产量约为2100104t,美国的产量约占世界总产量的19.7%,日本占14.9%,是世界上镀锡板的主要输出国。食品罐头、包装饮料罐所使用的表面处理钢板的生产与开发,一直受到发达国家的普遍重视,其生产和应用技术不断有新的发展,其主要发展有:一、普遍用连铸钢代替模铸钢锭生产镀锡板;
二、用高净度、低夹杂物的连铸钢生产饮料和食品罐头用的二片罐(冲拔罐和二次深冲罐)专用镀锡板;
三、开发制造电阻焊接罐用的镀锡量约为1g/m2的低锡量镀锡钢板;
四、进一步减小镀锡原板厚度,将极薄的镀锡原板加工至0.16~0.20mm。我国镀锡板生产起步较晚,60年代初上钢十厂试制了热镀锡板,年产1000t左右,1971年中国自己研制的上钢十厂700mm电镀锡钢带试验性生产系统建成,但当时国内还不能生产镀锡专用钢,加上轧制精度较低,因此只能生产低档用途的镀锡板。70年代,罐头食品是我国主要出口产品之一,但由于镀锡板全靠进口,并由国家分配指标,因此供应紧缺。1978年武钢从西德引进的300m/min、1100mm宽带钢高速镀锡机组投产,但由于设计定由1700mm5机架连轧机生产原板,在技术上、经济上均不合理,因而未能正常生产。80年代部分镀锡原板曾由硅钢厂20辊轧机生产,年产3~4万t。1989年又从西德引进1台1250mmHC轧机,但原板质量仍不能同进口的相比。1989年中国第一家合资的广东中山中粤马口铁公司投产,其1号镀锡机组为韩国新和镀锡板公司建造的90m/min低速宽带钢机组,年产6万t镀锡板,设备虽简易,但符合生产要求。原板从日本新日铁、日本钢管、川崎等进口,产品质量远高于武钢产品。1994年又建成了年产6万t镀锡板的2号机组。特别是
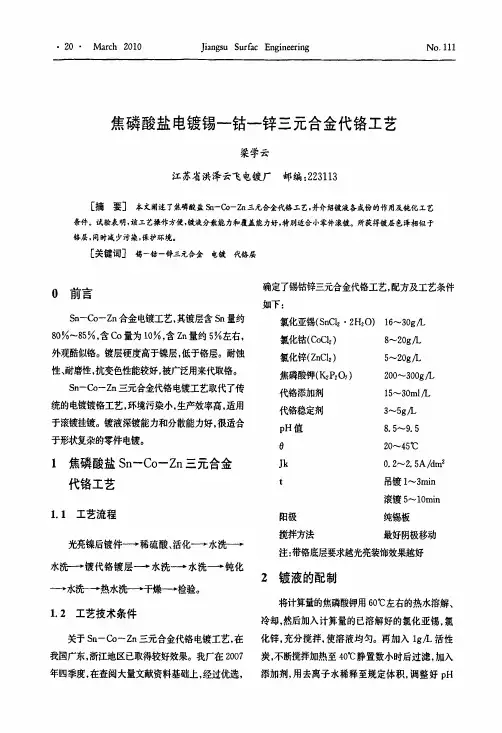
焦磷酸盐电镀锡钴锌三元合金代铬工艺
・20・March2010JiangsuSurfacEngineeringNo,111
焦磷酸盐电镀锡一钴一锌三元合金代铬工艺
梁学云
江苏省洪泽云飞电镀厂邮编:223113
[摘要]本文阐述了焦磷酸盐sn—co—zn三元合金代铬工艺,并介绍镀液各成份的作用及钝化工艺条件。试验表明,该工艺操作方便,镀液分散能力和覆盖能力好,特别适合小零件滚镀。所获得镀层色泽相似于铬层,同时减少污染,保护环境。[关键词]锡一钴一锌三元合金电镀代铬层
0前言
Sn—Co—Zn合金电镀工艺,其镀层含Sn量约
80%~85%,含Co量为lo%,含Zn量约5%左右,
外观酷似铬。镀层硬度高于镍层,低于铬层。耐蚀
性、耐磨性,抗变色性能较好,被广泛用来代取铬。
Sn—Co—Zn三元合金代铬电镀工艺取代了传
统的电镀镀铬工艺,环境污染小,生产效率高,适用
于滚镀挂镀。镀液深镀能力和分散能力好,很适合
于形状复杂的零件电镀。
1焦磷酸盐Sn—Co—Zn三元合金
代铬工艺
1.1工艺流程
光亮镍后镀件—一稀硫酸、活化—一水洗—一确定了锡钴锌三元合金代铬工艺,配方及工艺条件
如下:
氯化亚锡(SnClz・2H20)16"一309/L
氯化钴(Coa2)8--一209/L
氯化锌(ZnCl2)5--一209/L
焦磷酸钾(K2P207)200---3009/L代铬添加剂15~30ml/L
代铬稳定剂3--一59/L
pH值8.5"--9.5
020~45℃
Jk0.2~Z.5A/din2
t吊镀l一-3min
滚镀5--一10min
阳极纯锡板
搅拌方法最好阴极移动
注:带铬底层要求越光亮装饰效果越好水2;卜一镀代铬镀层一水洗一水洗一钝化2镀液的配制—一水洗—一热水洗—一干燥—一检验。
1.2工艺技术条件
关于Sn—C0一Zn三元合金代铬电镀工艺,在
我国广东,浙江地区已取得较好效果。我厂在2007
年四季度,在查阅大量文献资料基础上,经过优选,将计算量的焦磷酸钾用60"C左右的热水溶解、
冷却,然后加入计算量的已溶解好的氯化亚锡,氯
锡及锡合金可焊性镀层电镀工艺

2006年9月 电镀与精饰 第28卷第5期(总170期) ・33・
文章编号:1001—3849(2006)05—0033—06
锡及锡合金可焊性镀层电镀工艺
邓正平, 温青
(广州市二轻研究所,广东广州 510170)
摘要:介绍了目前常用于电子元器件电镀纯锡液的主要技术要求。阐述了酸性硫酸盐镀锡、酸性氟
硼酸盐镀锡或锡一铅合金、烷基磺酸盐镀锡或锡一铅合金、中性或弱酸性镀锡或锡一铅合金的工艺特
点、镀液镀层性能及性价比。还介绍了Sn—Bi、Sn—A Sn~Cu无氟无铅可焊性电镀锡基二元舍金的
特点、性能及典型的工艺配方。
关 键词:锡;锡合金;可焊性镀层;电镀
中图分类号:TQ153.2 文献标识码:A
Electroplating Technology for Tin&Tin Alloy
Solderable Coating
DENG Zheng—ping,WEN Qing
(The Second Light Industry Institute of Guangzhou City,Guangzhou 510170,China)
Abstract:Main technical requirements of pure tin plating bath common used for electronic compo—
nent and device electroplating were introduced.Technological characteristics,properties of plat— ing bath and coating,ratio between performance and price for tin or tin alloy electroplating with
acidic sulfate bath,acidic fluoborate bath,alkylsulfonatebath,neutral or weak acidic baths were elecidated.Characteristics,performance and typical technological formulaes of fluorine—free and
引线框架镀锡工艺流程

引线框架镀锡工艺流程
1. 引言
引线框架镀锡工艺流程是电子制造过程中的重要环节之一,它在保证产品质量和可靠性方面起着至关重要的作用。本文旨在深入研究引线框架镀锡工艺流程,探讨其原理和技术要点,以及相关的研究进展和应用实践。
2. 工艺流程概述
引线框架镀锡工艺流程是指将电子元器件中的金属引线通过特定的工艺步骤进行表面镀锡处理。其主要目的是提高元器件与焊接接触面积,增强焊接可靠性,并保护金属引线不受氧化和腐蚀。一般而言,引线框架镀锡工艺流程包括预处理、清洗、表面活化、镀锡、后处理等环节。
3. 工艺步骤详解
3.1 预处理
预处理是指在进行实际的镀锡之前对金属引线进行表面清洁和去除氧化层等处理。这一步骤主要包括去除油污、去除氧化层以及提高表面粗糙度等。常用的方法包括机械清洗、化学清洗、热处理等。预处理的目的是为了提高金属引线表面的附着力和镀层均匀度。
3.2 清洗
清洗是为了去除预处理过程中产生的残留物和污染物,保证金属引线表面干净无杂质。常用的清洗方法包括超声波清洗、喷淋清洗、浸泡清洗等。清洗剂的选择和浓度对于保证清洁效果至关重要。
3.3 表面活化
表面活化是为了增加金属引线表面活性,提高镀液对于金属引线的附着力。常用方法包括化学活化和物理活化两种。化学活化主要通过使用一些特定溶液进行浸泡,而物理活化则通过喷砂、喷丸等机械方式进行。 3.4 镀锡
镀锡是整个工艺流程中最关键也最重要的一步。镀锡过程中使用特定电解液将金属离子还原成金属形态,并在金属引线表面形成一层均匀且致密的锡镜,以保护金属引线不受氧化和腐蚀。常用的镀锡方法包括电镀、浸镀和喷涂等。电镀方法常用的电解液包括氰化锡、氯化锡等。
3.5 后处理
后处理是指对于已经完成镀锡的金属引线进行喷洗、烘干和包装等处理。喷洗是为了去除残留的电解液和杂质,烘干是为了去除水分,而包装则是为了保护金属引线不受外界环境影响。
4. 研究进展
电镀锡锌合金
电镀锡锌合金
电镀锡锌合金是一种常见的金属表面处理方法,它可以在金属表面形成一层锡锌合金的保护层,以防止金属表面腐蚀和氧化。这种处理方法广泛应用于电子、汽车、航空航天等行业,成为保护金属表面的重要手段。
电镀锡锌合金的工艺过程比较简单,首先需要将待处理的金属件进行表面处理,以去除表面的污垢和氧化物。接下来,将金属件浸泡在含有锡锌离子的电解液中,通电后,在金属表面形成一层锡锌合金的保护层。最后,将金属件进行清洗、烘干等处理,即可完成整个电镀过程。
电镀锡锌合金的优点主要有以下几个方面:
1. 保护性能好:电镀锡锌合金能够在金属表面形成一层紧密、均匀的保护层,有效防止金属表面腐蚀和氧化。
2. 耐磨性好:电镀锡锌合金的保护层硬度较高,能够有效提高金属件的耐磨性和耐腐蚀性。
3. 外观美观:电镀锡锌合金的保护层具有银白色的外观,能够提高金属件的外观质量和美观度。
4. 工艺简单:电镀锡锌合金的工艺过程相对简单,成本较低,适用于大批量生产。
除了以上优点之外,电镀锡锌合金还存在一些缺点,如:
1. 环境污染:电镀过程中会产生大量废水和废气,对环境造成一定的污染。
2. 耗能较大:电镀过程需要大量的电能,耗能较大。
3. 镀层厚度不易控制:电镀锡锌合金的镀层厚度受到多种因素的影响,不易精确控制。
4. 镀层质量不稳定:电镀锡锌合金的镀层质量容易受到电解液组成、温度、电流密度等因素的影响,不易保持稳定。
总之,电镀锡锌合金作为一种重要的金属表面处理方法,在工业生产中具有广泛应用前景。在使用过程中需要注意控制环境污染、节约能源,并加强对电镀过程中各种因素的控制和调节,以提高镀层质量和稳定性。
电镀锡工艺_培训资料

0 一、工艺的指导思想
最终用途决定工艺
工艺的一致性
在产品质量和生产成本之间找到最佳的平衡点
安全问题
二、镀锡板简介
电镀锡板因其基板具有合适的强度、优良的焊接性和冲压性,表面镀层具有良好的耐腐蚀性,易于涂布、印刷而广泛应用于食品、饮料、喷雾剂、化工和油漆等的包装以及各种器具的制造。
电镀铬板又被称作无锡钢(Tin Free Steel),简称TFS,是指“代替镀锡板使用,而表面又不镀锡的薄钢板”。一般分为铬系无锡钢(TFS-Cr)和镍系无锡钢(TFS-Ni)两类。目前流行的为铬系无锡钢,欧洲通称为ECCS。这种材料最初是由锡资源缺乏的国家开发成功,后作为镀锡板的一种代用品,被许多国家在制罐行业中推广。它与镀锡板相比,具有生产成本低、表面附着力强、涂印效率高、耐硫性好等显著优点,广泛用于杂品罐及瓶盖等。
三、镀锡板的分类(GB/T 2520-2000)和性能
按成品形状:板、卷
按钢级:一次冷轧、二次冷轧
按钢基: L、 MR、D :L型钢残留元素(Cu、Ni、Cr、Mo及其它元素)成分特别少,具有极优良耐蚀性,MR型残留元素成分较宽,耐蚀性好,用作一般用途,D型是铝镇静钢,在深冲加工或经受容易产生拉伸应变纹情况下使用
按退火方式:箱式、连续
按表面外观:光亮、石纹、银光、无光
按镀锡量:等厚、差厚
按钝化种类:阴极电化学、化学
按表面质量:Ⅰ级、Ⅱ级
镀锡板的性能
机械性能(调质度):镀锡板的机械性能是指镀锡原板即钢基板的机械性能。它主要由钢基板的化学成分、轧制工艺和退火工艺决定。
耐蚀性:耐蚀性是镀锡板最重要的性能。镀锡板大量用于制造食品罐,如水果罐、奶粉罐、午餐肉罐等,由于盛装的食品种类繁多,其腐蚀也有不同特点,因此要求镀锡板具有适应其内装物特点的耐蚀性。
原板的化学成分和表面纯净度影响镀锡原板耐蚀性。一般要求硫、磷、铜含量越少越好,但也有特殊情况,如对盛有可口可乐类含CO2的饮料,硫含量高些反而提高原板的耐蚀性,对盛有桔子等含柠檬酸的食品,铜含量多些对耐蚀性也有利。
电镀金锡合金工艺流程
电镀金锡合金工艺流程
英文回答:
Electroplating gold-tin alloy is a process that
involves the deposition of a thin layer of gold-tin alloy
onto a substrate. The process is carried out in an
electrolytic bath, which contains a solution of gold and
tin salts. The substrate is connected to the negative
terminal of a power supply, and a gold-tin alloy anode is
connected to the positive terminal. When current is passed
through the bath, gold and tin ions are reduced and
deposited onto the substrate.
The thickness of the gold-tin alloy deposit can be
controlled by the amount of current passed through the bath
and the duration of the plating process. The composition of
the gold-tin alloy deposit can be controlled by the
concentration of gold and tin salts in the bath.
Gold-tin alloy plating is used for a variety of applications, including:
滚镀 克锡 工艺流程
滚镀 克锡(铜件)工艺流程
工序 工序内容 工艺条件及质量要求
1 毛坯检验 检查毛坯是否有残次品,表面光洁度是否统一
2 除油 加水至液面超过工件10公分左右,加氰化钠0.2-0.5KG,茶籽粉0.2-0.5KG,枧油300-500ml稀剂3L(按100KG工件计)时间40-60分钟
3 清洗 用清水冲洗干净
4 酸锡 电压2-5伏,温度15-20度,比重10-15 时间30-40分钟
5 清洗 用清水冲洗干净
6 发黑 用(硫酸1L, 锡缸水2L, 硫酸铜300-400克 ,水20升)发黑均匀
7 清洗 用清水冲洗干净
8 捞色 涮色粉少量,水超过工件10公分,捞至所需程度
9 清洗 用清水冲洗涮色粉
10 捞滑 加水至超过工件20公分,茶籽粉少量,捞至所需程度
11 清洗 用清水冲洗干净
12 烘干 热风离心甩干,表面无水印,完全干燥
13 上漆 浸漆,漆膜连续有光泽
14 成品检验 按检验标准检验,合格发货
15
16
17
18
19
20
21
备注
编制: 审核: 滚镀 克锡(锌合金)工艺流程
工序 工序内容 工艺条件及质量要求
1 毛坯检验 检查毛坯是否有残次品,是否有压铸气泡或沙眼等影响电镀效果的毛坯问题
2 除蜡 用三氯已烯除蜡,确保蜡除净
3 除油 用15-20%的稀硫酸除油,确保油、氧化皮除净
4 清洗 用清水将硫酸冲洗干净
5 碱铜 镀亮碱铜, 电压8-8.5伏 PH值9-10温度50-60度 时间20-30分钟
6 清洗 用清水冲洗干净
7 活化 用5%稀硫酸活化
8 清洗 用清水将硫酸冲洗干净
9 酸锡 电压2-5伏,温度15-20度,比重10-15 时间30-40分钟
10 清洗 用清水冲洗干净
11 发黑 用(硫酸1L, 锡缸水2L, 硫酸铜300-400克 ,水20升)发黑均匀
铝基板电镀锡铋合金工艺
铝基板电镀锡铋合金工艺
铝基板是一种具有良好散热功能的金属基覆铜板,一般单面板由三层结构所组成,分别是电路层(铜箔)、绝缘层和金属基层。用于高端使用的也有设计为双面板,结构为电路层、绝缘层、铝基、绝缘层、电路层。极少数应用为多层板,可以由普通的多层板与绝缘层、铝基贴合而成。
常见于LED照明产品。有正反两面,白色的一面是焊接LED引脚的,另一面呈现铝本色,一般会涂抹导热凝浆后于导热部分接触。目前还有陶瓷基板等等;
本篇介绍的是铝基板上镀锡铋合金,其既具有良好焊接性能,又在低温下有较好的机械强度。
工艺步骤如下。
(1)将铝基板充分去油,并在配比为硫酸500mL/L、硝酸500mL/L、氯化钠2~3g/L的酸洗液中处理2~3s,在流动的自来水中进行清洗不少于10s,再用氢氟酸对铝基板进行酸洗2~3s,在流动的自来水中进行清洗不少于20s。
(2)将铝基板放人温度为18~25℃,配比为七水合硫酸锌(150±5)g/L、氢氧化钠(200±5)g/L的锌酸盐处理槽中处理3~6s,在流动的自来水中清洗不少于20s。
(3)将铝基板放人普通瓦特镀镍槽中进行镀镍2~3μm,在流动的自来水中清洗零件不少于10s。
(4)将铝基板放入锡铋合金电镀槽中进行电镀,电解液温度15~25℃,电流密度2~5A/dm2,电镀时间根据镀层厚度和锡-铋合金沉积速率0.5~1.0μm/min来确定。在开始电镀的20~30 s内,电流密度是正常电镀电流密度的2倍,30s后降至正常值。
(5)在流动的热水中清洗铝基板,时间不少于30s。在丙酮中对铝基板进行脱水2~5s。将铝基板放在粗白棉布上,用干净的压缩空气将其吹干后放入烘干箱,在80~100℃条件下干燥至少10min,将铝基板从导线上拆下。
铜镀锡厚度的规范标准
铜镀锡厚度的规范标准
引言
铜镀锡是一种常用的电镀工艺,用于提高电子元件的耐腐蚀性和导电性能。在生产中,控制铜镀锡的厚度是非常重要的,因为不同的应用需要不同的厚度。本文将介绍铜镀锡厚度的规范标准。
1. 铜镀锡厚度的测量方法
为了确保铜镀锡的厚度符合标准,需要对其进行准确的测量。常用的铜镀锡厚度测量方法有以下几种:
1.1 电子显微镜观察
电子显微镜(SEM)是一种高分辨率显微镜,可以通过放大铜镀锡层的图像来测量其厚度。通过计算图像中铜镀锡层的像素数目,可以间接地推导出厚度。
1.2 X射线荧光光谱仪测量
X射线荧光光谱仪(XRF)是一种非破坏性的分析仪器,可以用于测量铜镀锡层的厚度。通过测量X射线在材料中的激发和发射过程,可以推断出铜和锡的含量以及厚度。
1.3 厚度计测量
厚度计是一种直接测量铜镀锡层厚度的仪器。常用的厚度计有机械式厚度计和电子式厚度计。通过将厚度计的探头放置在镀层表面,可以直接读取镀层的厚度。
2. 铜镀锡厚度的规范标准
铜镀锡的厚度需要符合特定的规范标准,以确保其质量和性能满足应用需求。以下是几个常见的铜镀锡厚度规范标准:
2.1 IPC-4552
IPC-4552标准是电子行业常用的铜镀锡规范标准之一。根据该标准,一般要求铜镀锡的平均厚度为1.27um(50英寸),最小厚度为0.76um(30英寸),最大厚度为2.54um(100英寸)。
2.2 MIL-PRF-STD-453
MIL-PRF-STD-453标准是军事行业常用的铜镀锡规范标准之一。根据该标准,要求铜镀锡的最小厚度为0.51um(20英寸),最大厚度为1.27um(50英寸)。 2.3 JIS H 8502
JIS H 8502标准是日本工业标准化组织制定的铜镀锡规范标准。根据该标准,一般要求铜镀锡的厚度范围为0.76um(30英寸)至2.54um(100英寸)。
3. 控制铜镀锡厚度的方法
为了确保铜镀锡的厚度符合规范标准,可以采取以下控制方法: