
金刚石线锯在使用过程中断线的讨论
金刚石线锯在使用过程中断线的讨论
金刚石线锯在使用过程中经常遇到断线的问题,困扰着金刚石线锯的生产方和使用方。对于断线问题,供需双方之间经常存在有比较大的分歧。为了使得这一问题得到缓解,在此对这一问题进行讨论,以便供需双方参考,共同努力,减少断线率。
原因分析
1、金刚石线锯抗拉强度低于预定指标。比如70线为例,抗断拉力小于15N。
2、金刚石线锯局部有比较大的“镍瘤”存在,也就是局部磨粒堆积现象严重,或者虚高磨粒过高而又集中在某一个小区域,在切割过程中导致局部阻力变大,可能导致跳线和断线。
3、金刚石线锯表面氧化严重,导致表面有龟裂产生。表面龟裂部位容易产生应力集中,也会导致断线。
4、在生产过程中,初始绕线时存在较大的扭应力,容易导致使用过程中断线。
5、在使用时,初始绕线过程存在较大的扭应力,非常容易导致断线。
6、在使用过程中,切割工艺参数与所使用的金刚石线不匹配,导致断线。比如走线速度过大或过小,线弓比过大,都容易导致断线。
7、切割机的性能下降,比如某个导轮阻力过大,转动不灵活,易导致跳线或断线。
8、切割机的震动幅度过大或电机转速不均也容易导致断线。 9、切割液污染严重,杂质较多粘稠度加大,致使切割阻力变大导致断线。
10、回线时加速度过大容易导致跳线和断线。
改善措施
1、金刚石线锯生产方,确保抗破断力不小于额定值。确保线锯表面磨粒分散性好,堆积直径小,不超标,虚高磨粒少不超标。成卷金刚石线锯自然扭应力小,也就是自然状态下,线的扭转角度要小。提高线锯表面抗氧化性能。
2、金刚石线锯使用方,应首先在初始绕线时,顺着自然扭应力的方向绕,如果逆着扭力方向或者加大原有扭力绕线,就非常容易导致断线;调整切割参数与所使用的线锯相适应,切割参数包括走线速度、进给速度等;保持切割机性能稳定,各导轮灵活;回线时加速和减速不要太快。
综合分析
1、扭应力的破坏性。金刚石线锯的抗扭强度差别非常的大,也不稳定。以70线为例,抗扭强度,从10圈到70圈不等。做成金刚石线锯后,线锯的抗扭强度都比裸线大幅度降低。这是因为表面镀上了金刚石磨粒,当旋转时,在扭转角的作用下,金刚石磨粒的峰尖接触到侧面,就会将表面刺破,产生应力引起断裂。扭应力是导致断线的主要愿因。生产方和使用方在初始绕线时一定要尽量减少产生扭应力。
2、回线时的加速度。回线时减速和加速太快容易造成跳线,导致断线,一定引起注意。
3、磨粒堆积严重。金刚石线锯磨粒堆积严重,导致阻力加大造成断线。 4、金刚石线锯在使用过程中断线问题,是一个比较复杂的问题,不能简单的说是线锯产品的问题或说是使用的问题。要想使问题很好的得到解决,供需双方应及时交流讨论,共同找到断线的原因,才能为供需双方解决问题。
211287314_电镀金刚石线锯上砂装备设计和应用
中国新技术新产品2023 NO.3(上)
- 35 -工 业 技 术
平台研究[J].现代信息科技,2019,3(21):7-9.[5]
祝永志,荆静.基于Python语言的中文分词技术的研究[J].通信技术,2019,52(7):
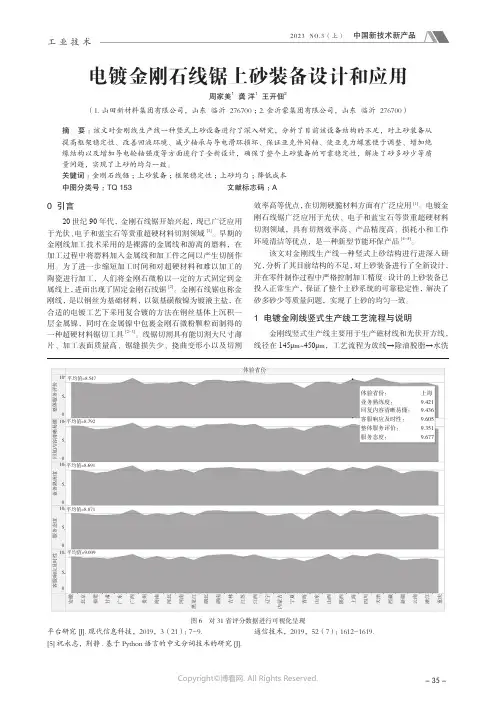
1612-1619.图6 对31省评分数据进行可视化呈现安徽北京福建甘肃广东广西贵州海南河北河南黑龙江湖北湖南吉林江苏江西辽宁内蒙古宁夏青海山东山西陕西上海四川天津西藏新疆云南浙江重庆
客服响应及时性服务态度业务熟练度整体服务评价平均值=8.547
平均值=8.792
平均值=8.691
平均值=8.871
平均值=9.009回复内容清晰易懂体验省份: 上海业务熟练度: 9.421回复内容清晰易懂: 9.436客服响应及时性: 9.605整体服务评价: 9.351服务态度: 9.677体验省份10
10
10
10
105
5
5
5
50
0
0
0
00引言20世纪90年代,金刚石线锯开始兴起,现已广泛应用于光伏、电子和蓝宝石等贵重超硬材料切割领域[1]。早期的金刚线加工技术采用的是裸露的金属线和游离的磨料,在加工过程中将磨料加入金属线和加工件之间以产生切削作用。为了进一步缩短加工时间和对超硬材料和难以加工的陶瓷进行加工,人们将金刚石微粉以一定的方式固定到金属线上,进而出现了固定金刚石线锯[2]。金刚石线锯也称金刚线,是以钢丝为基础材料,以氨基磺酸镍为镀液主盐,在合适的电镀工艺下采用复合镀的方法在钢丝基体上沉积一层金属镍,同时在金属镍中包裹金刚石微粉颗粒而制得的一种超硬材料锯切工具[2-3]。线锯切割具有能切割大尺寸薄片、加工表面质量高、锯缝损失少、挠曲变形小以及切割效率高等优点,在切割硬脆材料方面有广泛应用[1]。电镀金刚石线锯广泛应用于光伏、电子和蓝宝石等贵重超硬材料切割领域,具有切割效率高、产品精度高、损耗小和工作环境清洁等优点,是一种新型节能环保产品[4-5]。该文对金刚线生产线一种竖式上砂结构进行进深入研究,分析了其目前结构的不足,对上砂装备进行了全新设计,并在零件制作过程中严格控制加工精度。设计的上砂装备已投入正常生产,保证了整个上砂系统的可靠稳定性,解决了砂多砂少等质量问题,实现了上砂的均匀一致。1电镀金刚线竖式生产线工艺流程与说明金刚线竖式生产线主要用于生产磁材线和光伏开方线,线径在145μm~450μm,工艺流程为放线→除油脱脂→水洗电镀金刚石线锯上砂装备设计和应用周家美1龚洋1王开佃2(1.山田新材料集团有限公司,山东 临沂 276700;2.金沂蒙集团有限公司,山东 临沂 276700)摘要:该文对金刚线生产线一种竖式上砂设备进行了深入研究,分析了目前该设备结构的不足,对上砂装备从提高框架稳定性、改善回液环境、减少轴承与导电滑环损坏、保证亚克件同轴、使亚克力螺塞便于调整、增加绝缘结构以及增加导电轮轴强度等方面进行了全新设计,确保了整个上砂装备的可靠稳定性,解决了砂多砂少等质量问题,实现了上砂的均匀一致。关键词:金刚石线锯;上砂装备;框架稳定性;上砂均匀;降低成本中图分类号:TQ153文献标志码:A
线切割加工中断丝原因分析与排除办法

线切割加工中断丝原因分析与排除办法
刘瑞已
【摘 要】在线切割加工中,断丝是最常见的一种情况,倘若掌握好加工方法与技巧,断丝是可以避免或大大减少的.本文以线切割加工中的高速走丝和低速走丝2种机床为例,分别从加工前、加工后和加工中3方面分析了断丝的原因,并提出了有效的解决办法,提高了线切割加工的效率.%Linear cutting filament breakage is one
of the most common situations,but the filament breakage is a big
problem,especially the manual assembly is tired and dirty.Filament
breakage can be avoided or greatly reduced by grasp suitable processing
ways and techniques.Taking the high speed cutting wire-moving and low
speed wire-moving of two kinds of machine tools for example,reasons of
filament breakage before and after treatment and in treatment were
analyzed,and the effective solutions were put forward,it also can improve
the machining efficiency.
【期刊名称】《新技术新工艺》
【年(卷),期】2013(000)008
【总页数】3页(P118-120)
【关键词】线切割;高速走丝;低速走丝;断丝原因;排除办法
【作 者】刘瑞已
【作者单位】湖南工业职业技术学院,湖南长沙410208 【正文语种】中 文
试论电镀金刚石线镀层性能及加工工艺
288百家论坛
试论电镀金刚石线镀层性能及加工工艺
刘子昂
湖南衡阳县第一中学1622班
摘要:随着我国科学技术的不断发展,对于先进技术的应用也日益成熟,现阶段,我国硅晶体的硬质合金等一系列材料
的应用已经得到很好的体现,在这一过程当中,对于材料应用
的要求也变得越来越严格,整个电镀金刚石的性能也有了很大
程度的提升。本文对电镀金刚石线镀层性能及加工工艺进行了
讨论以及分析。
关键词:电镀金刚石;线镀层性能;加工工艺
本文从电镀金刚石切割线的具体分类情况进行入手,结合
了电镀金刚石运用技术的发展情况,并对其性能进行了较为详
细的研究,从而优化了电镀金刚石线镀层性能的加工工艺思路,
达到了最佳的切割效果[1]。
一、电镀金刚石切割线的具体分类以及意义分析
随着当前我国整个硬脆材料行业发展的速度不断的加快,
电镀金刚石切割线的应用范围也变得更加广泛,并且在实际应
用的过程中取得了较为理想的效果。一般情况下,整个电镀金
刚石的切割线直径大概在0.1毫米到0.3毫米之间,在对其进行
且个的过程中,要对直径进行精准的把握,但是由于我国目前
对于具体的分类方法掌握并不统一,这也就导致在实际工作的
过程中,会出现一些突发情况,一般情况下,会按照材料的具
体情况来进行分类,主要分为单股钢丝和双股以及多股钢丝,
并且在一定程度上结合了材料的具体应用性能,形成了较为普
通的金刚石切割线。在切割线实际应用的过程中,使用更多的
是以截面为主的单根钢丝,其应用的范围相对较广。
对于现阶段的电镀金刚石切割线来说,主要是通过对使用
电镀的方法来将整个金刚石磨料进行固结,使之形成切割性,
一般情况下,使用的切割面为圆形,并且其主要应用在硅晶体
等硬脆材料的切割过程中。环形的电镀金刚石的切割线是现阶
段应用较为频繁的切割技术之一,通过及时有效的应用,从而
在一定程度上实现了单向切割,根据相关的研究数据可以看出,
在切割的过程中,并不需要改变方向,这也在很大程度上实现
了高速切割。在整个环形切割的过程中,也可以使用电力股钢
金刚石线锯截断机的设计与应用

金刚石线锯截断机的设计与应用
1.设计特点
2.应用范围
金刚石线锯截断机广泛应用于石材加工行业,特别是大理石、花岗岩等硬质石材的切割和截断。它可以满足不同尺寸和形状石材的切割需求,并且切割精度高,形状规则。金刚石线锯截断机还可以应用于建筑、园林、艺术品等领域,满足各种石料加工需求。
3.工作原理
金刚石线锯截断机工作原理是通过电机带动金刚石线锯片进行旋转切割。在切割过程中,金刚石线锯片通过高速转动实现对石材的切割。同时,机器还会通过水冷循环系统使切割过程中产生的高温得到有效冷却,从而提高切割质量和降低锯片的磨损。
4.优势与不足
金刚石线锯截断机具有切割速度快、切割质量高、操作简单的优势。它可以实现对不同尺寸和形状石材的切割,满足不同客户的需求。同时,金刚石线锯截断机的切割过程中不会产生噪音和尘埃,对环境污染小,操作人员的安全性也得到了提高。
然而,金刚石线锯截断机也存在一些不足之处。首先,机器的维护和保养较为复杂,需要经常更换切割线锯片和清洁水冷循环系统。其次,金刚石线锯截断机价格较高,对于规模较小的企业来说,投入成本较高。
5.发展前景 随着石材加工行业的发展,金刚石线锯截断机的需求将进一步增加。未来,金刚石线锯截断机有望实现自动化和智能化,提高生产效率和切割质量。同时,随着环保意识的增强,金刚石线锯截断机将采用更加环保的切割方式,减少能源消耗和废弃物产生。
综上所述,金刚石线锯截断机在石材加工行业中具有广泛的应用前景。通过持续的技术创新和设备改进,金刚石线锯截断机将进一步提高切割效率和质量,满足市场需求。
线切割机床断丝原因及预防

线切割机床断丝原因及预防
摘要:高速走丝线切割机床具有高质量、高效率等优点,在模具制造、成形刀具加工、难加工材料和精密复杂零件的加工方面有不可替代的作用。但是线切割加工中常常断丝,造成了电极丝的大量浪费和成本增加,重新人工上丝会影响机床的加工效率,使加工零件的精度和表面质量下降甚至工件报废。
关键词:切割机床、高速、断丝
高速走丝线切割机床具有高质量、高效率等优点,在模具制造、成形刀具加工、难加工材料和精密复杂零件的加工方面有不可替代的作用。但是线切割加工中常常断丝,造成了电极丝的大量浪费和成本增加,重新人工上丝会影响机床的加工效率,使加工零件的精度和表面质量下降甚至工件报废。因此,笔者介绍几种断丝现象及相应的解决方法和预防措施。
1、断丝现象及解决办法
空转时断丝主要原因是相丝排列时叠丝、丝筒转动不灵活、电极丝卡在导电块槽中等。可通过检查钥丝是否在导轮槽中、排丝机构的螺杆是否间隙过大、丝筒轴线是否与线架相垂直、丝筒夹缝中是否进入杂物以及更换或调整导电块位置方法排除开始切创时即断丝初始切割时,钥丝在工件之外,上下导丝轮开距大,钥丝和工件之间的间隙处于不佳状态,相丝没有阻尼而抖动剧烈,或加工电流过大,进给不稳、工件表面有毛刺,或有不导电氧化皮或锐边造成断丝。解决方法是:刚切入时用过调整参数使电流适当减小,切入后,工件侧壁面无火花时再增大电流。检查走丝系统部分,如导轮、轴承、丝筒是否有异常跳动、振动并清除氧化皮、毛刺。
切侧过程中突然断丝原因主要有:选择电参数不当,电流过大;进给调节不当,开路短路频繁;工作液太稀、太脏,管道堵塞,工作液流量大减;导电块未能与钥丝接触或已被钥丝拉出凹痕;切割厚件时,相丝直径太小,间歇过小;脉冲电源削波二极管性能变差,加工中负波较大,钥丝短时间内损耗加大;钥丝被氧化或上丝不当,使丝损伤;丝筒转速太慢,使相丝在工作区停留时间过长等。可通过将间歇档调大,或减少功率管个数;使用线切割专用工作液;清洗管道;更换或将导电块移一个位置;更换削波二极管;更换钥丝,使用上丝轮紧丝;合理选择丝速档;选择直径合适的车目丝等方法排除。
金刚石锯片基体裂纹原因浅析
金刚石锯片基体裂纹原因浅析
何煌’王文
(1.三峡大学科技学院,湖北宜昌443000;2.长机科技有限责任公司,湖北宜昌443000)
摘要:本文介绍了金刚石锯片基体产生裂纹机理,分析了原材料缺陷、热处理工艺、淬火介质等因素
对金刚石锯片基体产品质量的影响,为金刚石锯片生产企业改善车间生产安全提供了有益的建议。
关键词:中高碳弹簧钢金刚石锯片基体裂纹热处理
近几年来由于建筑业的发展,带动了我国建材工
业的发展,广阔的市场容量使得对金刚石锯片基体用钢
的需求量大大增加。目前我国金刚石锯片基体用钢仍有
20%依赖于进口,而国内生产的金刚石锯片用钢的使用
质量还远远满足不了市场的要求。国内金刚石锯片基体 用钢以中高碳弹簧钢为主,因其具有优越的切削性能和
耐磨损性能,被广泛用于石材加工、公路及机场建设
等。但是由于锯片基体用钢自身合金元素的特眭,给实
际生产和使用带来了诸多问题,如热处理变形大、硬度
不均、裂纹等。金刚石锯片基体用钢产生裂纹的因素诸 多,主要影响因素有:钢的化学成分、原材料缺陷、钢
的原始组织、加热因素、冷却因素、锯片特有的结构特
点等,导致片体端面分布各种应力聚集,尤其是周边的
拉应力大大增加都是形成裂纹的潜在因素。由于影响锯
片基体用钢产生裂纹的因素多种多样,本文主要从以下
三个方面来分析金刚石锯片基体产生裂纹的原因以及金 刚石锯片基体失效机理。
1金刚石锯片基体材料缺陷引起的裂纹 目前金刚石锯片基体用钢以中高碳弹簧钢为主,
中高碳弹簧钢材料中非金属夹杂、组织不均、微裂纹
和表面缺陷等均可成为疲劳裂纹的可能源区,而促使
锯片基体发生早期失效。中高碳弹簧钢中的非金属夹
作者简介:何煌,男(1984年~),汉族,硕士,工程师,主要从事 金刚石锯片基体材料研发工作。 E—mail:hehuang08@163.CO131
·1 O·STONE 2016 Ne4 杂物、表面缺陷和带状偏析是影响锯片基体使用寿命
金刚石线锯切割晶体硅模式研究
第33卷第2期 2011年6月 南昌大学学报(工科版) Journal of Nanchang University(Engineering&Technology、 VoJ.33 NO.2 Jun.2011
文章编号:1006—0456(2011)02—0194—06
金刚石线锯切割晶体硅模式研究
蔡二辉,汤斌兵,周浪
(南昌大学太阳能光伏学院,江西南昌330031)
摘要:通过单颗金刚石刻划晶体硅实验和金刚石线锯切割晶体硅片表面形貌观察,分析研究了金刚石线锯切 割晶体硅的模式。结果表明:在较大正压力下刻划时,金刚石主要以脆性模式切割晶体硅,划痕呈破碎崩坑状,在 单颗金刚石刻划实验条件下可看到脆性解理条纹;而在较小的压力下,金刚石主要以塑性模式切割晶体硅,划痕相 对平直光滑;金刚石线锯切割晶体硅片时,硅片表面呈现大量由脆性断裂留下的不规则凹坑和较长的光滑划痕,显 示出以脆性模式与塑性模式混合切割模式。分析其原因可能是由于切割过程中线锯正下方对晶体硅的压力较大, 以脆性模式进行多颗粒反复刻划;而与此同时,线锯侧面金刚石颗粒以小得多侧向压力对切割暴露出的硅表面进 行蹭磨刻划,因此产生塑性模式刻划。 关键词:硅;切割;金刚石线锯 中图分类号:TN305.1 文献标志码:A
On the Mode of Diamond Wire Saw Cutting of Crystalline Silicon
CAI Er—hui,TANG Bin—bing,ZHOU Lang
(School of Photovohaic Engineering,Nanehang University,Nanchang 330031,China)
Abstract:The diamond wire saw was a promising cutting technology for silicon solar wafer production.Experi—
金钢砂转头断的解决方法及技巧
金钢砂转头断的解决方法及技巧
今天来聊聊“金钢砂转头断的解决方法及技巧”的一些实用内容。作为一个经常与石材打交道的师傅,我深知这转头断裂带来的烦恼,不过好在经过多次摸索,我总结出了一些行之有效的方法。
首先啊,咱们得先知道为什么会容易断。金钢砂转头在高速旋转和研磨石材的过程中,受到的压力特别大,如果材质不好或者操作不当,很容易就“啪”地一声断了。这也是我一开始最头疼的地方。
对了,还有个事儿要说,选择合适的材料和品牌很重要。市场上有不少转头质量参差不齐,我吃过这个亏后,学乖了,现在我只用那些口碑好、质量过硬的品牌,虽然贵了点,但用起来省心啊,断头的几率大大降低。
不过,仅仅选好转头还不够,正确的使用方法也很关键。比如,在开始工作前,一定要确保转头安装稳固,不要歪斜。其次,操作时要注意力度控制,别一股脑儿地使劲儿磨,得慢慢来,有节奏地施压。我曾经就因为心急想快点干完,结果转头“咔嚓”一声就牺牲了,那次教训可深刻了。
说到这里,我想起一个小窍门。如果在研磨过程中感觉到转头有些发热或者震动加剧,赶紧停下来让它冷却一会儿再继续。这就像人干活累了也得休息一样,转头也需要喘口气,否则疲劳累积下来,自然就容易出问题了。
你可能会问,那我怎么知道转头是不是快要断了其实,这可以从一些细节来判断。比如转头边缘磨损不均匀、有裂痕出现,这都是预警信号。一旦发现,最好赶紧换新的,别等到真断了再去后悔。
老实说,我遇到的转头断裂情况也不少,总结出了不少应对方法,但说实话,这些方法都不能百分之百保证回头不断。转头断裂有时候就是概率事件,再小心谨慎也难免遇到意外。所以,备好备用转头总是没错的。
另外,还有个小建议给你们。在操作前后,检查石材表面是否平整,有坑洼或者异物都可能加大转头断裂的风险。这就像开车前先检查路况一样,多一份小心就多一份安全。
最后,我想说的是,技巧和工具有很多,但最重要的还是经验和直觉。经验是从一次次实践中积累的,直觉是在熟悉了材料和工具之后自然形成的。别怕犯错,从错误中学习,你也能成长为一名游刃有余的石材师傅。
金刚石线锯切割单晶硅表面缺陷与锯丝磨损分析
201 1年2,【_j 第1期 第31卷总第181期 金刚石与磨料磨具工程 Diamond&Abrasives Engineering Feb.20l】 No.1 Vo1.3l Seria1.181
文章编号:1006—852X(201 1)01—0053—05
金刚石线锯切割单晶硅表面缺陷与锯丝磨损分析
黄波 高玉飞 葛培琪
(1.I『l东大学机械工程学院,济南250061) (2.高效洁净机械制造教育部重点实验室,济南250061) 摘要采用电镀金刚石线锯对单晶硅进行了锯切实验,使用扫描电子显微镜对单晶硅锯切的表面缺陷与
锯丝失效机理进行了研究,分析了走丝速度和工件进给速度对锯切单晶硅表面缺陷特征的影响。分析发
现:线锯锯切的硅片表面缺陷主要有较长较深的沟槽、较浅的断续划痕、材料脆性去除留下的表面破碎及
个别较大较深的凹坑。走丝速度增大,工件进给速度降低,锯切材料的表面缺陷逐渐由以脆性破碎凹坑
为主转,变为以材料微切削去除留下的塑性域剪切沟槽为主。锯丝的主要失效形式为金刚石磨粒的脱
落,脱落的磨粒在锯切过程中被挤压嵌入加工表面造成较大尺寸较深的凹坑,对材料表面和亚表面质量
的损害更为严重
关键词金刚 线锯;单晶硅;表而缺陷;磨损
中图分类号TQI64;TG74文献标识码A DOI编码10.3969/j.issn.1006—852X.2011.O1.O13
Study on surface defect and wire wear mechanism during single crystal
silicon slicing with electroplated diamond wire saw
Huang Bo‘’ Gao Yufei ・ Ge Peiqi ’
(1.School of Mechanical Engineering,Shandong University,Jinan 25006 1,China)
线速度对金刚石线锯及硅片表面质量的影响
线速度对金刚石线锯及硅片表面质量的影响
李宏达;秦军存;邢旭;明兆坤
【摘 要】为了考察线速度对金刚石线锯切割过程的影响,研究了不同线速度条件下金刚石线锯的磨损情况以及硅片表面质量情况,通过SEM及粗糙度仪对切后线材、硅片等进行微观及量化分析.结果表明:线速度由1 300 m/min提高至1 800
m/min,金刚石线锯磨损量由3.5 μm逐渐降低到2.5 μm,降幅为28.6%;金刚石线锯切割硅材料为塑性及脆性模式混合去除,硅片表面的形貌呈现沟槽状、连续划痕并伴随大量凹坑;随着线速度的增加,硅片表面粗糙度逐渐减小,算数平均粗糙度Ra、最大高度Rz以及最大表面粗糙度Rt数值分别下降了33.7%、37.8%、45.6%,表面凹坑数量随着线速度的增大也逐渐减少.%The wear of wire and the surface
quality of silicon wafer under different wire speeds were studied.The micro
and quantitative analysis of the used wire and silicon wafer was
investigated by SEM and roughness instrument.The results showed that
the smaller the wear of diamond wire with the wire speed increasing from
3.5 μm to 2.5 μm;;diamond wire cutting silicon materials for plastic and
brittle mixed mode of removal of silicon surface profile showed a
continuous groove,accompanied by a large number of scratches and