
在普通外圆磨床上磨削细长轴的一种工艺
在普通外圆磨床上磨削细长轴的一种新工艺
【论文摘要】本文介绍了一种在普通外圆磨床上高效磨削高精度、低粗糙度细长轴(空筒件)的新工艺——,其特点是操作简便,容易掌握,对工人技术水平要求低,在磨削过程只需进行粗、精磨两工序,这种工艺非常适用于长径比L/D≥50的细长轴、难加工材料和较硬材质的超精磨削。
----------在普通外圆磨床上磨削细长轴的一种新工艺----------
在普通外圆磨床上超精磨削细长轴一直是老大难问题,易产生灼伤、振纹、落沙, 圆轴度超差等缺陷,特别是,当工件的长径比超过30(L/D>30)时,尤为困难。国外机械工业发达地方的中小型机械修造公司(厂)的长期实践表明,只要检修、调整好普通外圆磨床,合理地选择砂轮、磨削用量和工艺过程,就能满足细长轴的技术要求。本论文介绍在普通外圆磨床一种超精磨削细长轴的缓进恒压力磨削工艺方法。
一.磨削工序流程:
1.校正机床 修整砂轮 工件装夹 对刀 横向走刀
砂轮切削刃砘化
退刀 检测 下放工件 防锈处理
光磨(尺寸不到位)
二. 磨削前的几项准备工作:
1. 校 直
细长轴校直方法有热校和冷校两种方法,热校比冷校理想。校直后的弯曲度应控制在工件每1000mm长度,其弯曲度<,圆轴度<。
2. 中心孔 细长轴两端的中心孔是细长轴的定位装夹基准,细长轴经过车加工、热处理和校直后,中心孔将会产生变形。对细长轴两端的中心孔进行研磨,使用多棱的60°硬质合金顶尖挤研,60°锥孔与磨床顶尖的接触面大于80%,圆度<等标准要求。
3. 检修机床
保证检修后的外圆磨床各项精度达到如下指标。
序号 检验项目 允许公差(mm)
1 磨床的几何精度 砂轮主轴 与滑动轴承间隙调整至 短三块轴瓦在间隙时,回转精度达到
床身纵向导轨直线度和不行度,床身横向导轨直线度,痒、头、尾架中心连线与工作台移动方向的平等度、砂轮主轴轴线对工作台移动方向的平等度及横向进给的精度都应达到到普通磨床精度要求
2 工作低速度运动稳定性 要求工作台以10-15mm/min低速运动时无爬行和冲击现象。
3 减少机床的振动 a. 砂轮要进行两次精细静平衡
b. 消除电动机的振动(在电动机与砂轮架之间用硬橡胶或硬木块进行隔振,尽可能是减少传动带概数)
4. 调整机床
主要是调整头架与尾架间的中心距离。将工件顶在两顶尖间,用手旋转工件。感觉不松不紧为好,如果尾座顶尖是弹簧式的,可使弹簧顶尖压缩~2mm,再顶住工件中心孔。
5. 检查工件
两顶尖顶住工件,先用百分表对细长轴的全长作径向跳动检查,特别是对中间弯曲度最大的地方,观察其跳动量方向是否一致。然后再用千分尺检查工件的磨削余量和各项尺寸。细长轴的磨削余量取较小值为宜,粗磨为精磨为。
三:砂轮及磨削用量的选择
1. 砂轮的选择
图1 砂轮形状(代号:P)
根据细长轴材料的不同,选择不同磨料、硬度、粒度的砂轮,这是很重要的。磨细长轴的砂轮硬度应稍软,粒度应稍粗。砂轮的形状如图1所示,可以减少细长轴在旋转中产生自激振动,砂轮的选择见表1,砂轮宽60mm。
表1 砂轮的选择
工件
材料 砂轮选择
磨 料 硬 度 粒 度
铸 铁 TH R3~ZR4 46~70
碳 钢 GZ GBR3~ZR1 46~70
不锈钢 GD GWR3~ZR1 60~80
2. 切削用量的选择
表2切削用量的合理选择 磨削对象 磨削用量名称
粗 磨 精 磨
修整砂轮 工作台纵向速度S/(m/min ~ ~ 光修一次
横向切深t/(mm/单行程)1~ ~ ~
磨削工件工件线速度v/(m/min) 18-22 16-20
横向切深t/(mm/单行程) ~ ~
工作台纵向速度S/(m/min) ~0..2 ~
从表2中可以看出细长轴磨削的几个特点:
a. 修整砂轮的走刀量S、切深t均比一般磨削大,可使砂轮的表面比较粗糙,以增强切削性能;
b. 磨削时工件的转速较低,精磨时更低,这是为了减少细长轴因旋转而产生的振荡,而走刀量较大,以便将一部分切向力转化为轴向力,减少径向力Py;
c. 磨削时切深t用单行程来达到。磨削量大,磨削接触面大,因此调低工件转速低,工作台纵向速度,使工件表面与砂轮表面在单位时间内和单位面积上的接触就相应地减少,可用粗、精磨两道工序来弥补。
d. 磨削时工作产生大量的热能,可能产生灼伤工作,需大量的乳化液来冲洗和冷却。 3.砂轮修整:砂轮的修整就应选用锋利的金刚石,粗、精磨前各进行一次修整,如图2方式安装金刚石及支架。以很小而均匀的进给量精密地修整砂轮,然后用油石(用平面磨床磨平)或精车后的砂轮以很小而均匀的进给量进行细密地修整砂轮,获得出大量的等高微刃,修整的同时用冷却液冲洗砂轮落砂,冷却金刚石。砂轮修整成阶梯形(如图3),使其分成粗、磨区,减少砂轮的切削余量,减少振动。
图2: 金刚石笔及其合理安装
图3:砂轮修整阶梯形状
4 合理使用中心架
除了合理地选择中心架的数量之外,主要是在磨削过程中合理地调整中心架的两个支片:用涂色法来观察支片前端与工件表面接触与否;用手摸支片前端与工件表面是否接触;看火花,当工件、砂轮、支片三者位置一致时,用手调整支片,并观察火花是否增大。对于高精度、低粗糙度的细长轴磨削,应分粗、精磨。同时将工件放松,在两顶尖中心孔内放黄油,并放松中心架,使两支片不接触工件。然后再重新调整中心架的两个支片,方法如图4所示。百分表沿直径方向顶住工件,调整支片,当工件与支片接触,百分表立即有反应,这样我们就可控制支片的前后位置。
图4 中心架的合理使用
2015年4月23日
外圆磨工艺

- 1 - 外圆磨工艺
外圆磨工艺是一种高精度加工技术,主要用于加工圆柱形工件的外表面。该工艺可用于加工各种金属和非金属材料,如钢、铝、铜、塑料、陶瓷等。外圆磨工艺具有以下特点:
1. 高精度:外圆磨工艺可实现较高的加工精度,通常达到0.001毫米的级别,因此适用于对工件精度要求较高的领域。
2. 高效率:由于磨削过程采用高速旋转的磨轮进行,因此加工速度较快,生产效率高。
3. 无损伤:与其他加工方法相比,外圆磨工艺对工件的表面和内部都没有明显的损伤,能够保证工件的质量和寿命。
4. 广泛应用:外圆磨工艺可应用于各种工件的加工,如轴、齿轮、滚筒等,因此在机械制造、汽车制造、航空航天等领域都有广泛应用。
外圆磨工艺的操作过程包括磨削前准备、选择磨削工具、设定磨削参数、磨削操作以及检验与修整等环节。在操作过程中需要注意磨削精度的控制、磨削液的使用以及设备的维护等问题。
细长轴的车削
细长轴的车削
摘要:细长轴是指长度与直径之比大于25(L/d>25)的轴类零件。由于细长轴刚性差,故在车削过程中会出现工件受热伸长会产生弯曲变形,甚至会使工件卡死在顶尖间无法加工;工件受切削力作用产生弯曲,从而引起振动,影响工件的精度和表面粗糙度;由于工件自重、变形、振动,影响工件的圆柱度和表面粗糙度;工件高速旋转时,在离心力的作用下,加剧工件弯曲与振动。因此,切削速度不能过高。针对细长轴的加工特点,采取相应的措施就可以保证细长轴的加工质量要求。
关键词细长轴 工艺分析 装夹 切削用量 振动 刀具角度 冷却液
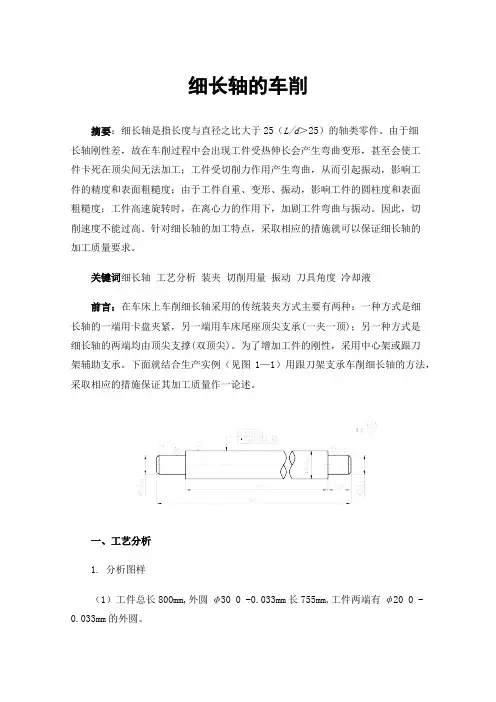
前言:在车床上车削细长轴采用的传统装夹方式主要有两种:一种方式是细长轴的一端用卡盘夹紧,另一端用车床尾座顶尖支承(一夹一顶);另一种方式是细长轴的两端均由顶尖支撑(双顶尖)。为了增加工件的刚性,采用中心架或跟刀架辅助支承。下面就结合生产实例(见图1—1)用跟刀架支承车削细长轴的方法,采取相应的措施保证其加工质量作一论述。
一、工艺分析
1. 分析图样
(1)工件总长800mm,外圆φ30 0 -0.033mm长755mm,工件两端有φ20 0 -0.033mm的外圆。 (2)外圆φ30 0 -0.033mm的 圆度公差为0.02mm,对φ20 0 -0.033mm的外圆轴线的径向圆跳动0.03mm。
2. 准备工作
(1)检查毛坯余量及弯曲情况,弯曲过大必须校直。
(2)检查跟刀架支承爪使用情况,如发现支承爪端面磨损严重或弧面太小应取下车正端面。
(3)刃磨好粗精车外圆车刀及准备必要的量具。
3. 工序设计
(1)车端面及钻中心孔(端面车除毛坯痕即可)。
(2)调头车φ32mm×10mm(备装夹用,台阶使轴向无法位移)。
(3)一端夹住φ32mm×10mm,另一端顶上弹性活顶尖(如图1—2)。装好跟刀架。
l—顶尖 2—压盖 3—锥柄体 4、6—滚针轴承 5、12—隔圈 7—弹簧 8—垫圈 9—调节螺钉 10—放松螺母ll—推力轴承
浅析细长轴的修复方法
浅析细长轴的修复方法
邯郸海军4723工厂 (河南057150) 郭杰王兵强
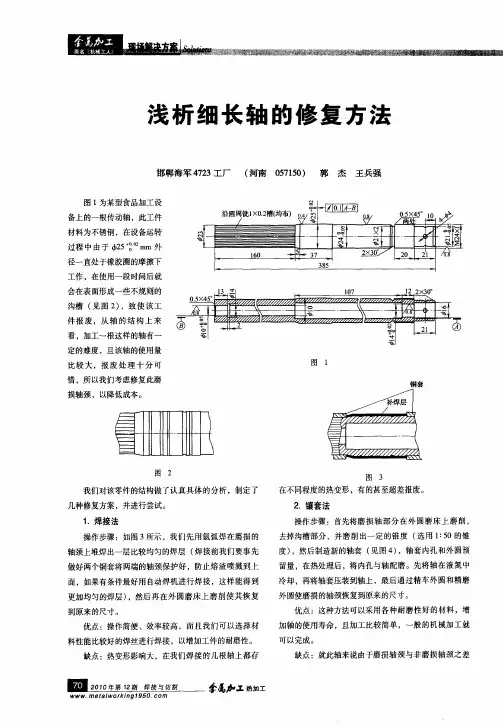
图1为某型食品加工设 备上的一根传动轴,此工件 材料为不锈钢,在设备运转 过程中由于425 : mm外 径一直处于橡胶圈的摩擦下 工作,在使用一段时间后就 会在表面形成一些不规则的 沟槽(见图2),致使该工 件报废,从轴的结构上来 看。加工一根这样的轴有一 定的难度,且该轴的使用量 比较大,报废处理十分可 惜,所以我们考虑修复此磨 损轴颈,以降低成本。 0.5>(45。 霉离 I I l I\、 I \、 t l u-
‘ ‘ ‘ ‘‘ ,,, ,,,,,,,,, ,,,,,,, ,,r ,,,,‘ Z Z0
n
\
图2 我们对该零件的结构做了认真具体的分析,制定了 几种修复方案,并进行尝试。 1.焊接法 操作步骤:如图3所示,我们先用氩弧焊在磨损的 轴颈上堆焊出一层比较均匀的焊层(焊接前我们要事先 做好两个铜套将两端的轴颈保护好,防止熔渣喷溅到上 面,如果有条件最好用自动焊机进行焊接,这样能得到 更加均匀的焊层),然后再在外圆磨床上磨削使其恢复 到原来的尺寸。 优点:操作简便、效率较高,而且我们可以选择材 料性能比较好的焊丝进行焊接,以增加工件的耐磨性。 缺点:热变形影响大,在我们焊接的几根轴上都存
_l■呈 ! 生箜!呈塑竖堇量塑 WWW.meta|working1 950.com 磊 工热加工 图1
图3 在不同程度的热变形,有的甚至超差报废。 2.镶套法 操作步骤:首先将磨损轴部分在外圆磨床上磨削, 去掉沟槽部分,并磨削出一定的锥度(选用1:50的锥 度),然后制造新的轴套(见图4),轴套内孔和外圆预 留量,在热处理后,将内孔与轴配磨。先将轴在液氮中 冷却,再将轴套压装到轴上,最后通过精车外圆和精磨 外圆使磨损的轴颈恢复到原来的尺寸。 优点:这种方法可以采用各种耐磨性好的材料,增 加轴的使用寿命,且加工比较简单,一般的机械加工就 可以完成。
gringding工艺

gringding工艺
Grinding工艺是一种常用的加工方法,用于将材料表面磨削至所需尺寸和粗糙度。它被广泛应用于各个领域,包括机械制造、汽车工业、航空航天等。本文将介绍Grinding工艺的原理、应用以及一些常见的磨削方法。
一、原理
Grinding工艺基于磨粒与工件之间的相对运动,通过磨削去除工件表面的材料。磨粒可以是砂轮、砂纸或其他磨削工具,其硬度和颗粒大小根据需要进行选择。在磨削过程中,磨粒与工件表面之间的摩擦会产生热量,为了避免过热对工件造成损伤,通常需要使用冷却液进行冷却。
二、应用
Grinding工艺广泛应用于金属材料的加工中。它可以用于去除工件表面的划痕、氧化层、焊接痕迹等不良表面缺陷,使工件表面更加平整、光滑。同时,Grinding也可以用于改变工件的尺寸和形状,例如将圆柱形工件加工成圆锥形或球形。此外,Grinding还可以用于调整工件的粗糙度,使其符合特定的要求。
三、常见的磨削方法
1. 平面磨削:平面磨削是将工件表面与砂轮相对运动,通过磨削去除工件表面的材料,使其变平整。这种方法适用于平面工件的加工,例如平面零件、平面轴承座等。
2. 圆柱磨削:圆柱磨削是将工件与旋转的砂轮相对运动,通过磨削去除工件表面的材料,使其达到所需的精度和粗糙度。这种方法适用于加工圆柱形工件,例如轴、套筒等。
3. 内圆磨削:内圆磨削是将砂轮放入工件内部,通过旋转磨削去除工件内表面的材料。这种方法适用于加工内孔、内孔套等工件。
4. 表面磨削:表面磨削是将工件表面与砂轮相对运动,通过磨削去除工件表面的材料,使其达到所需的精度和粗糙度。这种方法适用于加工工件的外表面,例如平面、圆柱等。
5. 刃磨削:刃磨削是将工件的切削刃与砂轮相对运动,通过磨削去除切削刃上的磨损材料,恢复其锋利度。这种方法适用于刀具、铣刀等切削工具的维护和修复。
Grinding工艺是一种常用的加工方法,通过磨削去除工件表面的材料,使其达到所需的尺寸、形状和粗糙度。它广泛应用于各个领域,为工件表面的加工和修复提供了有效的解决方案。在实际应用中,需要根据工件的要求选择适当的磨削方法和磨粒,以获得最佳的加工效果。
空心细长轴的磨削
蠢 羼蕊 鲻黼焉囊 强 蕊毒缓 翟 翟移0I瑟≮ 惑 。;≤j 0。壤 羲 ≯
空心细长轴的磨削
中国工程物理研究院 (四川绵阳621900) 董华超
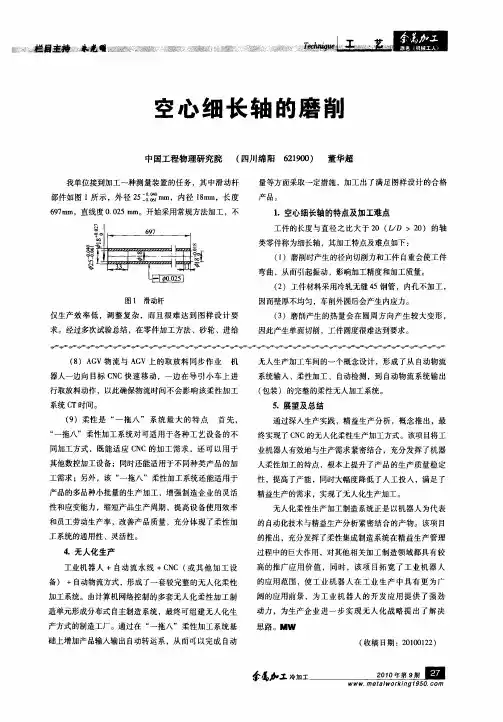
我单位接到加工一种测量装置的任务,其中滑动杆 部件如图1所示,外径25: 嘶O4O。him,内径18mm,长度
697mm,直线度0.025 mm。开始采用常规方法加工,不
图1滑动杆 仅生产效率低,调整复杂,而且很难达到图样设计要
求。经过多次试验总结,在零件加工方法、砂轮、进给
(8)AGV物流与AGV上的取放料同步作业 机 器人一边向目标CNC快速移动,一边在导引小车上进 行取放料动作,以此确保物流时问不会影响该柔性加工 系统CT时间。 (9)柔性是“一拖八”系统最大的特点 首先, “一拖八”柔性加工系统对可适用于各种工艺设备的不 同加工方式,既能适应CNC的加工需求,还可以用于 其他数控加工设备;同时还能适用于不同种类产品的加 工需求;另外,该“一拖八”柔性加工系统还能适用于 产品的多品种小批量的生产加工,增强制造企业的灵活 性和应变能力,缩短产品生产周期,提高设备使用效率 和员工劳动生产率,改善产品质量,充分体现了柔性加 工系统的通用性、灵活性。
4.无人化生产 工业机器人+自动流水线+CNC(或其他加工设 备)+自动物流方式,形成了一套较完整的无人化柔性 加工系统。由计算机网络控制的多套无人化柔性加工制 造单元形成分布式自主制造系统,最终可组建无人化生 产方式的制造工厂。通过在“一拖八”柔性加工系统基 础上增加产品输入输出自动转运系,从而可以完成自动 量等方面采取一定措施,加工出了满足图样设计的合格 产品。 1.空心细长轴的特点及加工难点
工件的长度与直径之比大于20(L/D>20)的轴 类零件称为细长轴,其加工特点及难点如下: (1)磨削时产生的径向切削力和工件自重会使工件 弯曲,从而引起振动,影响加工精度和加工质量。 (2)工件材料采用冷轧无缝45钢管,内孔不加工, 因而壁厚不均匀,车削外圆后会产生内应力。 (3)磨削产生的热量会在圆周方向产生较大变形, 因此产生单面切削,工件圆度很难达到要求。
外圆表面加工方法

外圆表面加工方法
一、车削加工。
1.1 车削是外圆表面加工中最为常见的方法之一。就像一个熟练的厨师切菜一样,车刀在工件上稳稳地切削。车削能够高效地去除大量材料,对于那些尺寸较大、精度要求不是特别高的外圆表面来说,车削就像是一个大力士,轻松搞定。比如说加工一些普通的轴类零件,车削能快速地把毛坯加工成接近最终尺寸的形状。而且车削的设备相对简单,操作也比较容易上手,对于初入机械加工行业的小年轻来说,就像入门的敲门砖,先从车削开始学习加工工艺是很不错的选择。
1.2 车削加工还可以通过调整刀具的角度、切削速度等参数来提高加工精度。这就好比一个经验丰富的老司机,根据不同的路况调整车速和驾驶方式。不过车削加工在精度上还是有一定的局限性,对于那些超高精度的外圆表面,车削可能就有点力不从心了,就像让一个短跑运动员去跑马拉松,虽然也能跑,但不是专长。
二、磨削加工。
2.1 磨削加工那可就是外圆表面加工中的精细活了。磨削就像是给工件做一次精致的美容,把表面打磨得光滑无比。它使用砂轮作为切削工具,砂轮就像一把超级细腻的锉刀。对于那些精度要求极高、表面粗糙度要求很小的外圆表面,磨削是不二之选。比如在加工高精度的轴类零件用于航空航天设备时,磨削加工就像一个技艺精湛的工匠,精心雕琢着每一个细节。
2.2 磨削加工虽然精度高,但它的加工效率相对较低,而且成本也比较高。这就像买奢侈品一样,东西好但是价格贵。不过在一些对精度要求极高的领域,成本和效率就得往后稍稍了,毕竟质量才是关键。就像俗话说的“好货不便宜,便宜没好货”,想要高质量的外圆表面,就得接受磨削加工的这些小缺点。
2.3 磨削加工还有不同的类型,像外圆磨床、无心磨床等。外圆磨床就像一个传统的老工匠,规规矩矩地对工件进行磨削。而无心磨床则有点像一个灵活的小机灵鬼,不需要工件有严格的中心定位就能进行磨削,对于一些批量生产的小型轴类零件特别适用。
三、铣削加工。
3.1 铣削加工外圆表面相对来说用得比较少,但也有它独特的地方。铣削就像是用梳子梳理工件的外圆表面。它主要是通过铣刀的旋转和工件的移动来实现切削的。在一些特殊形状的外圆表面加工中,铣削能发挥出它的优势。例如加工带有键槽或者特殊轮廓的外圆表面,铣削就像一把万能钥匙,能打开这些特殊加工的大门。
磨削加工的方法
用砂轮或涂覆磨具以较高的线速度对工件表面进行加工的方法称为磨削加工。一般在磨床上
进行。磨削加工可分为普通磨削、无心磨削、高效磨削、低粗糙度磨削和砂带磨削等。
一、普通磨削
(1)机床:普通磨床
(2)加工范围:外圆、内圆、锥面、平面
(3)按照砂轮粒度号和切削用量的不同,普通磨削可分为粗磨和精磨。粗磨的尺寸公差等
级为IT8~IT7,表面粗糙度Ra值为0.8~0.4μm;精磨的尺寸公差等级为IT6~IT5,表面粗
糙度Ra值为0.4~0.2μm。
1.磨外圆
(1)机床:普通外圆磨床、万能外圆磨床
(2)磨削方法:纵磨法和横磨法
纵磨法:加工精度高,Ra值较小,生产率低,广泛用于各种类型的 生产中;
横磨法:加工精度低,Ra值较大,生产率高,只适用于大批量生产中磨削刚度较好、精度
较低、长度较短的轴类零件上的外圆表面和成形面。
2.磨内圆(包括内锥面)
(1)机床:内圆磨床、万能外圆磨床
(2)特点:
①由于磨内圆砂轮受孔径限制,切削速度难以达到磨外圆的速度;
②砂轮轴直径小,悬伸长,刚度差,易弯曲变形和振动,且只能采用较小的背吃刀量;
③砂轮与工件成内切圆接触,接触面积大,磨削热多,散热条件差,表面易烧伤;
④磨内圆比磨外圆生产率低,加工精度和表面质量难以控制。
3.磨平面
(1)机床:平面磨床
(2)加工方法:周磨法、端磨法
①周磨法:加工精度高,表面粗糙度Ra值小,但生产率较低,多用于单件小批生产中,大
批大量生产中亦可使用。
②端磨法:生产率较高,但加工质量略差于周磨法,多用于大批大量生产中磨削精度要求不
太高的平面。
二、无心磨削
(1)机床:无心磨床
(2)加工方法:纵磨法、横磨法
1.无心纵磨法
大轮为工作砂轮,起切削作用。小轮为导轮,无切削能力。两轮与托板构成V形定位
面托住工件。由于导轮的轴线与砂轮轴线倾斜β角( β=1°~6°),v导分解成v工和v
进。 v工带动工件旋转, v进带动工件轴向移动。为使导轮与工件直线接触,把导轮圆周
机械制造基础复习资料(答案)
第一章 金属切削的基本知识
1. 切削三要素概念与计算。
切削用量 :是指切削速度、进给量和切削深度三者的总称,这三者又称切削用量三要素。
①切削速度v:在切削加工中,刀刃上选定点相对于工件的主运动
v = πdn / 1000 ( m / min )
式中 d --- 完成主运动的刀具或工件的最大直径(mm)
n --- 主运动的转速(r / min)
②进给量f:工件或刀具的主运动每转或每双行程时,工件和刀具在进给运动中的相对位移量。
vf = n * f (mm / min)
③切削深度ap:等于工件已加工表面与待加工表面间的垂直距。
⑴对于外圆车削 ap = (dw - dm) / 2 (mm)
⑵对于钻孔 ap = dm / 2 (mm)
式中 dw --- 工件加工前直径(mm);
dm --- 工件加工后直径(mm)。
2. 刀具材料的基本性能要求有哪些?
①高硬度
②高耐热性
③ 足够的强度和韧性
④高耐磨性
⑤良好的工艺性
五个基本性能相互联系,又相互制约,应根据具体加工条件,抓主要性能,兼顾其它。
3. 刀具的标注角度定义,作用。
刀具的标注角度是指静止状态下,在工程图上标注的刀具角度。(下面以车刀为例介绍刀具的标注角度)
⑴前角γ0:在正交平面内测量的,前刀面与基面的夹角。
前角的作用:前角↑ 切屑变形↓ 切削力↓ 刃口强度↓ 前刀面磨损↓
导热体积↓ 进给运动主运动加工表面正交平面切削平面⑵后角α0:在正交平面内测量的,后刀面与切削面的夹角。
外圆磨
用磨具以较高的线速度对工件表面进行加工的方法称为磨削。磨削加工是一种多刀多刃的高速切削方法,它适用于零件精加工和硬表面的加工。
磨削的工艺范围很广,可以划分为粗磨、精磨、细磨及镜面磨。各种磨削方案所能达到的经济加工精度和表面粗糙度值见表1。
表1 外圆表面加工方案
序号 加工方法 经济精度(公差等级) 经济粗糙度Ra值/μm 使用范围
1 粗车 IT13~IT11 50~12.5 适用于淬火钢以外的各种金属
2 粗车-半精车 IT10~IT8 6.3~3.2
3 粗车-半精车-精车 IT8~IT7 1.6~0.8
4 粗车-半精车-精车-滚压 IT8~IT7 0.2~0.0255
5 粗车-半精车-磨削 IT8~IT7 0.8~0.4 主要用于淬火钢,也可用于未淬火钢,但不适用于有色金属
6 粗车-半精车-粗磨-精磨 IT7~IT6 0.4~0.1
7 粗车-半精车-粗磨-精磨-超精加工(或轮式超精磨) IT5 0.1~0.012 (或Rz0.1)
8 粗车-半精车-精车-精细车(金刚车) IT7~IT6 0.4~0.025 主要用于要求较高的有色金属
9 粗车-半精车-粗磨-精磨-超精磨(或镜面磨) IT5以上 0.025~0.006(或Rz0.1) 极高精度的外圆加工
10 粗车-半精车-粗磨-精磨-研磨 IT5以上 0.1~0.012 (或Rz0.1)
磨削加工采用的磨具(或磨料)具有颗粒小,硬度高,耐热性好等特点,因此可以加工较硬的金属材料和非金属材料,如淬硬钢、硬质合金刀具、陶瓷等;加工过程中同时参与切削运动的颗粒多,能切除极薄极细的切屑,因而加工精度高,表面粗糙度值小。磨削加工作为一种精加工方法,在生产中得到广泛应用。目前,由于强力磨削的发展,也可以直接将毛坯磨削到所需要的尺寸和精度,从而获得了较高的生产率。 1.砂轮的特性与选择
砂轮是磨削加工中最主要的一类磨具。砂轮是在磨料中加进结合剂,经压坯、干燥和培烧而制成的多孔体。由于磨料、结合剂及制造工艺等不同,砂轮的特性差别很大,因此对磨削的加工质量、生产率和经济性有着重要影响。砂轮的特性主要是由磨料、粒度、结合剂、硬度、组织、外形和尺寸等因素决定的。
一种加工细长轴的新工艺
第7誊第6朔 泰州职业技术学院学报 2007年1 2月 Journal of Taizh0u Polytechnical Institute Vo1.7 No.6 Dec.2007
一种 ̄jn-r细长轴的新工艺
常冬红
(泰兴市职业教育中心校机械教研室,江苏泰州225300)
摘要:细长轴刚性差,加工时易发生弯曲变形,如何既能保证细长轴的加工质量,又能提高生 产效率、降低成本,这是有待解决的工艺问题。从细长轴的毛坯准备、细长轴的车削加
工、细长轴的超精磨削加工三个方面,论述了细长轴的毛坯生产、粗加工、精加工及精 密加工的新工艺措施。 关键词:细长轴;毛坯;超精磨加工;中心架
中图分类号:TH16 文献标识码:A 文章编号:1671—0142(2007)06—0014—02
1毛坯准备
(1)选料用棒料,直径比成品放大5~8mm,长度比成品增加100~120mm,以留有足够的加工余量,
便于制造工艺螺纹。 (2)校直热校或冷校。由于冷校会产生复杂的内应力,一般只能用于低精度细长轴。高精度细长轴
用热校。要求校直后在任意100mm卡度内直线度误差小于或等于2ram。可使切削后表面残余应力较均
匀,减少细长轴在使用中产生变形,有利于保持细长轴加工精度。
2车削加工
(1)车一端外圆及螺纹。将坯料穿人车床主轴孔内,留出60~70mm,用卡盘夹紧。按工艺装备的尺寸
要求,车一段50mm长的外圆,并在端部车一段20mm长的普通细牙螺纹。
(2)如果长径比大于80,那么要使用跟刀架。跟刀架的结构可采用两爪形式,但必须保证跟刀架的 支撑块与工件接触良好}lj。1)支撑块的材料必须选用耐磨铸铁或铸铁。2)在每次车削前,研磨一次支撑
块,使其与工件表面完全吻合,这是车削细长轴成功的技术关键之一。3)跟刀架的支撑爪应在车刀后面 2~3mm处,不能距离太远,以防工件受力后产生振动,同时要始终保持支撑爪处的充分润滑冷却,减少