
450高炉开炉配料计算
450m3高炉开炉配料计算
一、原燃料化学成份:
成份 TFe CaO SiO2 FeO MgO R2
烧结矿 57 10.4 5.6 5.55 1.43 1.82
球团矿 63 0.23 4.98 0.8 0.31
石灰石 48.69 5.28 1.96
焦炭灰份 6.74 2.6 48.9 4.59
焦炭分析 C A V S H2O
84.7 13.26 1.71 0.734 11.62
二、计算参数
1、全炉焦比 3.0 2、全炉碱度 1.0
3、正常料碱度 1.05 4、料线(m) 1.0
5、正常料焦比 0.9 6、炉料压缩率% 12.0
7、铁元素回收率% 99.0 8、风温℃ >800
9、焦批(干): 4600kg 10、生铁中含[Si]%:2.5
11、生铁中含铁: 93%
12、各种入炉料堆比重:t/m
3
烧结矿 球团矿 焦炭 石灰石
1.8 1.85 0.58 1.6
13、木柴装到风口中心线
14、高炉各部容积:(m3)
炉缸 炉腹 炉腰 炉身 炉喉 合计
70.96 75.37 43.62 233.86 31.5 455.31
三、配料计算
1、正常料配比:
烧结矿 56% 4.51t/ch 球团矿 44% 3.55t/ch
批铁量 5.11t/ch
2、空焦加灰石量(T):共9.9吨,每批0.715吨
3、炉料体积:m
3
1) 正常料:K 体积 7.931 P 体积 4.424
压缩体积 10.873
2) 空焦:K 体积 7.931 N 体积 0.447
压缩体积 7.37
3) 净焦:K 体积 7.931 压缩体积 6.979
4、确定填料组成:
1) 炉缸填木柴:61.8 m3 (风口中由线到炉缸上部容积为9.16 m3)
2) 料线1.0米占炉喉体积:15.20 m3
3) 净焦装到炉腰高度的1/2占体积:106.34 m3
4) 净焦装到炉腰高度的1/2折合净焦批数:15
5) 高炉装正常料和空焦的体积为:270.87
6) 正常料批数:14 空焦批数为:17
四、开炉料用量
焦炭 烧结矿 球团矿 石灰石 萤石
142.88 62.56 49.32 9.93 10
五、开炉料装入表(见Excle)
炉料计算及配方
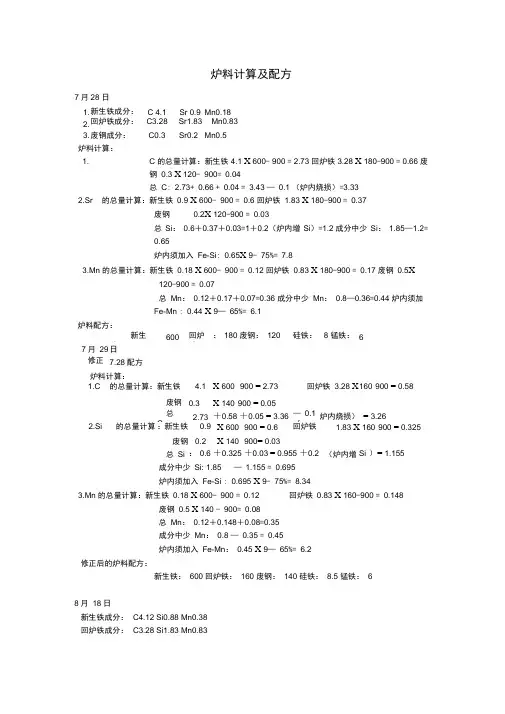
炉料计算及配方7月 28 日1. 新生铁成分: C 4.1 Sr 0.9 Mn0.182. 回炉铁成分:C3.28 Sr1.83 Mn0.833. 废钢成分:C0.3 Sr0.2 Mn0.5炉料计算:1. C 的总量计算:新生铁4.1 X 600- 900 =2.73 回炉铁3.28 X 180-900 = 0.66 废钢0.3 X 120- 900= 0.04总C: 2.73+ 0.66 + 0.04 = 3.43 —0.1 (炉内烧损)=3.332.Sr 的总量计算:新生铁0.9 X 600- 900 = 0.6 回炉铁1.83 X 180-900 = 0.37废钢0.2X 120-900 = 0.03总Si:0.6+0.37+0.03=1+0.2(炉内增Si)=1.2 成分中少Si:1.85—1.2=0.65炉内须加入Fe-Si: 0.65X 9- 75%= 7.83.Mn 的总量计算:新生铁0.18 X 600- 900 = 0.12 回炉铁0.83 X 180-900 = 0.17 废钢0.5X120-900 = 0.07总Mn:0.12+0.17+0.07=0.36 成分中少Mn:0.8—0.36=0.44 炉内须加Fe-Mn : 0.44 X 9—65%= 6.1炉料配方:新生铁:600 回炉铁:180 废钢:120 硅铁:8 锰铁: 67月29 日修正7.28 配方炉料计算:1.C 的总量计算:新生铁 4.1 X 600- 900 =2.73 回炉铁3.28 X160-900 = 0.58废钢0.3 X 140-900 = 0.05总C:2.73 +0.58 +0.05 = 3.36 —0.1(炉内烧损)= 3.262.Si 的总量计算:新生铁0.9 X 600- 900 = 0.6 回炉铁 1.83 X 160-900 = 0.325废钢0.2 X 140- 900= 0.03总Si :0.6 +0.325 +0.03 = 0.955 +0.2 (炉内增Si )= 1.155成分中少Si: 1.85 — 1.155 = 0.695炉内须加入Fe-Si : 0.695 X 9- 75%= 8.343.Mn 的总量计算:新生铁0.18 X 600- 900 = 0.12 回炉铁0.83 X 160-900 = 0.148废钢0.5 X 140 - 900= 0.08总Mn:0.12+0.148+0.08=0.35成分中少Mn:0.8 —0.35 = 0.45炉内须加入Fe-Mn:0.45 X 9—65%= 6.2修正后的炉料配方:新生铁:600 回炉铁:160 废钢:140 硅铁:8.5 锰铁:68月18日新生铁成分:C4.12 Si0.88 Mn0.38回炉铁成分:C3.28 Si1.83 Mn0.83废钢成分:C0.3 Si0.2 Mn0.5炉料计算: 3.5 X 260- 900= 1.011. C 的总量计算:新生铁 4.12 X 490- 900 =2.24 回炉料3.28 X 280- 900 = 1.02废钢0.3 X 130-900 = 0.043 0.3 X 150 - 900 = 0.05总C: 2.24 + 1.02 + 0.043 = 3.303 —0.05 ( C烧损)=3.252.Si 的总量计算:新生铁:0.88 X 490- 900 = 0.48 回炉料:1.83 X 280- 900= 0.57废钢:0.2 X 130-900 = 0.029 0.53总Si: 0.48 +0.57 +0.029 =1.08+0.2 (增Si)= 1.28 1.24 成分中少Si:1.83-1.28=0.55 0.59炉内须加入Fe-Si: 0.55 X 9 - 75%= 6.6 7.083.Mn 的总量计算:新生铁0.38 X 490 - 900= 0.21 回炉料0.85 X 280 - 900 = 0.260.25废钢:0.3 X 130 - 900= 0.043 0.05总Mn: 0.21 +0.26 +0.04 = 0.51 成分中少Mn:0.85 —0.51 = 0.34(0.32 )炉内须加入Fe-Mn:0.3 X 9-65%= 4.7 (150)炉料配方:新生铁500 (490) 回炉料280 废钢120(130) 硅铁 6.5 ( 7.0 ) 锰铁 5 ( 4.5 ) 铬铁 ( 4.5 )C:2.75 +0.656 +0.04 = 3.45 —0.1 = 3.35Si:0.59 +0.37 +0.03=0.99+0.2=1.19少Si:1.85 — 1.19 = 0.66须加Fe-Si : 0.66 X 9-75%= 7.9Mn:0.253 +0.17+0.04 =0.463少Mn:0.85 —0.463 = 0.39须加Fe-Mn:0.39 X 9-65%= 5.48月23日新生铁成分: C 4.3 Si 1.12 Mn 0.05回炉料成分: C 3.28 Si 1.83 Mn 0.83废钢成分: C 0.3 Si 0.2 Mn 0.3炉料计算:1. C 的总量计算:2.23 1.19新生铁:4.3 X 440- 900= 2.10 回炉料:3.25 X 310-900 = 1.12废钢:0.3 X 150-900= 0.05总C: 2.10 +1.12+0.05=3.27—0.05( 炉内烧损)=3.222.Si 的总量计算:新生铁:1.12 X 440- 900= 0.55 回炉料:1.83 X 310-900= 0.63废钢:0.2 X 150-900= 0.03总Si:0.55 +0.63 +0.03=1.21 +0.2(炉内增Si)= 1.41成分中少Si: 1.83 —1.41 =0.42炉内须加Fe-Si: 0.42 X 9- 75%= 5.043.Mn 的总量计算:新生铁:0.05 X 440- 900= 0.024 回炉铁:0.83 X 310-900= 0.286废钢0.3 X 150-900= 0.054. 5 X 400- 900= 2。
810m3高炉开炉料计算
810m3高炉开炉料计算810m高炉开炉料计算开炉工作有两个方面的要求:一是安全顺利地完成开炉工作,即做到炉温适中,铁口易开,下料顺畅,并且无人身、设备事故:二是在开炉后能较快平稳地过渡到正常生产,以获得较好的经济效益。
为此开炉时应该使炉内各区域适时地达到所需要的温度,故开炉料的选择,开炉焦比的确定,以及炉段的安排至关重要。
36.1 开炉焦比的选择所谓开炉焦比(总焦比是指开炉料的总焦量与理论出铁量之比。
开炉时由于高炉炉衬温度、料柱的温度都很低,炉料未经充分的预热和还原直接到炉缸,直接还原增多,渣量打,需要消耗的热量也多,所以开炉焦比要比正常焦比高几倍。
具体数值应该根据高炉容积大小,原燃料条件、风温高低、设备状况及技术操作水平等因素进行选择。
一般情况见表6-1:表6-1 开炉焦比的选择炉容/m 焦比/t?t铁?13100以下 >4100-500 3-4500-1000 2.5-31000以上 <2.6选择合适的开炉焦比对开炉进程有决定性的影响。
焦比选择过高,既不经济,又可能导致炉况不顺,即导致高温区上移,在炉身中上部容易产生炉墙结厚现象,更严重的是延长了开炉时间;焦比选择过低,会导致炉缸温度不足,出渣出铁困难,渣铁流动不畅,严重时会造成炉缸冻结。
一般要求开炉前几次含硅量为3%-3.5%。
6.2 开炉造渣制度的选择为了改善渣铁流动性能,冶炼合格生铁,加热炉缸,稀释渣中的Al2O3(Al2O3含量大于18%时,开炉配料中需增加低Al2O3的造渣剂),开炉时渣量要大一些,渣铁比一般为0.4-0.5.如渣量小,可加干渣调节。
开炉时炉渣碱度SiO2?0.90-1.05。
控制生铁含?Mn?0.8%,为了改善炉渣流动性,可提高渣中的MgO含量,使之维持在8%-10%左右,也可适当加些萤石来稀释炉渣。
小高炉在用全天然矿冷风开炉时,焦比特高,可在空料(即焦炭+石灰石)段加些硅石来调整炉渣成分。
不用干渣,既可以节约焦炭,而且铁口见渣较晚,可以延长喷吹铁口时间,有利于加热炉缸。
高炉冶炼物料平衡计算

高炉冶炼综合计算1.1概述组建炼铁车间(厂)或新建高炉,都必须依据产量以及原料和燃料条件作为高炉冶炼综合计算包括配料计算、物料平衡计算和热平衡计算。
从计算中得到原料、燃料消耗量及鼓风消耗量等,得到冶炼主要产品(除生铁以外)煤气及炉渣产生量等基本参数。
以这些参数为基础作炼铁车间(厂)或高炉设计。
计算之前,首先必须确定主要工艺技术参数。
对于一种新的工业生产装置,应通过实验室研究、半工业性试验、以致于工业性试验等一系列研究来确定基本工艺技术参数。
高炉炼铁工艺已有200余年的历史,技术基本成熟,计算用基本工艺技术参数的确定,除特殊矿源应作冶炼基础研究外,一般情况下都是结合地区条件、地区高炉冶炼情况予以分析确定。
例如冶炼强度、焦比、有效容积利用系数等。
计算用的各种原料、燃料以及辅助材料等必须作工业全分析,而且将各种成分之总和换算成100%,元素含量和化合物含量要相吻合。
将依据确定的工艺技术参数、原燃料成分计算出单位产品的原料、燃料以及辅助材料的消耗量,以及主、副产品成分和产量等,供车间设计使用。
配料计算也是物料平衡和热平衡计算的基础。
依据质量守恒定律,投入高炉物料的质量总和应等于高炉排出物料的质量总和。
物料平衡计算可以验证配料计算是否准确无误,也是热平衡计算的基础。
物料平衡计算结果的相对误差不应大于0.25%。
常用的热平衡计算方法有两种。
第一种是根据热化学的盖斯定律,即按入炉物料的初态和出炉物料的终态计算,而不考虑炉内实际反应过程。
此法又称总热平衡法。
它的不足是没有反应出高炉冶炼过程中放热反应和吸热反应所发生的具体空间位置,这种方法比较简便,计算结果可以判断高炉冶炼热工效果,检查配料计算各工艺技术参数选取是否合理,它是经常采用的一种计算方法。
第二种是区域热平衡法。
这种方法以高炉局部区域为研究对象,常将高炉下部直接还原区域进行热平衡计算,计算其中热量的产生和消耗项目,这比较准确地反应高炉下部实际情况,可判断炉内下部热量利用情况,以便采取相应的技术措施。
高炉配料计算表(邢钢—刘玉江)

0.00
0.22
0.11
0.00
0.00
素的含量% As K2 O
0.407 0.407 0.65 0.29
Na2O
0.058 0.058 0.0485 0.03
Pb
0.046 0.046 0.04875 0.03
V2 O5
Sn
Sb
0.00
0.00
0.00
0.00
入炉物料单耗
烧结矿1 1.0807 烧结矿2 0.0000 球团矿1 0.0000 球团矿2 0.1689 块矿1 0.2364 块矿2 含铁杂料1 含铁杂料2 0.2026 0.0000 0.0000
t/t铁
硅石 0.0000
说明:炉渣中的其它微量元素约占4%。 微量元素的入炉负荷水平计算(kg/t铁)
配 料 计 算
操作方针
料制设定 P↓ K↓ 3.00 2.00 喷煤量 t/h 11.50 冶炼强度 批/班 56.00 铁水[Si] 铁水[Fe] % % 0.40 94.60 铁分配率 矿批大小 焦批大小 % t/批 t/批 100.00 15.00 3.60
邢
含铁原料成分及批重
TFe
分类 烧结矿 球团矿 块矿 含铁 杂料 熔剂 品种 % 烧结矿1 53.80 烧结矿2 59.00 球团矿1(自产) 61.50 球团矿2(外购) 61.88 FMG块矿 56.99 PB块矿 61.88 含铁杂料1 50.00 含铁杂料2 35.00 硅石 0.00 白云石 0.00 蛇纹石 0.00 萤石 0.00 入炉数量 kg/t铁 946.00
S
% 0.95 0.71 0.45 4.43
水分
% 4.50 4.50 0.50
高炉炼铁原材料配比用量及成本计算
高炉炼铁原材料配比用量及制造成本计算设计中采用高炉炼铁工艺,有效容积为200M³的高炉两座,有效容积为100M³的高炉一座。
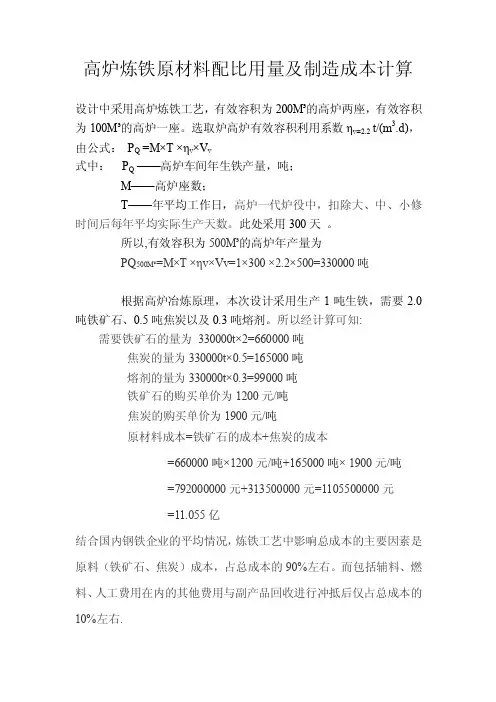
选取炉高炉有效容积利用系数ηv=2.2 t/(m3.d),由公式:P Q=M×T ×ηv×V v式中:P Q——高炉车间年生铁产量,吨;M——高炉座数;T——年平均工作日,高炉一代炉役中,扣除大、中、小修时间后每年平均实际生产天数。
此处采用300天。
所以,有效容积为500M³的高炉年产量为PQ500M³=M×T ×ηv×Vv=1×300 ×2.2×500=330000吨根据高炉冶炼原理,本次设计采用生产1吨生铁,需要2.0吨铁矿石、0.5吨焦炭以及0.3吨熔剂。
所以经计算可知: 需要铁矿石的量为330000t×2=660000吨焦炭的量为330000t×0.5=165000吨熔剂的量为330000t×0.3=99000吨铁矿石的购买单价为1200元/吨焦炭的购买单价为1900元/吨原材料成本=铁矿石的成本+焦炭的成本=660000吨×1200元/吨+165000吨× 1900元/吨=792000000元+313500000元=1105500000元=11.055亿结合国内钢铁企业的平均情况,炼铁工艺中影响总成本的主要因素是原料(铁矿石、焦炭)成本,占总成本的90%左右。
而包括辅料、燃料、人工费用在内的其他费用与副产品回收进行冲抵后仅占总成本的10%左右.生铁制造成本=原材料成本/0.9=11.055亿/0.9==12.283亿元每吨生铁制造成本=12.283亿元/330000吨=3722元/吨2011年铸造生铁的市场售价为4100元/吨每吨生铁制造利润=4100元/吨-3722元/吨=378元/吨每吨生铁利润率=每吨生铁制造利润/每吨生铁制造成本=10.2%。
高炉配料快捷计算

块矿
63.5 1
1 3.5
5
0
0
焦碳
400
3
1.4 35
47
Hale Waihona Puke 1.50.7喷吹煤
140
3
1.4 35
47
0.504 0.2352
小焦
20
3
1.4 35
47
0.075 0.035
合计 100 540
综合入炉品位
58.38 1.5 43.1889692 102.462
综合焦比
519 理论高炉渣碱 0.9 理论高炉渣成份 0.43757 12.5987005 29.8894
960
23.8646 33.2097 生铁含硅量 0.4
20
33
124.44 1206 73.364 26.636
提是生铁含硅不变。3、生铁含硅量每增减0.1,炉渣二元碱度增
炉渣成分含量 Al2O3
SiO2
吨铁渣 量
灰分
原料带 吨铁耗 入铁量 矿
34.5324 52.2919
547.585
23.0216 37.4923
建议烧结配比 73.364 实际高炉渣碱 0.909 实际高炉渣成份
13
30
建议球团配比 26.636 计划调整后碱 1.1
36.3
注:1、次计算办法为简易方法,可作为调整二元碱度参考使用。2、调整配比的前提是生铁含硅不变。3、生铁含 减0.023,对二元碱度影响较大,炉温变化较大时一定要注意碱度的变化。
理论高炉渣碱 度
实际高炉渣碱 度
计划调整后碱 度
0.9 理论高炉渣成份 0.43757 12.5987005 29.8894
高炉主要工艺参数计算公式
高炉主要工艺参数计算公式1、风口标准风速:V标=Q/(F×60)式中V标--风口标准风速,m/sQ――风量,m3/minF――风口送风总面积,m22.风口实际风速:V实= V标×(T+273)×0.1013/ (0.1013+P)X×(273+20)式中V实--风口实际风速m/sV标--风口标准风速m/sT--风温℃P--鼓风压力MPa3、鼓风动能:E=0.412 ×1/n × O3/F2 × (T+273)2/(P+P0)2式中E--鼓风动能,j/sQ--风量m3/minn--风口数目个F--风口总截面积m3T--热风温度℃P--热风压力MPaP0--标准大气压,等于101325PaV――炉缸煤气量m3V――炉缸煤气量m3 公式中未使用;(不用)4、焦炭负荷:P=Q矿/Q焦式中P--焦炭负荷Q矿--矿石批重kgQ焦--焦炭(干基)批重kg5、综合负荷:P=Q矿/Q焦式中P--综合负荷Q矿--矿石批重kgQ综焦--综合干焦量批重(干焦量十其它各种燃料量×折合干焦系数批重)kg6、休风率:u=t/T×100%式中u――休风率%t ——高炉休风停产时间minT——规定日历作业时间(日历时间减去计划达中休时间)min.7、生铁合格率生铁合格率是指检验合格生铁占全部检验生铁的百分比。
其计算公式为:生铁合格率(%)= 生铁检验合格量(t)×100%生铁检验总量(t)生铁检验合格量不进行折算,而焦比中合格生铁产量要进行折算计算说明:(1)高炉开工后,不论任何原因造成的出格生铁,均应参加生铁合格率指标的计算。
出格生铁指炼钢生铁S>0.070%,铸造铁生铁S>0.060% (2)用于炼钢的不合格铁水,不允许混罐,应按罐判定。
(3)入库前的混号铁,按出格铁计算。
8、生铁一级品率生铁一级品率是指一级品生铁量占合格生铁总量的百分比。
高炉配矿计算
1.3 各种元素在不同物料中的主要存在形式 各种元素在不同物料中的主要存在形式可见高炉炼
铁生产技术手册中表10-1,表中涉及的元素及化合物包
括Fe、Mn、P、S、C、Ti、V、CaO、MgO、SiO2、Al2O3 、H2O。例如:铁元素在烧结矿和球团矿中主要存在形 式有Fe2O3、Fe3O4、2FeO· 2、CaO· 2O3、 SiO Fe 2CaO· 2O3;而天然铁矿石中主要以Fe2O3、Fe3O4、 Fe mFe2O3· 2O、FeCO3形态存在;焦炭中以2FeO· 2、 nH SiO FeS组成;石灰石中以FeCO3、Fe2O3组成。
⑶ 炉渣性能验算。首先,将炉渣中CaO、MgO、 SiO2和Al2O34个组分之和折算为100%。然后,按折 算后各组分数值,从相应的CaO—MgO—SiO2— Al2O3系炉渣的熔化温度图及黏结图查出其熔化温度
和黏度的数值。适宜的炉渣熔化温度范围是:炼钢生
铁为1300~1450℃;铸造生铁为1350~1500℃。炉 渣黏度以1500℃时0.2~0.6Pa· s为好。 炉渣脱硫能力以保证生铁含硫量不超过预定值为 准。
2、高炉技术经济指标计算 2.1 合格生铁量 生铁的化学成分符合国家或企业规定要求内(包括铸造用和 炼钢用生铁铁号及化学成分)规定的生铁量为合格生铁量,否 则为出格生铁量。 2.2 合格率(δ p) δ p=P合格/P×100% P——日产生铁量,t 2.3 一级品率 对于合格的炼钢生铁[Si]≤0.70、[S]≤0.05和[Mn] ≤1.0 为一级,一级品率为: 一级品率=P一级/P×100%
1.2.1 矿石 矿石的化学成分应包括主要元素和各种化学物的百分 含量,其和应为100%。当组成不足100%时,必须进行调 整。 ⑴ 补上必需的组成,计算有关含量 矿石成分不全,或缺少某化合物成分,可根据各种元 素在不同物料中的主要存在形式及有关资料将其补上。 • 缺少Fe2O3含量,可按下式计算: (Fe2O3)=160/112[(TFe)-56/72(FeO)-56/88(FeS)56/120(FeS2)] • 仅有磷的元素含量,需计算化合物(P2O5)含量,则 (P2O5)=142/62(P)
开炉料枕木用量计算
开炉料枕木用量计算
一、参数的选择
1、全炉焦比3.0t/t,正常料焦比800kg/t。
2、全炉压缩率13.5%,全炉碱度0.93,正常料碱度1.0,净焦不参与碱度计算,焦炭中的铁不参与配料计算。
3、各种料的堆比重:焦炭0.55,烧结矿1.8,球团矿2.1,锰矿1.7,萤石1.5。
4、矿批20吨,铁中含铁92%,铁水收得率99.4%。
5、死铁层及炉缸填充枕木,炉缸剩余部分及炉腹炉腰加净焦,身1/5加空焦,炉身上部至料线加空焦与正常料组合,料线1.5米。
二、正常料与空焦的组成
1、正常料的组成
2、空焦的组成:9.27t焦炭+1t锰矿+0.5t萤石
三、装料安排
1、炉料装入安排
2、高炉总装入容积1102m3,高炉装入料总体积1106m3,基本吻合。
3、设定全炉碱度0.93,实际碱度0.87,主要是因为空焦没有配加碱性料。
如果铁中Si达到4.0%,全炉碱度可达0.93,视情况后续料可适当提高炉渣碱度。
4、设定全炉焦比3.0t/t,实际全炉焦比为2.981t/t,基本吻合。
5、全炉渣铁比487kg/tFe,偏低。
6、设定料线1.5米,开炉料装完后,计算料线为1.37米。
7、由于高炉容积较大,一些物料的堆比重和压缩率采用经验值,可能会有一些偏差,一般情况下,开炉料装入有一两批的偏差属正常。
8、净焦加入角度17°,空焦焦炭加入角度17°,熔剂按15°加入,如果熔剂量小,不容易称量,可两到三批集中加入。
第四段开始焦炭可布5档,圈数32222,矿布2档,圈数44,第七段焦的档位圈数不变,矿布3档,圈数244,后续正常料视炉况进程调整。
配料计算方法
配料计算学习资料一.配料计算的基本过程1.了解炉料的化学成分。
2.确定目标铁水成分。
3.初步确定生铁、废钢、回炉料、铁沫的加入量4.根据配比计算C、Si、Mn、P、S、Cu、Cr当前配料含量8.计算添加缺少的合金(增碳剂、硅铁、锰铁等等)二.各种炉料的参考成分配料目标就是工艺要求的化学成分,但是要区分原铁水和孕育后。
四.确定生铁、废钢、回炉、铁沫加入量按工艺文件和配料单确定加入量。
五.计算定好的配料各种合金成分举例:配料Q10生铁30%,废钢30%,回炉40%(C3.6、Si2.6,、Mn0.6)含碳量=0.3*4.3+0.3*0.2+0.4*3.6=2.88含硅量=0.3*0.8+0.3*0.2+0.4*2.6=1.34含锰量=0.3*0.3+0.3*0.4+0.4*0.6=0.45说明:上述公式中0.3和0.4分别表示30%和40% ,今后以此类推如果配料还有铁沫一项,就增加一项铁沫的我们用的合金含量都是假设的,今后需要多看材料的化验单并按化验单计算。
六。
计算需要添加合金的含量举例:目标含量是C3.85 Si1.6 Mn0.6 按第五项举例的结果计算合金量增碳剂:(3.85-2.88)/0.8 =1.2%硅铁:(1.6-1.34)/0.7 =0.37%锰铁:(0.6-0.45)/0.6 =0.25%说明:公式中0.8、0.7、0.6分别表示增碳剂、硅铁、锰铁含量是80%、70%、60%我们用的合金含量都是假设的,今后需要多看材料的化验单并按化验单计算。
计算结果是百分数,具体加多少乘上铁水量就行了。
比如出1000公斤铁水,那么增碳剂加入量是1.2%*1000=1.2*1000/100=12公斤计算的时候注意百分号中的100,需要除以100。