
注塑生产日报表
9、尺寸不良
开机不良 QA抽检 调机不良 作业者 领班确认 作业特记事项:(如产能未达成,需在下面标示清楚哪个时间段什么原因未达成)
作业特记事项:(如产能未达成,需在下面标示清楚哪个时间段什么原因未达成)
表单编号:
填表
总计
注:※如果连续5模以上发生相同不良,立即报告现场领班、技术人员等。 每模产品重:
※每2小时记录报表时发现不良率超出3%需立即报告技术人员。
每模浇道重:
每模总料重: 总料重:
合计
夜班(人力: 人 人时: H 机时: H)
20:30-22:30 22:30-24:30 24:30-02:30 02:30-04:30 04:30-06:30 06:30-08:30
合计
生产数(pcs)
良品数(pcs)
不良数(pcs)
不良率(%)
达成率(%)
1、料花 2、缩水 3、变形 4、缺料 5、拉模 6、气泡 7、银丝 8、污点
注塑生生产日期:
年
月
日
记录日期: 日
累计完工量:
标准周期:
年
月
标准穴数:
产品编号: 实际周期:
实际穴数:
机台编号: 白班开模数:
机种名称:
材料材质:
材料批号:
标准产能:
实际产能:
产品颜色:
夜班开模数:
班别 时间
白班(人力: 人 人时: H 机时: H)
8:30-10:30 10:30-12:30 12:30-14:30 14:30-16:30 16:30-18:30 18:30-20:30
注塑部生产运作所需的表格
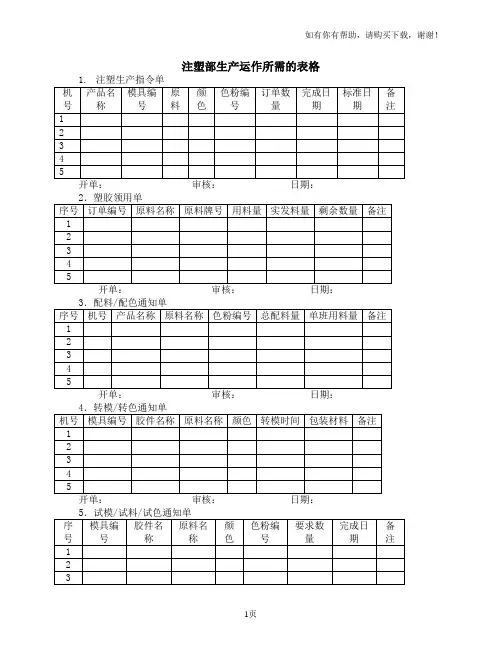
1
2
3
4
5
开单:审核:日期:
4.转模/转色通知单
机号
模具编号
胶件名称
原料名称
颜色
转模时间
包装材料
备注
1
2
3
4
5
开单:审核:日期:
5.试模/试料/试色通知单
序号
模具编号
胶件名称
原料名称
颜色
色粉编号
要求数量
完成日期
备注
1
2
3
4
5
开单:审核:日期:
6.注塑件首检通知单
机号
模具编号
产品名称
胶件名称
颜色
送检数量
开单:审核:日期:
10.交接班记录表
序号
机号
产品名称
本班生产情况
数量
不良率
人手
5S状况
接班确认
1
2
3
4
5
11.注塑工艺条件更改记录表
机号
模具编号
产品名称
生产日期
序号
产品异常现象描述
时间
原因分析
改前参数
改后参数
更改人
1
2
3
4
5
12.模具资料一览表
序号
产品名称
模具编号
长×宽×厚
模腔数
适用机型
使用要求
备注
速度
%
压力
位置
(mm)
顶针前进
顶针后退
顶针次数
震动时间
顶针停留
熔胶设定
速度
%
压力
位置
(mm)
熔前抽胶
熔胶一段
熔胶二段
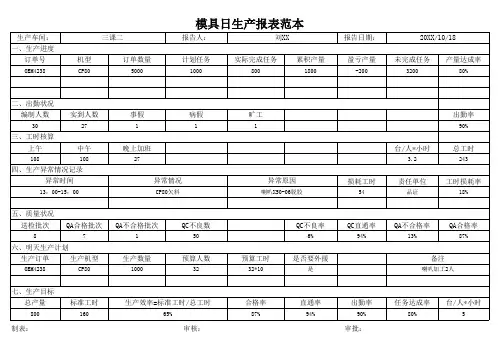
模具日生产报表范本
65%
审核:
旷工
1
异常原因
喇叭X50-06脱胶
损耗工时
54
出勤率
90%
台/人*小时
3.2
总工时
243
责任单位
品证
工时损耗率
18%
预算工时
32*10
QC不良率
6%
是否要外援
是
QC直通率
94%
QA不合格率
13%
QA合格率
87%
备注
喇叭加工2人
合格率
87%
直通率
94%
出勤率
90%
审批:
任务达成率
80%
台/人*小时
108
四、生产异常情况记录
异常时间
13:00-15:00
事假
1
病假
1
晚上加班
27
异常情况
CP80欠料
五、质量状况
送检批次 QA合格批次
8
7
六、明天生产计划
生产订单
生产机型
OEM4238
CP80
QA不合格批次
1
生产数量
1000
QC不良数
50
预算人数
32
七、生产目标 总产量
800
制表:
标准工时
160
生产效率=标准工时/总工时
生产车间: 一、生产进度
订单号
OEM4238
三课二
机型
CP80
订单数量
5000
模具日生产报表范本
报告人:
刘XX
计划任务
1000
实际完成任务
800
累积产量
1800
报告日期:
09注塑生产统计表

机号 订单数
模 号 欠生 产数
年月日 产品 名称
周期
材料
产能 (12H)
颜色 操作工
表格编号:QR-ZS-009订单
号
8:00-10:00 10:00-12:00 12:00-14:00 14:00-16:00 16:00-18:00 18:00-20:00
良品数
白
缩水
良品数 缩水
良品数 缩水
色差
料花 不
色差
良 缺胶
良 缺胶
良 缺胶
良 缺胶
良 缺胶
数 披伤
数 披伤
数 披伤
数 披伤
数 披伤
不良合 计ຫໍສະໝຸດ 18:00-20:00 良品数缩水 气纹 料花 不 色差 良 缺胶 数 披伤
班
不良合计 主要异常
不良合计
不良合计
不良合 计
不良合计
不良合 计
领班确认
注:此表由开机操作员按时填写良品与不良品数,其余内容由领班填写,并于当天下班前领班收集交给文员.
良品数 缩水
良品数 缩水
良品数 缩水
气纹
气纹
气纹
气纹
气纹
气纹
料花 不
色差
料花 不
色差
料花 不
色差
料花 不
色差
料花 不
色差
料花 不
色差
良 缺胶
良 缺胶
良 缺胶
良 缺胶
良 缺胶
良 缺胶
披伤 数
披伤 数
披伤 数
披伤 数
披伤 数
披伤 数
班
不良合计 主要异常
不良合计
不良合计
不良合 计
不良合计
注塑车间生产计划表
注塑车间生产计划表月度计划注塑车间月度生产计划根据公司的生产需求和市场需求来制定,以确保能够满足客户需求并实现生产目标。
以下是注塑车间的一个月度生产计划表的示例:日期产品型号计划数量实际数量完成情况1号A型号1000950√B型号800780√C型号12001150√2号A型号10001000√B型号800800√C型号12001180√3号A型号1000990√B型号800800√C型号12001150√4号A型号1000980√B型号800800√C型号12001200√5号A型号10001000√B型号800790√C型号12001200√6号A型号10001000√B型号800780√C型号12001160√7号A型号1000970√B型号800800√C型号12001180√8号A型号1000990√B型号800800√C型号12001200√...............31号A型号10001000√B型号800790√C型号12001160√生产计划的目的是增加生产效率、提高产品质量、满足客户需求并确保按时交货。
注塑车间在制定生产计划时需要考虑以下几个因素:1.市场需求:根据市场需求来制定生产计划,确保能够满足客户需求并避免库存积压或缺货的情况发生。
2.生产能力:考虑注塑车间的生产能力,根据设备状态和人员调配来制定生产计划,确保能够顺利完成。
3.订单优先级:根据订单的紧急性和重要性来确定生产优先级,确保重要订单能够按时完成。
4.原料供应:考虑原料的供应情况,确保能够按时供应所需原料,避免因原料短缺而导致的生产中止。
5.销售预测:根据销售预测来做出生产计划,以准确预测所需产量并避免产能浪费。
生产计划的制定是一个动态的过程,需要及时响应变化并进行调整。
注塑车间可以根据实际生产情况和市场反馈来调整生产计划,以提高生产效率和适应市场需求的变化。
以上是一个注塑车间的月度生产计划表的示例,注塑车间可以根据实际情况进行调整和优化,以实现高效生产和满足客户需求。
注塑生产过程记录表

2段: 2段: 射出速度
(%)
2段: 2段: 射出速度
(%)
过程参数记录
3段:
4段:
3段:
4段:
射出位置 射出时间
(mm)
(S)
过程参数记录
3段:
4段:
3段:
4段:
射出位置 射出时间
(mm)
(S)
模温监控记录
5段: 5段: 保压压力
(bar)
5段: 5段: 保压压力
(bar)
6段: 6段: 保压速度
8段: 8段: 其他参数 生产周期S
质量确认 记录时间
3段
4段 5段 6段
料筒温度℃ 热流道温度℃
类别 段数
1段 2段 3段 4段 5段 6段
料筒温度℃ 热流道温度℃
类别 段数
1段 2段 3段 4段 5段 6段
动模℃ 定模℃ 记录时间 记录人
1段: 1段: 射出压力
(bar)
1段: 1段: 射出压力
料筒温度℃ 1段:
热流道温度℃ 1段:
类别 射出压力
段数
(bar)
1段
2段Leabharlann 不良数量过程不良记录 不良原因
2段: 2段: 射出速度
(%)
过程参数记录
3段:
4段:
3段:
4段:
射出位置 射出时间
(mm)
(S)
5段: 5段: 保压压力
(bar)
处理措施
6段:
7段:
6段:
7段:
保压速度 保压时间
(%)
(S)
工艺员确
(%)
6段: 6段: 保压速度
(%)
7段: 7段: 保压时间
注塑车间报表汇总

2 何俊 3 白贞凤 11 朱金凯 4 老谢 5 刘林芝 13 自动 14 自动 8 汤金容 10 杜国树 2 何俊 3 白贞凤 10 朱金凯 12 陈杰 4 义国 5 刘林芝 13 自动 14 自动 5 杜国树 1 汤金容 2 何俊 3 白贞凤 11 朱金凯 4 汤金容 5 刘林芝 13 自动 10 杜国树 9 汤金容 2 何俊 2 何俊 3 白贞凤 5 刘林芝 13 自动 5 陈杰 10 杜国树 9 汤金容 1 刘林芝 2 何俊 3 白贞凤 11 朱金凯 7 义国 13 自动 14 自动 10 杜国树 9 汤金容 1 刘林芝 2 程强 3 刘林芝 11 白贞凤 7 何俊 13 自动 14 月飞 8 陈杰 10 杜国树 1 汤金容
851 1335 962 262 240 754 452 546 379 300 180 954 732 290 911 523 235 894 429 322
62 220 162 681 807 416 305 310 962 1800 459 381 956 278 445 349 1163 1173 1305 1408 943 659 1688 180 654
12小时 12 12
4、5 4 10 12 11 7 14 11 12 12 5 14 11 12 14
8、5 11 13 24 19 24 24 10 18 5 13 12 12 8
9、5 2 12 6 12
620 639 865 55 150 468 840 402 866 415 578 858 457 205
小解放盖 FLA00101 FLA025
FLA003
二手线
TSJ002
53——2 胶木 QT012 49号
39——6
正田0249 FLA00101 FLA025
生产车间班组生产统计日报表
班组生产统计日报表
产 品 品 种 班 生产 计 数 划 产 量 毛 净 年 月 日 辅助工时 废品数 停工工时 返 生 回 工 主 客 产 收 合 观 观 工动 设 材 制 无 数 总时 任 格 原 原 力 备 料 品 务 因 因
总
待加工待制品 已加工在制品 实有人数 产 品 品 种 上 班 结 存
实做人数
缺勤人数 探工迟 亲伤到
本 上 交 班 本班 班 下 本班 姓名 病 事 产 丧 领 结存 结 工 结存 料 存 序
婚公
生产 情况 摘要 班长: 统计制表:
注塑生产排程表
实际 ห้องสมุดไป่ตู้成
1 2 3 4 6 7 8 9 10 11 12 13 14 15 16 18 19 20 21 30 31
001048F-07 001058F-02 82011227-A09 82011227-A08 001048F-01 001048F-02 001073F-03 001073F-04 82011227-A02 补涂装退货 001059F-07 001045F04 001048F-10 82011227-A01 001048F-11 001058F-06 001073F-05 001061F-06 试产三星 试产三星 001050F-05 001050F-06 010911-03 070902-02 000994d-01 000994d-02 82011227-A04 82011227-A05 82011227-A06 82011227-A07 001048F05 000994d-03 000994d-04 000994d-05 小计
XK002 XK002 XK024 XK024 XK002 XK002 XK002 XK002 XK024 XK002 XK002 XK002 XK002 XK024 XK002 XK002 XK002 XK002 XK002 XK002 XK002 XK002 XK002 涂装用 XK002 XK002 XK024 XK024 XK024 XK024 XK002 XK002 XK002 XK002
32
及时入库!
34 38
及时入库! 及时入库,急! 及时入库,急! 及时入库,急!
XK-FOR-1512版次:A/0
生产出现异常时,请及时提报生管课。 审核:
计划安排生产机台数为24台. 制表:
注塑车间排产表
9/1
9/2 9/3 9/4 9/5 9/6 9/7 9/8 9/9 9/10 9/11 9/12 9/13
371
371 371
390
390 107
761Biblioteka 761 478761
1522 2000
462 203
351 485
351 946 203
351 1297 1500
220 391 67
411 411
2020/3/20
平均待机
日班
2
3.5
夜班
1.5
排产完成时间
班次/日期 8/31
白班产量
03日23时06分
夜班产量 全天产量
该产品累计产量
白班产量
05日13时10分
夜班产量 全天产量
该产品累计产量
白班产量
07日10时03分
夜班产量 全天产量
该产品累计产量
白班产量
09日19时17分
夜班产量 全天产量
该产品累计产量
2 1.5 9/18
2 1.5 9/19
2 1.5 9/20
2 1.5 9/21
2 1.5 9/22
2 1.5 9/23
2 1.5 9/24
2 1.5 9/25
2 1.5 9/26
2 1.5 9/27
2 1.5 9/28
2 1.5 9/29
2 1.5 9/30
2 1.5 10/1
2 1.5 10/2
2 1.5 10/3
2 1.5 10/4
2 1.5 10/5
2 1.5 10/6
2 1.5 10/7
2 1.5 10/8
2 1.5 10/9
注塑生产记录表
压力 速度 时间 位置 时间ຫໍສະໝຸດ 昆山佰亚高分子科技有限公司
注塑生产记录表
BY-W-F-004 生产单号 注塑件总重(g) 烘料开始时间 模具升温时间 料筒升温时间 机器型号 材料牌号 嵌件总重(g) 烘料温度 模具穴数 调试开始 机器编号 射出 1段 参数 时间 8:00-10:00 10:00-12:00 12:00-14:00 14:00-16:00 16:00-18:00 18:00-20:00 20:00-22:00 22:00-0:00 0:00-2:00 2:00-4:00 4:00-6:00 6:00-8:00 早班 备注: 晚班 开模数: 合格品数: 次品数: 开模数: 合格品数: 次品数: 2段 末段 时间 压力 速度 位置 压力 速度 位置 压力 速度 位置 产品名称 产品单重(g) 保温开始时间 动模温度(℃) 生产开始 成型周期(S) 保压 1段 储料 3段 MPa 冷却 背压 1段 2段 3段 末段 设定 实际 设定 实际 产品规格 装模时间 烘料确认人 静模温度(℃) 生产日期 生产结束 炮筒温度 模具温度(℃) 动模 静模 记录人