
轧钢自动化酸轧联合机组的方案n
热连轧机组电气自动化控制技术方案设计
热连轧机组电气自动化控制技术方案设计针对700mm热连轧机组生产工艺要求,对其电气自动化控制进行方案设计;选用西门子6RA70系列全数字调速装置,西门子S7-400PLC进行系统控制,组成二级网络控制;并阐述了精轧电气控制速度主令控制方式,提出了控制方案。
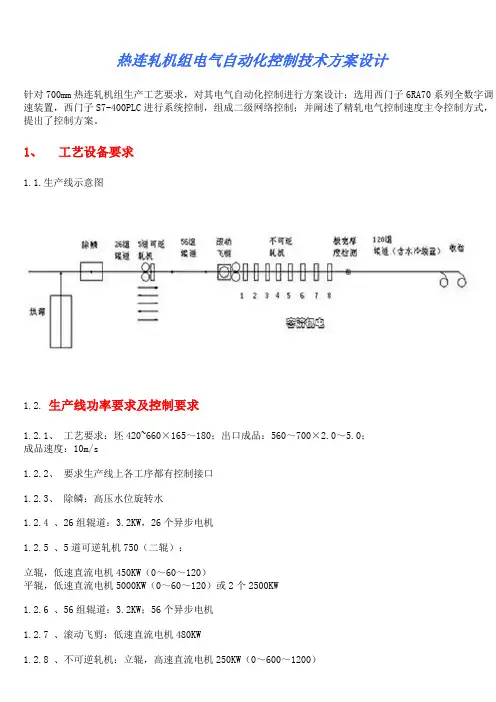
1、工艺设备要求1.1.生产线示意图1.2. 生产线功率要求及控制要求1.2.1、工艺要求:坯420~660×165~180;出口成品:560~700×2.0~5.0;成品速度:10m/s1.2.2、要求生产线上各工序都有控制接口1.2.3、除鳞:高压水位旋转水1.2.4 、26组辊道:3.2KW,26个异步电机1.2.5 、5道可逆轧机750(二辊):立辊,低速直流电机450KW(0~60~120)平辊,低速直流电机5000KW(0~60~120)或2个2500KW1.2.6 、56组辊道:3.2KW;56个异步电机1.2.7 、滚动飞剪:低速直流电机480KW1.2.8 、不可逆轧机:立辊,高速直流电机250KW(0~600~1200)平辊(1~2辊径:二辊650):2200KW(2个)(3~4辊径:四辊650,320):2200KW(2个)(5~8辊径:四辊650,320):2000KW(4个)活套电机:22KW直流电机,7个1.2.9 、120组辊道:1.2KW,120个异步电机1.2.10、收卷:低速直流电机:160KW,2个;最大单卷5.2吨,芯子800~12001.2.11 、液压AGC,APC1.2.12 、主控室与操作台;两级网络2.总则2.1前言根据用户对700mm带钢热轧连轧机组基本的工艺控制要求,编写本初步电气自动化控制技术方案。
2.2 技术方案原则本电气控制技术方案“采用先进、成熟、安全、可靠并经济节能的控制技术,系统自动化程度达到二十一世纪初先进水平”为目标,编写本技术方案。
在技术方案的制定及系统的配置中,既考虑到整个系统的先进性,使该项目建成后具有二十一世纪初国际先进水平,又充分考虑到系统配置的实用性及可升级性,尽量节省项目投资,使整个系统具有优良的性能价格比。
轧机联装方案

--与主轧机联装联试设备范围
序号
设备名称
1
入口测张辊和压辊
√
2
防皱辊
√
3
入口穿带导板本体
√
4
机架装配
√
5
轧机底板及锚固件
√
6
工作辊辊系
√
7
工作辊弯辊缸块
√
8
平整机支撑辊辊系
X
9
平整机支撑辊平衡系统
√
10
平整机换辊轨道
√
11
平整机调零装置
√
12
机架间测张辊及支撑
√
13
防跳辊
√
14
防溅挡板
√
15
机架封闭包盖及部分平台
√
16
出口带吹扫装置本体
√
注:1.X不进行联装
2.√进行联装
五轧机冷连轧机组
--与主轧机联装联试设备范围
序号
设备名称
NO1:轧机
101209131
NO2:轧机
101209132
NO3:轧机
101209133
NO4:轧机
101209134
NO5:轧机
101209135
1
入口底座
√
X
X
X
X
2
三辊稳定辊
√
X
X
X
X
3
S1、S5机架装配
√
X
X
X
√
4
S1、S5轧机底板
√
X
X
X
√
5
工作辊辊系
√
X
X
X
√
6
工作辊弯辊系统
马钢2130冷轧酸轧机组酸洗、油冲洗方案

目录一、编制说明 (1)二、工程概况 (2)三、施工部署 (5)四、技术准备 (7)五、质量验收 (7)六、在线酸洗施工 (8)七、在线油冲洗施工 (11)八、所用工机具、设备、材料 (13)九、施工安排 (20)十、施工保证措施 (20)十一、施工组织机构 (21)十二、酸洗、油冲洗施工进度表 (21)十三、酸洗、油冲洗环路附图 (21)一、编制说明1.1本方案是根据设计图纸及现场情况并结合我公司在其它工程上的施工经验编制而成的,在实际施工中如需修改,可及时进行调整。
1.2在线循环酸洗先酸洗站内的管道。
由于有些设备还没有安装,阀台后的管道配制不能一次完成,可能会影响到酸洗。
1.3本方案中的管道工程量是根据设计图纸统计的,不包括设备机体配管的工程量。
管道工程量如有差错,应据实际量调整。
1.4由于时间仓促,本人水平有限,方案中存在的不足之处敬请各方领导、专家指正。
二、工程概况2.1工程区域:酸轧机组2.2工程概况:马钢2130冷轧工程轧机液压站、润滑站安装在地下油库内,它分为辅助液压系统、轧机液压系统、支撑辊轴承润滑系统、齿轮润滑系统、主电机润滑系统,轧机液压系统又分为低压系统和高压系统,辅助液压系统有12个液压阀台(TD-3阀台在出口步进梁一侧,HVS-9、10、24、25在酸洗出口段。
),轧机液压系统有5个阀台,均安装在地下油库内;酸洗段液压站位于酸轧机组入口段1A列外侧,酸洗段液压系统设有31个液压阀台;酸轧机组入口段设有1套CPC系统,供1#-3#纠偏辊使用;酸洗出口段设有1套CPC系统,供4#-8#纠偏辊使用。
2.3工程特点2.3.1管道的连接型式均为焊接连接,站内管道高差起伏小,而阀台后的管道高差起伏较大。
管道分布较广。
2.3.2工作场地较小、工期紧,质量要求高、环路焊接量大,施工有一定难度。
2.4工程内容及工程量2.4.1工程内容:酸轧机组液压、润滑管道在线循环酸洗、油冲洗、试压。
2.4.2工程量:总计8954.3m(1)轧机区管道合计5593.3m合计:5593.30 (2)酸洗段管道合计3361m合计:3361m三、施工部署为保证施工进度,对液压系统的管道采取在线循环酸洗新工艺,该工艺既可保证油冲洗的质量,又可以缩短工期,尤其是对高清洁度的液压伺服系统的油冲洗质量,会得到可靠的保证。
轧机方案设计
轧机方案设计轧机方案设计篇二:轧机方案设计安徽工业大学毕业设计论文宽厚板生产的发展趋势10 产品大纲和金属平衡表13 产品大纲13 金属平衡表14 设计方案16 轧机的主要类型及布置形式16 现代宽厚板的轧机设备16 轧机的布置形式19 宽厚板的加热设备及高压水除鳞系统20 加热炉20 高压水除鳞系统22 矫直机23 概述23 宽厚板矫直机的类型23 冷床24 概述24 冷床的主要形式24 剪切设备25 概述25 宽厚板生产的剪切机类型25 热处理炉27 概述27 热处理炉的分类27 淬火机29 淬火处理29 宽厚板淬火机29 车间自动化装置29 四辊轧机电动APC和液压AGC29 10在线检测措施及仪表 30 在线检测的主要措施30 在线检测仪表31 安徽工业大学毕业设计论文 11计算机控制系统 31 工艺布置方案、流程及制度33 工艺布置方案33 宽厚板生产的主要特点33 宽厚板工厂平面布置概略33 工艺流程35 工艺流程简述36 工艺制度37 板坯准备制度37 板坯加热制度39 轧制制度39 精整制度40 矫直40 冷却41 剪切41 检查打印41 钢板收集和堆垛42 热处理制度42 车间工作制度及年工作小时43 工作制度43 年工作时间43 计划检修时间的确定43 年工作时间43 轧机主要参数的确定和生产能力计算44 轧辊主要参数的确定44 轧辊材质及轧辊轴承的确定44 工作辊辊身长度的确定44 工作辊直径的确定44 支撑辊直径的确定44 支撑辊辊身长度的确定45 工作辊辊颈尺寸的确定45 支撑辊辊颈尺寸的确定45 轧机允许轧制力矩的确定45 轧制速度和主电机主要参数的确定46 轧制速度的确定46 主电机型式的选择46 主电机额定转速Hn的确定46 主电机额定功率HP的确定46 安徽工业大学毕业设计论文轧机的主要技术指标47 压下规程设计47 宽厚板轧制各道次压下率48 各代表钢种坯料成品规格48 代表钢种的计算过程48 各代表钢种的压下规程表51 轧机强度校核58 支撑辊强度校核59 工作辊强度的校核60 电机校核61 电机传动轧辊所需力矩的计算61 轧制力矩62 摩擦力矩62 空转力矩62 动力矩62 总传动力矩63 电机发热校核64 电机过载校核64 轧制工作图64 10轧制速度和电机传动力矩 64 轧机及辅助设备生产能力的计算67 轧机生产能力计算67 加热炉主要参数确定及生产能力计算67 加热炉宽度的确定67 加热炉长度的确定67 加热炉生产能力计算69 轧机负荷率69 矫直机主要技术参数及生产能力计算70 矫直机主要技术参数确定70 矫直机生产能力及负荷率计算72 冷床主要参数及生产能力计算73 冷床宽度的确定73 冷床长度的确定73 冷床生产能力计算74 剪切机主要参数确定及生产能力计算75 剪切机主要参数确定75 火焰切割机主要参数确定76 剪切机生产负荷率计算76 安徽工业大学毕业设计论文热处理炉主要参数确定及生产能力计算77 热处理炉主要参数的确定77 热处理炉生产能力的计算78 车间平面布置与起重运输79 原料库面积计算79 中间仓库面积计算79 成品仓库面积计算80 车间组成及厂房面积80 厂房面积80 起重设备及吊车81 过跨小车81 车间内主要设备间距82 轧机取主要设备间距82精整剪切区主要设备间距83 主要经济技术指标84 10 环境保护和综合治理 86 10 设计要点86 10 主要污染物及其治理措施86 全文总结87 致谢 88 参考文献 89 附录 91 程序代码 91 安徽工业大学毕业设计论文中厚板轧机是轧钢行业中的中的主力轧机其装备水平及拥有量是一个国家钢铁工业发展水平的重要标志。
轧钢自动化设备
轧钢自动化设备轧钢自动化设备是针对钢铁行业中轧钢过程中的自动化设备的一项任务。
为了满足这一任务的需求,我们需要设计、开发和实施一套完整的自动化设备系统,以提高轧钢过程的效率和质量。
一、任务背景钢铁行业是国民经济的重要支柱产业,而轧钢是钢铁生产过程中的重要环节。
传统的轧钢过程依赖于人工操作,存在效率低下、劳动强度大、易出现人为错误等问题。
为了提高生产效率、减少人力成本、提高产品质量,轧钢自动化设备的研发和应用变得尤为重要。
二、任务目标1. 提高生产效率:通过自动化设备的应用,实现轧钢过程的快速、精确和连续进行,减少生产中的停机时间和人为错误。
2. 降低劳动强度:减少人工操作,降低对操作人员的身体负荷,提高工作环境的安全性和舒适性。
3. 提高产品质量:通过自动化设备的精确控制和监测,确保轧钢过程中产品尺寸、形状和表面质量的一致性和稳定性。
4. 减少能源消耗:通过自动化设备的优化控制,减少能源的浪费,提高能源利用效率,降低生产成本。
三、任务内容1. 设计和开发自动化控制系统:根据轧钢过程的特点和要求,设计并开发一套完整的自动化控制系统,包括硬件设备和软件程序。
硬件设备包括传感器、执行器、控制器等,用于采集和控制轧钢过程中的各项参数和操作。
软件程序用于实现自动化设备的控制、监测和数据处理等功能。
2. 实施自动化设备系统:根据设计方案,进行自动化设备系统的实施和安装,包括设备的调试、联调和测试等工作。
确保设备能够正常运行,并满足轧钢过程的要求。
3. 进行设备性能评估:对自动化设备系统进行性能评估和测试,包括设备的稳定性、精度、可靠性等指标的检测和评估。
根据评估结果,对设备进行优化和改进。
4. 提供技术支持和培训:为用户提供设备的技术支持和培训,包括设备的操作、维护和故障排除等方面的培训。
确保用户能够熟练操作设备,提高设备的利用率和效益。
四、任务进度安排1. 任务启动和需求分析:确定任务的具体需求和目标,进行轧钢自动化设备的可行性研究和需求分析。
冷轧酸洗机组自动化控制系统
案例二
总结词
高精度控制
VS
详细描述
该有色金属加工企业采用了高精度控制的 冷轧酸洗机组自动化控制系统,实现了对 产品尺寸、厚度和表面质量的精确控制。 自动化控制系统提高了加工精度和产品合 格率,降低了生产成本。
案例三
总结词
智能化技术应用
详细描述
针对传统冷轧酸洗机组的不足,新型智能化 冷轧酸洗机组采用了先进的智能化技术,实 现了自动化控制、故障诊断和预测维护等功 能。通过智能化技术的应用,提高了机组的 稳定性和可靠性,降低了维护成本,提升了 生产效益。
功能
该系统具备数据采集、实时监控、自 动控制、工艺参数设定、异常报警和 历史数据记录等功能,以提高生产效 率、产品质量和降低能耗。
系统的重要性与应用领域
重要性
随着工业自动化水平的提高,冷轧酸洗机组自动化控制系统在钢铁、有色金属 、汽车制造和机械加工等行业中的作用越来越重要,能够显著提高生产效率和 产品质量。
安全性增强
总结词
保障生产安全
详细描述
加强系统的安全性措施,如数据加密、访问控制等,确保生产过程的安全可靠,防止数 据泄露和非法入侵。
06
实际应用案例分析
案例一:某钢铁企业的酸洗轧制生产线
总结词:高效稳定
详细描述:该钢铁企业采用先进的冷轧酸洗机组自动化控制系统,实现了生产线 的稳定高效运行。通过自动化控制,提高了产品质量和生产效率,减少了人工干 预和操作误差。
单元测试
对各个功能模块进行单元测试, 确保每个模块的功能正确性和性 能稳定性。
集成测试
对整个系统进行集成测试,验证 系统整体功能和性能是否符合设 计要求。
现场验证
将自动化控制系统部署到现场, 进行实际生产验证,评估系统的 实际运行效果和经济效益。
酸轧联合机组卧式活套运行的创新与优化
酸轧联合机组卧式活套运行的创新与优化作者:郭文涛王禹来源:《科学与财富》2020年第26期酸轧联合机组普遍配置有卧式活套,活套依靠钢丝绳带动活套车在轨道上移动,从而改变活套内带钢的储存量,从而达到在生产线各段速度不匹配时,协调产线的连续运行,使板带保持稳定的酸洗速度和合理的轧制速度,保持产线的整体节奏不降低。
其对提高产量和保证质量都有重要意义。
在以往的运行过程中,卧式活套主要存在以下三个问题:(1)充套速度达到700m/min,对活套及产线入口的设备造成强烈的冲击,易造成设备的松动、疲劳或冲击性损坏;(2)钢丝绳作为驱动活套车的关键件,其最高承受约800kN的张紧力,并在反复弯曲作用下出现断绳等事故。
(3)活套车导向轮在运行过程中易发生故障,造成活套车脱轨的恶性事故;针对以上三个关键问题,通过对产线设备的运行模式及性能的分析,进行了以下的创新改进与优化。
1、活套充套速度的最优化控制由于入口活套冲套时速度快,对设备冲击力大,造成了多种设备隐患。
在酸洗冷轧联合机组的生产过程中,每卷带钢上线进行开卷后,其带头要与前一卷带钢的带尾进行焊接,之后该卷带钢以一定的速度充入入口活套中,待充套完毕后,下一卷带钢再与该卷带钢的带尾焊接。
目前酸洗冷轧联合机组入口活套的充套过程中,普遍采用的是以一个恒定的速度进行快速充套,待入口活套达到最大套量,带钢速度随之降至与酸洗工艺段速度一致,直至该卷带钢完全充入入口活套。
这样的充套过程导致了活套车很高的运行速度,对入口活套机械设备造成严重的冲击,且在薄带钢快速充套时,易发生带钢跑偏挂断等严重事故。
以某厂酸轧线入口活套充套速度为例,每次充套板带都按700m/min的速度进行充套。
按此板带充套速度,入口活套小车的运行速度每次充套时都达到120m/min以上。
在充套过程中,设备受到很大的冲击。
如果降低入口活套充套速度,可以有效减少以上事故。
因此在不影响生产节奏的前提下,让入口活套以最低的速度进行充套,使活套区域的设备受到的冲击降至最低,对于酸轧线稳定生产并节省备件费用意义重大。
《酸轧机组自动厚度控制优化》范文
《酸轧机组自动厚度控制优化》篇一一、引言随着现代工业的快速发展,钢铁生产线的自动化程度不断提升。
在钢铁制造过程中,酸轧机组是重要的工艺设备之一,其自动厚度控制技术更是关系到产品质量和生产效率的关键因素。
本文将就酸轧机组自动厚度控制优化的实践与探讨进行详细阐述,以期为相关领域的研究和应用提供有益的参考。
二、酸轧机组及其自动厚度控制概述酸轧机组是钢铁生产线中的重要设备,其作用是将热轧后的钢板进行酸洗和轧制,以达到所需的厚度和表面质量。
自动厚度控制(Automatic Gauge Control,AGC)是酸轧机组的核心技术之一,其目的是通过传感器、控制器和执行机构等设备的协同作用,实现钢板厚度的精确控制。
三、酸轧机组自动厚度控制存在的问题尽管酸轧机组的自动厚度控制技术已经取得了显著的进步,但在实际应用中仍存在一些问题。
例如,控制系统对钢板厚度的响应速度不够快,导致厚度波动较大;控制算法的鲁棒性不够强,容易受到外界干扰等因素的影响;此外,设备维护和调试的难度也较大。
四、酸轧机组自动厚度控制优化措施针对上述问题,本文提出以下优化措施:1. 引入先进的传感器技术。
采用高精度的传感器,提高对钢板厚度的检测精度和响应速度,从而实现对厚度控制的精确调整。
2. 优化控制算法。
通过改进控制算法,提高系统的鲁棒性和抗干扰能力,使系统能够更好地适应不同的生产环境和工艺要求。
3. 加强设备维护和调试。
定期对设备进行维护和检查,及时发现和解决问题,确保设备的正常运行。
4. 引入人工智能技术。
利用人工智能技术对生产过程中的数据进行分析和处理,实现自动调整和控制,进一步提高厚度控制的精度和效率。
五、实践应用与效果分析通过对酸轧机组自动厚度控制进行优化,实际应用中取得了显著的效果。
首先,引入高精度的传感器后,系统对钢板厚度的检测精度和响应速度得到了显著提高,有效减少了厚度波动。
其次,优化控制算法后,系统的鲁棒性和抗干扰能力得到了提高,使系统能够更好地适应不同的生产环境和工艺要求。
本钢浦项酸洗-轧机联合机组概述
本钢浦项酸洗-轧机联合机组概述摘要随着科技的不断发展,对钢铁的需求的不断增加,要求钢铁厂在生产钢板时即要有良好的产品质量又要有高速的生产能力。
时代的要求不仅是针对钢铁厂的产品,同时也是针对钢铁厂的设备提出了要求。
本文详细介绍了本钢浦项酸洗-轧机联合机组的主要产品结构、技术参数、工艺流程及先进的生产设备情况。
关键词酸洗-轧机联合机组激光焊机酸洗工艺五机架六辊UCM轧机1.前言本钢浦项冷轧薄板有限责任公司是本溪钢铁集团公司与韩国浦项钢铁株式会社共同出资兴建的冷轧厂。
其中酸洗-轧机联合机组(简称PL-TCM机组)采用了浅槽紊流式酸洗及五机架六辊轧机进行轧制。
这种一体化生产工艺与常规的串列式冷轧机或无头轧制相比,具有工序简单、生产周期短、操作人员少、节约投资、减少占地面积、产品质量好、成材率高等优点。
PL-TCM机组的主要设备多为三菱-日立设计,其中几个重点的设备全部采用的三菱-日立技术,该技术是目前世界上最先进的冷轧技术之一。
2.产品品种和规格本钢浦项冷轧薄板有限责任公司PL-TCM机组可生产780MPa级以下的冷轧板,生产的品种包括:CQ、DQ、DDQ、EDDQ、SEDDQ、CQ-HSS、DQ/DDQ-HSS、BH-HSS、DP、TRIP等。
机组主要技术参数:设计年生产能力:190万吨成品规格:宽度 800mm~1850mm厚度 0.20mm~2.5mm钢卷处径 Max.1600mm钢卷内径Φ508mm; Φ610mm卷重 Max.20T具体产品情况如表2.1:表2.1 产品及规格3.PL-TCM机组的主要工艺流程及工艺参数PL-TCM机组做为本钢浦项冷轧薄板有限责任公司的第一条机组,主要是将热轧原料经过酸洗和轧制处理后,将冷硬板提供给连续退火机组和热镀锌机组进行机组主要的技术参数如下:线速度:入口段 Max.600 m/min中间段 Max.250 m/min圆盘剪段 Max.400 m/min穿带速度:入口段 Max.60 m/min中间段 Max.30 m/min圆盘剪段 Max.60 m/min加速度:入口段 Max.60 m/min/sce中间段 Max.30 m/min/sce圆盘剪段 Max.60 m/min/sce生产能力:最大500t/h轧机出口最大速度:1650m/min4.PL-TCM机组主要设备、工艺参数及其特点4.1 激光焊机PL-TCM机组的激光焊机采用的是三菱-日立的技术,与之配套的焊机选用的是米巴赫12kw的激光焊机。
酸轧轧机工艺讲解
扬子江冷轧板有限公司
轧机段仪表配置图 仪表功能说明
1st
2st 3st 4st 5st
配置表:
仪表名称 数量
测厚仪 4
张力计 6
板形仪 1
扬子江冷轧板有限公司
测厚、速仪:冷轧酸轧机组共4台测厚仪,1#机架 入出口和5#机架入出口各一台,见下图:
1#
1#
2#
2#
3#
4#
3#
5#
4#
速度方向
1#测厚仪:检测来料厚度,并及时将来料厚度情况反馈给1# 轧机,以便1#轧机及时调整辊缝厚度和轧制力,以确保1#机架 出口厚度满足目标要求。
扬子江冷轧板有限公司
最大轧制力 最高轧制速度 轧制线标高 22000kN 1400m/min 1500mm 高:9695mm 宽:3170mm 牌坊 厚:700mm 重:110 吨/单片牌坊
轧机综合刚度:450t/mm
中间辊窜动 单辊窜动力:Max 100 吨 窜动行程:300 mm 窜动精度:±1mm 弯辊与平衡装置 工作辊弯辊力:正弯辊力:50t/轴承座,负弯辊力:35t/轴承座 中间辊弯辊力:正弯辊力:60t/轴承座 支撑辊平衡力:60t/轧辊
扬子江冷轧板有限公司
2#测厚仪:检测1#机架出口厚度,并及时1#机架 出口厚度情况反馈给1#轧机,以便1#轧机及时调整 辊缝和轧制力,以确保1#机架出口厚度满足目标要 求; 1#测厚仪和2#测厚仪分别起前馈和反馈作用,构 成闭环控制系统,以确保1#机架出口厚度满足目标 要求。 3#、4#测厚仪控制原理与1#、2#机架相同,最 终确保成品厚度满足目标要求。
功能:卷取带钢,使带钢成卷。 参数:卷取张力:max.115 kN 卷筒:Φ508/Φ610×1450 mm