
环锭纺新技术
气流纺与环锭纺相比

气流纺与环锭纺相比,一个是新型纺织技术,一个是老式纺纱技术。气流纺是气流纺纱;而环锭纺则是机械纺,就是由锭子和钢领、钢丝圈进行加捻,由罗拉进行牵伸。而气流纺则是由气流方式输送纤维,由一端握持加捻。一般来说,环锭纱毛羽较少,强度较高,品质较好。气流纺工序短,原料短绒较多,纱线毛,支数和拈度不能很高,价格也较低。
从纱体结构上来说,环锭纺比较紧密,而气流纺比较蓬松,风格粗犷,适合做牛仔面料,气流纺的纱一般比较粗。
涡流纺纱是利用高速回转的空气涡流进行纺纱的一种自由端纺纱方法,纺纱速度可比环锭纺纱提高约6-7倍。它用一根固定的涡流管取代了高速回转的加捻器,所以是一种产量高而机构比较简单的新型纺纱方法。涡流纺是用条子喂入,直接纺成筒子,简化了纺纱工序,可提高劳动生产率。此外,涡流纺是在负压条件下纺纱,不产生飞花,劳动条件好,制成率比较高。目前主要用以纺粗、中号的化纤纱及包芯纱等。
纤维条由给棉罗拉喂入,经过刺辊开松成单纤维,借气流的作用,从输棉管道高速喂入涡流管内。涡流管由芯管和外管两部分组成。外管上开有三只切向的进风口,下端与鼓风机相连,风机不断地从管中抽取空气,外面的空气沿进风口进入涡流管内,产生旋涡状的气流。当旋转向上的气流到达芯管时,与输棉管道进入的纤维汇合,沿涡流管内壁形成一个凝聚纤维环,稳定地围绕涡流管轴线,高速回转,将纤维加捻成纱。纱从导纱孔中连续不断地由引出罗拉引出卷绕成筒子。涡流纺纱最主要的特点是省去了高速回转的纺纱部件。由于采用气流加捻摆脱了高速加捻部件引起的转动惯性问题和轴承负荷问题(如气流纺纱的纺杯),还有因纺纱形成的气圈而增大了纺纱张力的问题(如环锭纺纱)。
喷气纺是利用高速旋转气流使纱条加捻成纱的一种新型纺纱方法。喷气纺采用棉条喂入,四罗拉双短胶圈超大牵伸,经固定喷嘴加捻成纱。纱条引出后,通过清纱器绕到纱筒上,直接绕成筒子纱。 喷气纺可以纺制30-7.4tex(20-80英支)的纱线,适用于化纤与棉的纯纺及混纺。因喷气纺的特殊成纱机理,喷气纱的结构、性能与环锭纱有明显的差异,其产品具有独特的风格。
紧密纺纱技术特点及与普通环锭纺纱性质的比较
—=一专题讨论 2010年纪代纺织校禾、第5期
紧密纺纱技术特点及与普通环锭纺纱性质的此较
秦贞俊
(中国纺织工程学会棉纺织专业委员会,北京100025)
摘要:紧密纺是环锭纺纱技术的一次重大改革。紧密纺可用于加工原棉及混纺的各种纱支。紧密纺产 品(紧密纱及最终产品——织物)不仅强力高,而且外观好,毛羽少,可以用较低级的原料生产出好的产品;用 紧密纱及织物替代环锭普梳及精梳纱及织物,是节约用棉、用好原棉的好途径。文章介绍了多款紧密纺环锭 细纱机及采用紧密纺专件把普通环锭细纱机改装成紧密纺环锭细纱机的经验。 关键词:新型纺纱;紧密纺;纺纱三角区;断裂强力;毛羽 中图分类号:TS104.7 文献标识码:B 文章编号:1009--265X(201O)O5—0057~O4
紧密纺技术的研制开发及应用,使环锭纺更加
完善,环锭纱质量也有很大的提高。进人21世纪 后,国内外紧密纺环锭纱发展很快,2007幕尼黑
ITMA上展出的环锭细纱机几乎全部都是紧密纺细 纱机。
1 紧密纺纱的优点及技术特点
a)紧密纺技术以普通环锭细纱机改进成紧密 纺纱(Compect)或称凝聚纺纱(Condensed),缩小了
引出絮条宽度、消除了纺纱三角区,产生飞花比普通
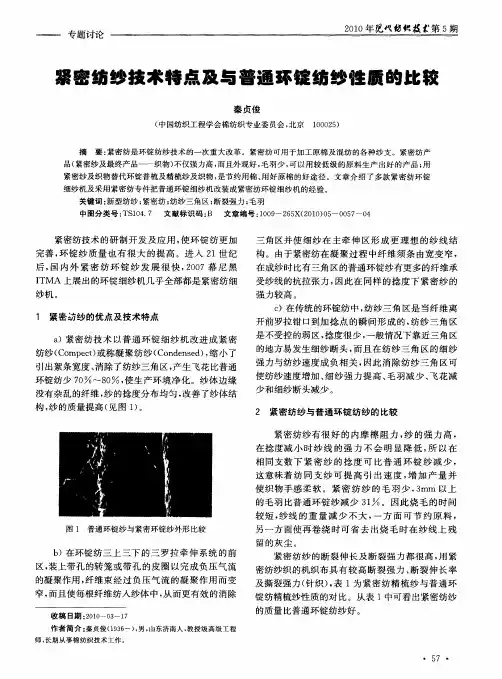
环锭纺少70 ~8O ,使生产环境净化。纱体边缘 没有杂乱的纤维,纱的捻度分布均匀,改善了纱体结 构,纱的质量提高(见图1)。
图1 普通环锭纱与紧密环锭纱外形比较
b)在环锭纺三上三下的三罗拉牵伸系统的前 区,装上带孔的转笼或带孔的皮圈以完成负压气流
的凝聚作用,纤维束经过负压气流的凝聚作用而变
窄,而且使每根纤维纺人纱体中,从而更有效的消除
收稿日期:2olo—o3一l7 作者简介:秦贞俊(1936--),男,山东济南人,教授级高级工程 师,长期从事棉纺织技术工作。 三角区并使细纱在主牵伸区形成更理想的纱线结 构。由于紧密纺在凝聚过程中纤维须条由宽变窄,
在成纱时比有三角区的普通环锭纱有更多的纤维承 受纱线的抗拉张力,因此在同样的捻度下紧密纱的
现代纺织进展
一、喷气纺纱工艺流程
• 条子(或粗纱)→牵伸机构→加捻器:第一喷嘴和第二喷嘴→引纱罗拉→电子清纱
器→槽筒:筒子纱。
(一)牵伸机构
• 三罗拉(或四罗拉)双短皮圈或三罗拉长短皮圈牵伸;
• 牵伸工艺有条子直接喂入的超大牵伸工艺和双粗纱喂入的大牵伸工艺两类;
• 按照形纱路线来分,则又有上行式与下行式之分。
(2)纱道直径及长度
• 为获得较高的纱条气圈转速,应尽量选择较小的纱道直径D。但同时考虑所纺纱号,使纱条在纱道内有足够的空间旋转,纱号细,D可小些,纱号粗则应大些。第一喷嘴的纱道直径一般为2~2.5mm。
• 为形成稳定气圈,提高包缠效果,减少排气阻力,第二喷嘴的纱道截面积应逐步扩大,设计成一定的锥度,一般进口端直径为2~3mm(喷射孔截面处),出口端直径为5~7mm。
(3)喷射孔的直径及孔数
• 保持一定的流量条件下,增加孔数就意味着减少孔径。喷孔数减少,流场的均匀度较差,纱条受到的涡流强度发生变化。
• 因而在保持流量不变的情况下,适当的增加喷孔数不仅有利于纱条气圈转速的稳定,而且气圈转速略有提高。但喷孔直径过小,对气流的洁净度要求高,对喷孔的加工精度要求也高。
(4)中间管
• 开纤管又称中间管或中间解捻管,它起着抑制气圈形态和阻止捻度传递的作用。
• 为减小排气阻力和增加周向摩擦阻力,增加对气圈的撞击作用,使之有利于前钳口处须条扩散成头端自由纤维,所以中间管内壁设计成沟槽状态。沟槽行式有直线式和螺旋
线式等。直线式沟槽数3~8条不等,大都采用4条,槽深为0.5mm左右,宽0.5mm左右。
喷气纱结构
中间是无捻或少捻的芯纤维,表面有缠绕纤维,靠表面的缠绕纤维对芯纤维包缠或者捆扎成纱。
六、适纺原料及成纱性能
• 需一定的长度;
• 短纤维不行,T/C,纯涤,不能纺纯棉;
• 各种棉型纤维素纤维是其最适宜的纤维,如粘胶、莫代尔等。
喷气纱线性能
• 强力– 喷气纱的强力通常低于同类环锭纱,纯涤纶喷气纱的强力与同类环锭纱的相差不大,但喷气纱的强力不匀,较同类环锭纱的小,且伸长较环锭纱的大
我国原创的两种纺纱新技术
第38卷第9期 2010年9月 择 雠技禾
Cotton Textile Technology
中国工程院院士、我国纺织界的一代宗师、著名的纺织工程资深专家、《棉纺织技 术》期刊荣誉主编梅自强同志不幸逝世。我们深感悲痛!梅自强同志一生致力于我国纺 织工业的科技进步与发展事业,把毕生的精力献给了纺织工业,同时为《棉纺织技术》期 刊的发展倾注了大量心血。现将他为《棉纺织技术}2011年第1期撰写稿件的提纲予以
刊载,以示缅怀。
我国原创的两种纺纱新技术
困
(中国工程院)
国际上成熟的和比较成熟的新型纺纱技术有:转杯纺、喷气纺、涡流纺、紧密纺、Siro纺、Sirofil纺等。
这些新型纺纱技术各有特点,各自在纺纱生产中占有一席之地。这些新型纺纱技术源自国外,都是外国人 发明的。最近几年,我国出现了两种原创的纺纱新技术——低扭矩纺纱技术和嵌入式纺纱技术。
● ‘ 1 低扭矩环锭单纱生产技术
纱线的残余扭矩是导致织物和服装尤其是针织物在洗涤以后出现歪斜变形的主要原因,严重影响了 产品的质量。消除残余扭矩的方法一是用蒸汽热定形或化学法定形;二是用合股并线加捻的方法。这两 种方法都要增加设备、消耗能源、加大Z-费成本。
香港理工大学陶肖明教授领导的团队首次提出了“以调节单纱内部纤维排列和应力分布”为核心的
低扭矩环锭纺纱理论,发明了一步法生产低扭矩环锭单纱的纺纱技术,在一道工序、一台细纱机上用较低 成本生产出低扭矩、低捻度、高强力环锭单纱,解决了传统环锭纱“低捻必然低强”这一国际纺纱界多年来
未能解决的难题。在保证纱线质量和纺纱效率的前提下,低扭矩环锭单纱的纺纱捻度可以比普通环锭纺 低24%~40%,这就相应提高了细纱机产量,降低了能耗。
生产低扭矩纱的原理是在细纱机前罗拉出口处至导纱钩之间安装一个假捻器,使前罗拉输出的纤维 束在获得真捻以前先接受一个假捻,使纱线中纤维产生的残余扭矩之和与整个单纱的残余扭矩相平衡。
新一代环锭紧密纺纱技术

——44 玉晴捌技
新一代环锭紧密纺纱技术
赵博 ,石陶然 (1中原工学院,河南郑州450007;2河南省南阳纺织集团.河南南阳473(]66
摘要:介绍了立达卡摩纺系统和绪森绮丽纺系统的特点.通过对国际纺织机械博览会上新型细纱机的回 顾,及对紧密性纱线性能、纱线结构特点的分析,得出紧密性纺纱有利于纺纱生产连续化、提高产品质量和劳动 生产率,提出研究紧密性纺纱新技术是提高我国环锭细纱和水平的技术关键。 美羹词:环锭纺纱;紧密性纺纱;毛羽;纺纱设备 中圈分粪号:TS104.7 文献标识码:B 文章编号:1003.1456(2002101.{D444)4 0引言 在过去的数十年里,各国纺织专家们开发了 许多新型纺纱方法,目的在于取得较高的单锭产 量,喷气纺和转杯纺在这方面所取得的效果尤为 明显,它们是到目前为止唯一取得突破性的2种 新型纺纱方法。然而环锭纺仍是占压倒优势的重 要纱线生产工艺,在其长久的发展期间,该工艺无 论从多种应用可能性来看,还是从成品纱的质量 来看,都是比较完美的,大多数产品仍然必须用环 锭纺纱工艺所生产的高质量纱来进行生产加工。 尽管环锭纱有许多显著优点,并且是衡量其它类 型纱线质量的标准,但是它并不是完美无缺的,特 别是纱线表面毛羽根数多这一问题,近年来一直 影响着产品质量。 纱线毛羽多少是衡量纱线质量好坏的重要标 志之一,它不仅影响织物的外观。而且影响后道工 序的加工质量 毛羽是影响织机生产效率的决定 性因素,所以,控制毛羽已成为生产中首先应解决 的质量问题之一。目前,主要采用烧毛等措施。但 只能缩短毛羽的长度,而不能减少毛羽的数量。 此外,在实际生产中也采取了一些措施,如改进配 棉方案、提高半制品质量、选择合理的工艺参数、
收藕日期:200l—o7—25 作者筒舟:赵博(1966一).男,硕士,中原工学院讲师.主要 从事纺织生产技术及产品开发工作,以及纺织工程学科 的教学与研究工作。 调节车间的温湿度等,虽然在一定程度上可以减 少毛羽,但是毛羽数量并没有大幅度下降。尽管 研究人员也对此进行了大量的研究,但并没有妥 善解决。由于各厂所使用的原料性能及设备状况 不同,同品种纱线的毛羽数量差异也较大。针对 毛羽问题,各国纺织界专家们都力图找到一种新 的行之有效的解决方法。最近,瑞士立达公司和 德国绪森公司分别研制和开发了紧密性纺纱技 术,立达公司称之为卡摩纺,绪森公司称之为绮丽 纺。二者在形式上虽然有所不同,但其共同特点 是可以大幅度减少成纱毛羽,使纱线质量指标明 显提高。与传统环锭纱相比,紧密性纺纱无论是 在成纱质量方面,还是在后加工过程中都占有一 定的优势。 1传统环锭纱与紧密性纱的特点 在紧密性纺纱过程中,由于在牵伸机构中的 预拉伸和真空区域作用下,使纤维在机械和气动 作用下被“凝聚起来”,经过这种纺纱系统纺纱后。 纱线变得紧密,纤维明显平行排列,截面接近圆 形,良好的纤维聚集和均匀的纤维排列,使纤维得 到充分利用,如图1所示。从图1中可以明显看 出,紧密性纱的毛羽数量小于传统环锭纱,这是因 为在传统环锭纺纱过程中,由于加捻三角区的存 在,使加捻三角区的纤维在外层所受张力晟大。该 侧纤维能几乎全部聚集在一起,而中心纤维所受 张力最小,只能使一部分纤维聚集在一起,这就导 致了纱线毛羽的产生。而在紧密性纺纱过程中.
新型纺纱技术的发展与传统环锭纺纱技术的进步

Developmentsofnewkindsofspinningtechnologyandimprovementsofringspinningtechnologyhavebeenanalyzedinthispaper,andtheresultshowsthatrotorspinningandairjet
spinningtechnologyhavemoreadvantages,suchasshorterproductionflow,higherquality,lesslabourcost.Byinvestigatingcompactspinning,compositespinningtechnology,thepaperpoints
outthatthediferentspinningmethodswillbeintegratedinspinningmillsinthefuture.
新型纺纱技术的发展与
传统环锭纺纱技术的进步
DevelopmentofNewTypeSpinningTechnologyan删
ImprovementofRingSpinningTechnology
1纺纱加工技歹K与发展的撅况
纺纱是纺织产业链的第~道工序,纱线质量、品种与
后续加工关系十分密切。改革开放30年来,我国广大科技
人员认真学习与消化吸收国外先进的纺纱加工技术,自主
创新,有力地促进了我国纺纱加工技术的进步,突出反映
在各种新型纺纱技术的推广应用和传统的环锭纺纱的技术
进步上,并已形成以下特点:(1)以高的纺纱速度、效率,低的纺纱成本为特点的
新型纺纱技术的应用,如转杯纺纱、喷气纺纱与涡流纺纱
等;(2)以提高成纱质量、增强纱线强力、降低纱线毛羽
为目的的,对纺纱过程中纤维的转移进行有效控制的纺纱
新技术,如紧密纺纱等;(3)以改善织物风格和功能为目的,在纺纱过程中进
行不同纤维的混纺、长丝与短纤复合纺纱等技术,如包芯
纺、赛络纺(Sirospun)、赛络菲尔纺(Sirofil)及平行纺等;(4)以为织物提供变化效果为目的的纺纱技术,如竹
学习常见的几种纺纱工艺特点及比较
学习常见的几种纺纱工艺特点及比较
环锭纺
环锭纺纱是目前市场上用量最多,最通用的纺纱方法,广泛应用于各种短纤维的纺纱生产,如普梳,精梳及混纺等。环锭纺纱是将牵伸、加捻和卷绕同时进行的一种纺纱方法,粗纱在牵伸系统中被牵伸至所要求纱号的须条,再经钢领、钢丝圈的加捻和卷绕形成一根纱线。
由于牵伸作用,主牵伸区中的须条宽度是所纺纱线直径的数倍,此时各根纤维抵达前钳口线时呈自由状态。当这些纤维离开前钳口线后即被捻合在一起,这样就形成了一个纺纱加捻三角区。而纺纱加捻三角区阻止了边缘纤维完全进入纱体,部分边缘纤维脱离主体形成飞花,较多的边缘纤维则是一端被捻入纱体,而另一端形成毛羽。这些纤维不但对纱线的均匀度、弹性等性能起消极作用,且对纱线的强力极其不利。另外,在加捻时处于三角区外侧的纤维受到的张力最大,而在中心的纤维受到的张力最小,故成纱时这些纤维的初始张力不等,从而影响成纱的强力。
环锭纱中纤维基本上呈螺旋线排列,使纤维在纱中内外缠绕联结,纱的结构紧密,强力高,适用于制线以及机织和针织等各种产品。虽然环锭纱结构较为紧密,但纱条表面相对来说显得杂乱无序,光洁度较差。
集聚纺
集聚纺是在环锭细纱机牵伸装置前增加一个集聚装置,进行纺纱的一种新型纺纱技术。其纺纱机理主要是:在环锭细纱机牵引装置前增加了一个纤维凝聚区,从牵伸装置前罗拉钳口线迁移出来的纤维束集聚在一条线上,基本消除了前罗拉至加捻点之间的纺纱加捻三角区,很好地解决了传统环锭纺纱存在的成纱强力、毛羽和飞花等关键问题。
不同的机器制造商研发出了不同的集聚装置,但原理基本相同,都是通过集聚作用,使须条中的纤维特别是边缘纤维和浮游纤维得到有效的控制,大大降低牵伸须条带的宽度,从而基本消除纺纱加捻三角区,生产出新型高质量的紧密纱。
集聚纺工艺在聚集区有对纱条的整理作用,由于气流的收缩和聚合作用,纤维的端头均捻入纱线内,成纱结构最为紧密,纱线外观光洁、毛羽少、纱线强力较高,纱线加捻螺旋结构清晰可见;且在加捻罗拉钳口处加捻时纤维的内、外层转移没有传统工艺强烈,所以紧密纱的条干不匀,粗、细节指标比传统环锭纱要好。同时,由于紧密纱毛羽少,为下道工序提供了较好的条件,减轻了上浆、烧毛等工序的压力,若无梭织机的纬纱使用紧密纱时,可大大减少引纬的阻力,提高了织机效率。此外,由于紧密纱纤维排列紧密,和相同号数的传统纱线相比直径小,所以用相同经、纬密织成的布透气性好,布面平整、光滑,是高档纺织品的理想用纱。
环锭细纱机纺纱过程假捻技术的发展历程与现状
识器l;} Textile Accessories Vo1.39 NO.4 Ju1.2012
● 综合述评
环锭细纱机纺纱过程假捻技术的发展历程与现状
黄建明 ,倪远
(1.上海申达进出El有限公司,上海200042;2.上海东飞现代纺织研究所,上海200083)
摘要:通过专题检索美国和中国专利文献,了解前人对假捻技术的探索和贡献,在技术结构和纺
纱效应方面,获得较为全面的认识;在了解以往与当前假捻技术专利状况的基础上,为新时期假
捻技术的扩展应用和创新发展提供信息和技术支撑。
关 键 词:细纱机;加捻;捻度;假捻;张力;断头;低捻度纱;低扭矩纱;新结构纱线
中图分类号:TS103.11 5 文献标识码:A 文章编号:1001—9634(2012)04—0048—08
1概述 2前人的历史资料
机器纺纱始于18世纪的英国产业革命,19世
纪2O年代出现了锭帽纺纱机和环锭纺纱机。在环
锭纺纱技术发展的180多年中,采用锭子、筒管、钢
领、钢丝圈和导纱钩的基本加捻卷绕架构一直没有
改变。
加捻使须条成为纱线,没有捻度就不称其为纱
线。“纺”字在广义上是指纺纱过程,在狭义上即为
加捻。所说的加捻对环锭纺而言是指筒管卷装和钢
丝圈回转给予纱条的真实捻回,简称为真捻,此外,
在纺纱过程中任何使纱条局部回转给予纱条的捻回
都是假捻。
假捻使得纱条获得过程性或阶段性捻度,从时
间或区段的角度看这些捻回是真实存在的,但由于
纱条两个握持端均未有相位改变,在假捻点上下游
的捻度相等,相位相反,故在假捻过程结束时真实捻
回归零。
现代纺纱流程中假捻技术最典型的应用是粗纱
机锭帽,而在细纱工程中很少采用假捻技术。在纺
纱技术发展进程中,有资料记载的近数十年来,不断
有假捻技术应用于细纱或精纺及捻线生产过程的技
术方案被提出来,并申请专利。
追溯假捻技术最早何时开始在细纱机上应用是
困难的事,不过近期笔者的一些检索会揭示某些罕
环锭细纱机的技术进步与创新
环锭细纱机的技术进步与创新
章友鹤;赵连英
【摘 要】文章从4个方面简析环锭纺技术进步的特点,指出在今后纺纱领域中环锭纺与各种新型纺纱技术将处于长期共存、优势互补的格局。%The paper
briefly analyzes the characteristics of the development of ring-spinning
technology from four aspects and points out that in future spinning
production, ring-spinning technology and other new spinning
technologies will co-exist and complement with each other over a long
period of time.
【期刊名称】《纺织导报》
【年(卷),期】2015(000)001
【总页数】6页(P52-57)
【关键词】环锭纺;优势;弊端;技术进步;亮点
【作 者】章友鹤;赵连英
【作者单位】浙江省新型纺织品研发重点实验室;浙江省纺织工程学会棉纺专业委员会
【正文语种】中 文
【中图分类】TS103.231
纺纱是纺织产业链的第一道工序,其产品质量档次、生产效率与加工成本在整个产业链中占有十分重要地位,故国内外对纺纱技术的发展与新技术的推广应用都十分重视。随着纺纱技术的进步与创新,目前在纺纱生产中已用了两种纺纱技术,一种是环锭纺纱技术,另一种是新型纺纱技术,已普遍应用的主要是转杯纺、喷气纺与喷气涡流纺技术等。
新型纺纱与环锭纺纱相比具有纺纱工序短、自动化程度高、劳动用工及能耗省等优势,故近年来在国内得到一定发展。但从总体分析:目前纱线总产量中环锭纺纱仍居主导地位,据相关统计资料显示:全国纱线产量中环锭纺纱占85%,新型纺纱只占15%份额。
在浙江省虽然近几年来新型纺纱产能发展速度较快,但从纺纱生产量中环锭纺纱线仍占80%以上,新型纺纱线占20%左右。为什么环锭纺技术能长盛不衰?它与新型纺纱技术相比有哪些优势与弱环?近几年来环锭纺技术有哪些进步与创新?今后环锭纺纱的发展方向在哪里?本文就上述问题进行分析与探讨,旨在使纺纱企业加快传统环锭细纱机的改造与升级,使环锭纺更好地发挥出青春活力。
新纺紧密纺及名词解释
1 紧密纺纱(Compact Spinning)
紧密纺又称:集聚纺,卡摩纺、依丽纺
二、 紧密纺纱设计原理
(一) 环锭纺纱强力高的原因
环锭纱中纤维形态 转杯纱中纤维形态
环锭纱形成圆锥形螺旋线的原因:加捻三角区
F1=Fsinα 使纱线向中间转移 F2=Fcosα 使纱线沿纱轴运动
(二) 加捻三角区引起的问题
1.毛羽的形成
头端毛羽形成 尾端毛羽形成
2.飞花的形成 细纱车间85%的飞花是加捻三角区产生的。
3.纤维张力不匀
边缘纤维形成纱线表面纤维,预张力大,拉伸时先断裂 飞花形成
中间纤维形成纱芯校外,预张力小,拉伸时后断裂纤维不同时断裂,纱线强力低
(三) 紧密纺纱的设计理念
紧密纺设计理念:
缩小甚至去掉加捻三角区
2 三、 紧密纺纱的机构及原理
(一)瑞士立达Comforspin
1. 瑞士立达Comforspin 纺纱装置示意图
2. 瑞士立达Comforspin 纺纱装置照片
3. 瑞士立达Comforspin 纺纱装置吸风内胆
4. 瑞士立达Comforspin 纺纱装置成纱过程
5. 瑞士立达Comforspin 纺纱装置纺纱效果
6. 瑞士立达Comforspin 纺纱装置纺纱效果
环锭纺纱线
紧密纺纱线 3 (二)德国Sussen Elite 纺纱装置
1.机构示意图
2.德国Sussen Elite 纺纱装置照片
3.德国Sussen Elite 纺纱装置纺纱效果
(三)德国青泽Zinser 纺纱装置
1.机构示意图
2.德国青泽Zinser 纺纱装置照片
3.德国青泽Zinser 纺纱装置纺纱效果 4 (四)德国Rocos 纺纱装置
德国Rocos 纺纱装置纺纱效果
四、德国青泽Zinser 纺纱装置录像
五、紧密纺纱的优点
1. 纱线毛羽少:3mm以上毛羽减少70%-80%。