
薄型砂轮片的种类及制造原理介绍
薄型砂轮片的种类及制造原理介绍
——核工业第八研究所第六研究室
摘要
本文简单介绍薄型砂轮片的结构原理、种类、磨料、结合剂、制造工艺、国内外发展概况以及我室研制并生产薄型金刚石砂轮片的情况。
1. 引言
薄型砂轮片一般由磨料和粘合剂等组成的一个园环薄片状(如图1)。厚度在0.015-0.3毫米之间的一般称为薄型砂轮片,而厚度小于0.1毫米的也称为超薄型砂轮片。广泛应用于电子工业对各种硬脆材料进行切割或开槽加工,如硅、锗、磷化镓、砷化镓、磷砷化镓、铁氧体、铌酸锂、钽酸锂、压电陶瓷、光学陶瓷、玻璃等。具有切割精度高、割缝窄、使用寿命长等特点。使用时装在专用设备上可单刀使用也可多刀同时使用(如图2和图3)
2. 结构
薄型砂轮片根据其结构可分为:a、整体型;b、金属基板支承型;c、表面电镀型;d、与法兰一体型等。(图4为几种砂轮的结构原理图)
3. 种类
薄型砂轮片的种类如图5。
4. 磨料
砂轮片对工件的切割实际是对工件进行磨削,磨削时起主要作用的是砂轮片中的磨料。
4.1 磨料种类
磨料种类主要有:刚玉类、SiC、金刚石、CBN(立方氮化硼)等。磨料选择时主要是基于磨料和工件材料的理化性能,依据磨料对工件材料的磨削能力及加工适应性来选择。刚玉类磨料适合磨削抗拉强度较高的材料;而SiC磨料则适合磨削抗拉强度低的材料。磨削难加工材料,高速及超高速磨削可选用CBN和金刚石超硬磨料。考虑化学磨损因素,人造金刚石砂轮适于磨削硬质合金、陶瓷等非金属难加工材料;而CBN砂轮可用来加工高钒高速钢、工具钢、耐热合金等一些金属难加工材料;SiC砂轮则不宜用来磨削钢,刚玉砂轮不宜磨削玻璃。薄型砂轮片主要用于电子工业对硬脆非金属材料的精密切割或开槽,所以在制造砂轮片时一般采用金刚石磨料或立方氮化硼磨料。
金刚石磨料的特点:硬度高,硬度可达10000KG/MM2 ,耐磨性好,耐温在900℃以下,高温下容易与铁属金属发生粘连。所以金刚石磨料一般适用于对硬脆非金属材料的切削,切削时必须要有强制冷却的条件;
CBN(立方氮化硼)磨料的特点:硬度高,硬度可达8000-9000KG/MM2 ,硬度仅次于金刚石,耐磨性好,耐温高可达1600℃,比金刚石高一倍;另外,对
铁元素的化学惰性高。所以CBN磨料一般能适用于对金属材料的切削,切削时可以在自然的环境下进行而不需要强制冷却的条件。
4.2 磨料粒度
砂轮片中磨料粒度的大小将影响割缝的性能,因此必须选择合适的磨料粒度。粒度选择时主要根据工件材料和加工效率要求来确定,此外还要考虑磨削条件如磨削液、机床及修整条件等。一般在满足割缝要求的前提下,为保证加工效率,尽可能选择较粗粒度。
薄型砂轮片为了保持砂轮形状精度及受到砂轮片厚度的限止,一般选用粒度在3u-60u之间的细粒磨料。薄型砂轮片在切割不同材料时,必须选择合适的磨料粒度,才能得到最佳的切割效果。表1为不同材质所选金刚石粒度时的参考。
表1
金刚石粒度
切割材料 金刚石粒度
切割材料
粒度号 粒度尺寸(μ) 粒度号 粒度尺寸(μ)
W5 5-3.5 硅、磷化镓、砷化镓、磷砷化镓、铁氧体、铌酸锂、钽酸锂等 W28 28-20 光学陶瓷、氧化铝陶瓷、未烧结陶瓷等 W7 7-5 硅、铁氧体、铌酸锂、钽酸锂、压电陶瓷等 W40 40-28
W10 10-7 280# 50-40 氧化铝陶瓷、未烧结陶瓷、玻璃等 W14 14-10 超厚硅片、铁氧体、压电陶瓷等 240# 63-50 W20 20-14 光学陶瓷、压电陶瓷等
4.3 磨料浓度
磨料浓度指砂轮片中磨料的多少,是砂轮片的重要持性之一。浓度过底,切削效率不高;浓度过高,砂轮强度差和砂轮消耗大。
磨料浓度在粉末压制烧结型或树脂结合剂砂轮片中的定义为:每立方厘米的体积中含4.4克拉金刚石定义为100浓度。薄型砂轮片其浓度一般在75-150之间较为合适。
电铸成型型砂轮片的金刚石含量一般用重量百分比表示,其含量一般控制在9-20%比较合适。
5. 结合剂
结合剂在砂轮片中起到固结磨料作用,从而达到切削的要求。结合剂一般有树脂型、金属型等,而金属型又有铜合金、镍合金等。每种结合剂都有一定的适用范围。树脂结合剂有较好的弹性、自锐性及工艺性好,但耐热性及耐磨性较差,一般用于割缝光洁度要求较高场合。金属结合剂具有强度高,耐磨性好,导热性好等特点,所以是薄型砂轮片较为理想的结合剂。其缺点是自锐性较差,不易修整。
6. 制造工艺
6.1 树脂结合剂制造工艺
树脂结合剂薄型砂轮片主要由金刚石磨料或CBN磨料、酚醛专用树脂等组成。目前厚度最薄的砂轮片可做到0.1毫米。制造原理及工艺流程如下:
原理:将树脂粉与金刚石混合后加入到成型模具中,用热压的方法压制固化而成。
6.2 金属结合剂制造工艺
金属合金结合剂薄型砂轮片主要由金刚石磨料或CBN磨料、金属合金等组成。制造工艺主要采用粉末冶金法和电铸成型法二种。
6.2.1粉末冶金法制造工艺
粉末冶金法制造工艺可制取多种不同合金成份结合剂的砂轮片,以满足不同材料的切割要求,而被广泛应用。其制造工艺一般有二种,即:热压法和冷压法。二种方法的制造原理及工艺流程如下:
a、热压法
原理:将金属粉末与金刚石混合后加入成型模具用热压的方法压制烧结而成。
特点:此工艺所需压机砘位可较小,制取砂轮片精度较好,砂轮片强度高、使用寿命长;但模具由于采用石墨模,故模具寿命较短,采用真空热压机设备,所以设备资金投入较大,批量生产周期长效率低,生产成本较高;另外,砂轮片厚度最薄只能做到0.1毫米以上。
b、冷压法
原理:将金属粉末与金刚石混合后加入成型模具用冷压的方法压制成型,然后再烧结而成。
特点:此工艺较简单,模具寿命长,批量生产周期短效率高,生产成本低;但所需压机砘位较高,制取的砂轮片精度不高。砂轮片厚度最薄只能做到0.1毫米以上。
6.2.2电铸成型法制造工艺
原理:用一个金属基板作阴极,一个电解镍板作阳极,将二极板放入含有金刚石磨料的电铸溶液中,将阴极接直流电源的负极,阳极接直流电源的正极,当接通电源后,溶液中的磨料与金属离子在阴极上均匀共析,以获得金属与金刚石磨料均匀混合的复合电铸层。当电铸层厚度达到要求后将阴极取出溶液,清洗烘干后再将电铸层与阴极基板分离,然后用冲模冲制成规格尺寸。
特点:工艺简单、批量生产周期短、制取的砂轮片精度好、强度高、寿命长、生产成本低等;砂轮片厚度最薄可做到0.015毫米。因此,被广泛用于制取超薄型砂轮片。工艺的不足之处:只能制取镍合金结合剂的砂轮片,此结合剂的砂轮片不能满足所有材料的切割要求。
6.2.3表面电镀法制造工艺
原理:将金属薄板加工成一定直径的园基片,在园基片的外园处,用电镀的方法镀上一层金属和金刚石的复合层而制成砂轮片。
特点:工艺简单,生产成本低;但精度差,使用寿命短,砂轮片厚度只能做到0.3毫米以上。
7.
薄型砂轮片被广泛应用于电子工业对各种硬脆非金属材料的精密切割或开槽加工。表2举例说明薄型砂轮片的使用领域、加工材料及加工方式。
表2
序号 使用领域 加工材料 加工方式
1 二极管、三极管、集成电路、太阳能电池板、发光二极管、 PCB板、封装器件等 硅、锗晶片、树脂材料等 切割(或称划片)
2 B超机探头 压电陶瓷 开槽
3 贴片电阻、贴片电容、厚膜电路、热敏电阻等 陶瓷片 切割
4 制冷元件 锑化铋 切割
5 氧化膜、金属膜电阻 氧化膜、金属膜层 螺旋形切割
6 光电器件 玻璃、石英晶体 切割或开槽
7 磁头 铁氧体、陶瓷 切割或开槽
8 照明器件 石英管、玻璃管等 切割
9 滤波器 铌酸锂、钽酸锂 切割或开槽
随着信息电子产业的飞速发展,对微型电子元器件及集成电路的切割要求越来越高,而且切割的量也越来越多。据资料介绍,世界上薄型砂轮片的年销售额达5亿多美元。目前,该类产品的市场主要被日本、美国、以色列等世界领先的公司所占领。这些公司所生产的刀具性能稳定、规格种类齐全、具有很高的切割精度。
我国电子工业正步入一个飞速发展期,对精密切割工具的需求也进入了高速增长期。但是由于国内该类产品发展起步较晚,其性能还存在诸多的缺陷,不能满足国内市场快速发展的要求,每年从国外进口大量的各种类型的薄型金刚石砂轮片,消耗国家大量的外汇。在国内,对薄型砂轮片进行研究和制造并打入市场的企业很少,目前,在这一领域处于国内较领先的企业只有我们所和国内××。
现将二家的产品及特点例于表3。从表3看,二家的产品不完全相同,但都有其特点,不能相互取代,因此,都有其发展前景。我所有开发用粉末冶金法制取薄型砂轮片的计划,目前在做这方面的调研和试验工作。
表3
企业名称 制造工艺 结合剂 厚度范围(MM) 特点
国内×× 粉末冶金法 铜合金 0.1以上 制造工艺复杂、成本高,厚度0.1毫米以下制造难度较大,但砂轮片自锐性较好,割缝光洁好。
核工业第八研究所 电铸成型法 镍合金 0.015-0.5 制造工艺简单、成本低,厚度最薄可以做到0.015毫米,但砂轮片的自锐性没有铜合金结合剂好。
8. 我所研制并生产薄型金刚石砂轮片的情况介绍
8.1 我所薄型砂轮片发展概况
我所从80年代初开始从事金刚石薄型砂轮片的研制, 20多年来,先后成功研制了END-112型、CND型、END-421型金刚石砂轮片、金刚石外园切割片、金刚石滚磨砂轮、金刚石倒角砂轮、ENB型电阻刻槽砂轮等产品。其中END-112型和CND型金刚石砂轮片是我所第一个通过技术鉴定的军转民项目。目前,END-112型金刚石砂轮片和ENB型电阻刻槽砂轮已成为我室的主要产品,其它产品每年也有一定的销量。20多年来,由于市场不景气,发展不快,但我室一直坚持了下来。近年来,随着我国电子信息产业的飞速发展,我室的薄型金刚石砂轮片产品也得到了较快速度的增涨。
我所研发并生产的金刚石砂轮划片刀其性能不断在提高(切割3英寸硅片,寿命达30-50万条线),并已逐步形成了规格的系列化,销售价格也相当的便宜(软刀的价格是disco同类产品的三分之一),但在实际推广应用上也碰到较大因难。首先,我国在一些高端划片企业,很多是国外及台湾的独资或合资企业,这些企业很少采购国内的产品;另外,我所的划片刀与进口的品牌产品相比,在某些方面确存在一定的差距,因此很多高端划片企业不会轻易使用;其次,我所在产品的宣传上做得不够,实际上很多划片企业对我所的产品并不了解。今后我们将加倍努力,加快赶上国际先进水平,使我所的超薄型金刚石砂轮片更好地为我国电子工业的快速发展而服务。
8.2 END型金刚石砂轮片和ENB型电阻刻槽砂轮的结构
END型金刚石砂轮片和ENB型电阻刻槽砂轮的实物如图6、图7、图8。END112及ENB型砂轮片为一园环薄片状(也称软刀),END412型砂轮片为铝合金法兰与园环薄片状砂轮片组合而成(也称硬刀);外径一般在50-100毫米之间,内径一般在6-40毫米之间,厚度在0.015-0.5毫米之间;结合剂为金属镍合金;磨料:为人造金刚石磨料,粒度一般在5-60微米。
8.3 END型金刚石砂轮片和ENB型电阻刻槽砂轮的用途
常用砂轮的种类及用途

常用砂轮的种类及用途
砂轮是一种常见的磨具,广泛应用于金属加工、木工、玻璃、陶瓷等行业。不同种类的砂轮具有不同的结构和材料,适用于不同的工作任务。本文将介绍常用的砂轮种类及其用途。
1. 切割砂轮
切割砂轮是最常见的砂轮之一,用于金属材料的切割。切割砂轮通常由树脂结合剂和金刚石或氧化铝颗粒组成。它们具有高硬度和耐磨性,能够快速而精确地切割各种金属材料,如钢、铝、铜等。切割砂轮广泛应用于金属制造、建筑、汽车维修等领域。
2. 研磨砂轮
研磨砂轮用于对金属表面进行磨削和抛光。它们通常由树脂结合剂和氧化铝或碳化硅颗粒制成。研磨砂轮具有较高的磨削效率和较好的表面质量。它们被广泛应用于金属加工、船舶制造、机械制造等行业,用于去除表面氧化层、焊接痕迹、毛刺等。
3. 抛光砂轮
抛光砂轮用于对金属表面进行抛光和光洁处理。抛光砂轮通常由纤维结合剂和氧化铝或氧化铬颗粒制成。它们具有较好的抛光效果和细腻的表面质量。抛光砂轮广泛应用于珠宝加工、钟表制造、汽车零部件抛光等领域。
4. 砂布砂轮
砂布砂轮是一种用于对金属表面进行打磨和研磨的砂轮。它们通常由纤维基材和树脂结合剂制成,表面覆盖有砂布。砂布砂轮具有较好的柔韧性和耐用性,适用于对不规则表面和曲线表面的打磨和研磨。砂布砂轮常用于金属加工、木工、家具制造等行业。
5. 刷砂砂轮
刷砂砂轮是一种用于金属表面去除氧化层和清洁的砂轮。它们通常由钢丝制成,可以分为钢丝刷砂砂轮和尼龙丝刷砂砂轮。刷砂砂轮具有较好的清洁效果和较长的使用寿命,广泛应用于金属加工、焊接后的表面处理等领域。
6. 超硬砂轮
超硬砂轮是一种用于加工高硬度材料的砂轮,如硬质合金、陶瓷、玻璃等。超硬砂轮通常由金刚石或立方氮化硼制成,具有极高的硬度和耐磨性。它们被广泛应用于精密机械加工、光学器件加工等高要求的行业。
总结起来,常用的砂轮种类包括切割砂轮、研磨砂轮、抛光砂轮、砂布砂轮、刷砂砂轮和超硬砂轮。它们分别适用于金属切割、磨削、抛光、打磨、清洁等不同的工作任务。在选择和使用砂轮时,需要根据具体的工作要求和材料特性来选择适合的砂轮种类,以确保工作效率和加工质量。
砂轮分类及用途介绍
砂轮分类及用途介绍
以下是 8 条关于砂轮分类及用途介绍的内容:
1. 哇塞,你知道吗,砂轮有好多种类呢!就像我们人有不同性格一样。比如陶瓷砂轮,它就像个勤劳的小蜜蜂,在金属加工领域那是超级给力啊!你看那些工厂里,陶瓷砂轮可帮了大忙呢,把各种金属打磨得光滑又漂亮!
2. 嘿,还有树脂砂轮呢!这可是个厉害的角色呀。它就好比是一个灵活的舞者,在一些需要精细打磨的地方大展身手。比如打磨一些小工艺品,树脂砂轮能让它们变得精致无比,不由得让人感叹啊!
3. 哇哦,金刚石砂轮你可不能小瞧呀!它简直就是砂轮中的“贵族”。就像一把锋利的宝剑,专门用来攻克那些超硬的材料。想想看,一些特别难加工的石材,有了金刚石砂轮是不是瞬间就被搞定了呢?
4. 瞧瞧,棕刚玉砂轮也有它独特的用处呢!它就像是一位踏实的伙伴,在工业生产中默默奉献。很多大型工件的粗磨都少不了它,实实在在地发挥着重要作用,你说厉害不厉害?
5. 诶呀,白刚玉砂轮也很了不起呀!它就好像是一位细心的工匠,能把工件打磨得特别光滑细致。在需要高精度打磨的场合,它可是当仁不让的主角呢,真是让人佩服不已! 6. 哈哈,还有碳化硅砂轮呢!这可是个有个性的家伙。它就如同一个勇敢的战士,在一些特殊材料的加工中勇往直前。像处理一些陶瓷材料啥的,碳化硅砂轮那可是杠杠的!
7. 哟呵,绿色碳化硅砂轮也不能忽视呀!它就像一个神秘的高手,专门应对一些别人搞不定的难题。在某些特殊的加工领域,它一旦出马,立马就能解决问题,你能不好奇它的厉害之处吗?
8. 最后说说砂轮的用途吧,那可真是广泛得不得了啊!从工业生产到日常小物件的制作,哪里都有它的身影。它就像是我们生活中的隐形英雄,默默地为我们创造着美好的物品。砂轮真的是太重要啦!我的观点就是:砂轮虽小,但作用巨大,不可或缺呀!
砂轮明细与选择应用

砂 轮 明 细 表
序号 类 型 规 格 备 注
1 内圆磨床砂轮
(外径×厚度×孔径) 1.15×40×16 SA60PQ
2.20×25×6 WA60P
3.25×32×10 WA60
4.30×50×10 SA60KPDA
5.50×40×16 WA60P
6.80×32×16 WA60 A(GZ) ——棕刚玉
WA(GB)——白刚玉
SA(GD)——单晶刚玉
GC(TL)——绿色碳化硅
SD(JR)——人造金刚石
C(TH)——黑色碳化硅
2 外圆磨床砂轮
(外径×厚度×孔径) 1.400×50×203 GP
2.600×63×305 A60
3.600×75×305 A60 36#~46#——(一般平磨、外圆磨和无心磨)60#~100#——(精磨和刀具刃磨)
3 平面磨床砂轮 1.350×40×127 G60P
2.350×50×127 GP60 P——平面砂轮
PSX1——双斜边一号砂轮
4 花键磨床砂轮 1.100×32×16
2.150×32×13
3.150×32×8 PDX2——单斜边二号砂轮
D1——碟形一号砂轮
5 齿轮磨床砂轮 1.400×100×203 SA/WA90K
2.250×16×75 双斜边WA60
3.350×25×127 双斜边WA60PSX
4.400×127×25 碟形 V(A)——陶瓷结合剂
Mg(L)——菱苦土结合剂
B(S)——树脂结合剂
R(X)——橡胶结合剂
6 磨刀砂轮 1.250×32×25 GC80P(碳化硅) 2. 250×32×25 WA60P
7 磨钻头砂轮 1.150×32×25
砂轮磨料 砂轮的适用范围(刚玉系与碳化系)
机械制造装备介绍-第35章 砂轮-251

机械制造技术基础与工艺学课程设计教程于大国等编著
1310第35章砂轮
砂轮(grindingwheel)是指用磨料和结合剂混合经压坯、干燥、焙烧而制成的,疏松的盘
状、轮状等各种形状的磨具。砂轮是磨具中用量最大、使用面最广的一种,使用时高速旋转,
可对金属或非金属工件的外圆、内圆、平面和各种型面等进行粗磨、半精磨和精磨以及开槽
和切断等。
砂轮按所用磨料可分为普通磨料(刚玉和碳化硅等)砂轮和天然磨料超硬磨料和(金刚
石和立方氮化硼等)砂轮;按形状可分为平形砂轮、斜边砂轮、筒形砂轮、杯形砂轮、碟形
砂轮等;按结合剂可分为陶瓷砂轮、树脂砂轮、橡胶砂轮、金属砂轮等。砂轮的特性参数主
要有磨料、粘度、硬度、结合剂、形状、尺寸等。
图35-1各种砂轮的组合
图35-2常用砂轮机械制造技术基础与工艺学课程设计教程于大国等编著
131135.1砂轮系列产品之一1.厂家概述公司名称:东莞市宝富研磨材料有限公司
网址:/
东莞市宝富研磨材料有限公司位于东莞市大岭山镇,公司拥有专业的技术人才和先进生产设备,专业生产各种金刚石树脂砂轮、电镀砂轮、金刚石锉刀、磨盘、磨片、天然金刚石
工具(金属笔、砂轮修整器、测头等);并承接来料加工及非标定做。产品选用优质原材料、
采用先进工艺技术精工制造而成,质量在国内同行业处于领先地位,产品用于硬质合金、玻
璃、陶瓷、高压电瓷、半导体材料和磁性材料等硬脆材料的切割、磨削、抛光等,适用于木
工刀具行业、电子行业、五金模具行业、珠宝加工行业、手机玻璃磨片、汽车制造业、玻璃
深加工行业等,公司有一整套质量管理体系,确保产品质量满足用户要求。
2.砂轮产品
图35-3斜边砂轮、砂轮片、金刚石砂轮片
图35-4金属金刚石砂轮、人造金刚石砂轮、金刚石超薄砂轮
图35-5人造钻石砂轮、钻石砂轮、SDC砂轮机械制造技术基础与工艺学课程设计教程于大国等编著
1312图35-6外圆磨砂轮、东莞砂轮、砂轮图35-7砂轮、金刚石研磨边砂轮、金刚石研磨砂轮图35-8金刚石磨盘、平形金刚石砂轮、平面磨砂轮图35-9碟形金刚石砂轮、单斜边金刚石砂轮、杯型金刚石砂轮图35-10东莞金刚石砂轮、金刚石砂轮、电镀砂轮
砂轮的材质种类及用途

砂轮是一种常见的磨削刀具,除了能用于磨削外,还可以用于外径精加工及切边等工作。它采用内置孔式砂轮,主要由内孔砂轮、弹性环、衬套和自锁螺母组成。由于砂轮的不同用途,所用的材质也有很大的差异。
首先,普通材质的砂轮,常用的有静态硬质硅酸盐砂轮及合成树脂砂轮。静态硬质硅酸盐砂轮,其特点是耐磨、粒度精细,具有硬度高、耐高温、耐腐蚀等优点,主要用于镗孔、精加工外形等。而合成树脂砂轮则具有抗腐蚀性强、磨削温度低、加工精度高等优点,适用于镗孔、打磨、抛光等;
其次,特殊材质的砂轮,包括磨粒砂轮、金刚石砂轮及纤维砂轮等。磨粒砂轮,其用途是将易切削的金属材料进行内外径加工,具有磨削效率高、造型加工精度高、耐磨性强、价格低等优点;金刚石砂轮,其特点是它具有极强的磨削能力,可以加工各种硬脆材料,且具有良好的加工效果和精度,它主要用于加工有色金属及木材等;纤维砂轮如碳化碳砂轮,它的特点是具有抛光性能好及强结构平衡性能,通常用于木材的抛光和切割等。
最后,根据不同用途,具有不同材质的砂轮,被广泛应用于机械加工、木材加工等行业。它们不仅能提高加工效率,而且不会损害加工材料,从而能减少生产成本。
砂轮的规格及选择砂轮的选择方法
砂轮的种类与牲能
一、砂轮的种类与牲能
(_)、
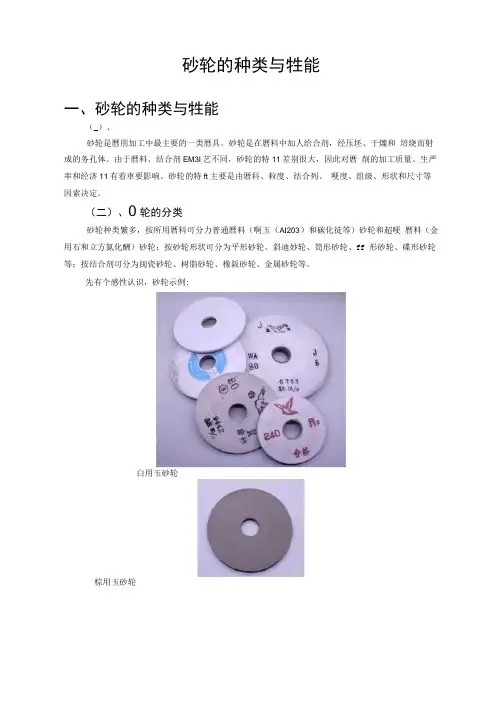
砂轮是曆刖加工中最主要的一类暦具。砂轮是在曆料中加人给合剂,经压坯、干爍和 培烧而射成的务孔体。由于曆料、结合剂EM3I艺不同,砂轮的特11差别很大,因此对暦 削的加工质量、生严率和经济11有着車要影响。砂轮的特ft主要是由暦科、粒度、结合列、 哽度、组级、形状和尺寸等因索决定。
(二)、0轮的分类
砂轮种类繁多,按所用暦料可分力普通曆料(啊玉(AI203)和碳化徒等)砂轮和超哽 曆料(金用石和立方氮化酬)砂轮;按砂轮形状可分为平形砂轮、斜迪妙轮、筒形砂轮、ff 形砂轮、碟形砂轮等;按结合剂可分为闽瓷砂轮、树脂砂轮、橡阪砂轮、金属砂轮等。
先有个感性认识,砂轮示例:
白用玉砂轮
棕用玉砂轮
Q)
iibs
金用石砂轮
(三)、砂轮的属性
砂轮是用磨料柯结合剂等制成的中央有通孔的圆形回结曆具。
砂轮的特性由曆料、粒度、便度、结合剂、形状及尺寸等因索来决定,现什别介组如 To
仁暦料及其选择
曆科是制造砂轮的主要原科,它担负着幼刖工作。因此,暦料必须律利,并具备高的 硬度、良如的耐热性相一定的胡性。常用暦科的名称、代号、特性和用途见表1。
表1常用曆料
类别
代号 特性 用途
氧化物系 棕用玉 A(GZ) 含9仁96%a ttfflo棕
色,硬度高,8tt», 价格便宜 暦刖碳胡、合金爾、可
似密扶、硬青銅等
白用玉 WA(GB) & 97-99%的氧化啊。 白色,比粽啊玉硬度高、
韧性低,自锐11好,£ 刖时发热少 精磨鄴火刑、高碳刑、
高速胡及薄壁零件
碳化物系 黑色碳化旺 C(TH) 含95%以上的債化徒。
呈黑色或深蓝色,有光
So厦厦比白啊玉高, 性脆而鋒利,导热忙和 导电性良好 曆刖痔铁。黄銅、招、
耐火林料及非金aww
绿色site GC(TL) 含97% 11上的SUSo 呈绿色,硬度foitt比 阳更高,导热性和导电 11S 曆刖哽质合金、光学玻
砂轮的特性与选择
633砂轮的特性与选择
砂轮是磨削加工中最主要的一类磨具。砂轮是在磨料中加入结合剂,经压 坯、干燥和焙烧而制成的多孔体。由于磨料、结合剂及制造工艺不同,砂轮的特 性差别很大,因此对磨削的加工质量、生产率和经济性有着重要影响。砂轮的特 性主要是由磨料、力度、结合剂、硬度、组织、形状和尺寸等因素决定。
(1)磨料
磨料是砂轮的主要组成部分,它具有很高的硬度、耐磨性、耐热性和一定的韧性,
以承受磨削时的切削热和切削力,同时还应具备锋利的尖角,以利磨削金属。常 用磨料代号、特点及应用范围简表 6.6
表6.6常用磨料代号、特性及适用范围
系
别 名称 代
号 主要
成分 显微硬度
(HV) 颜色 特性 适用范围
氧
化
物
系 棕刚玉 A AL 2 O
3
91-96% 2200-2288 棕褐色 硬度高,韧性好,
价格便宜 磨削碳钢、合金
钢、可锻铸铁、硬
青铜
白钢玉 WA AL 2 O
3
97-99% 2200-2300 白色 硬度高于棕刚玉,
磨粒锋利,韧性差 磨削淬硬的碳钢、
咼速钢
碳
化
物
系 黑碳化
硅 C SiC
>95% 2840-3320 黑色带
光泽 硬度高于钢玉,性
脆而锋利,有良好
的导热性和导电
性 磨削铸铁、黄铜、
铝及非金属
绿碳化
硅 GC SiC
>99% 3280-3400 绿色带
光泽 硬度和脆性高于
黑碳化硅,有良好
的导电性和导热
性 磨削硬质合金、宝
石、陶瓷、光学玻
璃、不锈钢
高
硬
磨
料 立方
氮化硼 CBN 立方
氮化硼 8000-9000 黑色 硬度仅次于金刚
石,耐磨性和导电
性好,发热量小 磨削硬质合金、不
锈钢、咼合金钢等
难加工材料
人造
金刚石 MBD 碳结
晶体 10000 乳白色 硬度极高,韧性很
差,价格昂贵 磨削硬质合金、宝
石、陶瓷等高硬度
材料
(2)粒度
粒度是指磨料颗粒尺寸的大小。粒度分为磨粒和微粉两类。对于颗粒尺寸 大于40卩m的磨料,称为磨粒。用筛选法分级,粒度号以磨粒通过的筛网上 每英寸长度内的孔眼数来表示。如 60 #的磨粒表示其大小刚好能通过每英寸长 度上有60孔眼的筛网。对于颗粒尺寸小于 40卩m的磨料,称为微粉。用显微 测量法分级,用W和后面的数字表示粒度号,其W后的数值代表微粉的实际尺寸。 如W20表示微粉的实际尺寸为20卩m
砂轮知识
普通砂轮的材质,粒度,硬度,砂轮标示,代号
Tags: 粒度, 砂轮, 硬度, 材质, 代号
一、砂轮材质:
1、材质种类:A 、WA、SA、PA、GC、C、38A、DA、19A
2、材质选择:
A ——棕刚玉磨料,色泽为棕褐色,硬度高,韧性大。适应于磨抗张强度较高的金属,如碳素钢、合金钢、可锻铸铁、硬青铜等。
WA—白刚玉磨料,色泽为白色,硬度高于棕刚玉,磨粒易破碎,棱角锋利,切削性能好,磨削热量小。适合于磨淬火钢、合金钢、高速钢、高碳钢、薄壁零件等。
SA——单晶刚玉磨料,色泽为淡黄色,与A、WA材磨料比较,硬度高、韧性大,呈单颗粒球状晶体,抗破碎性较强。适合于磨不透钢、高钒高速钢等韧性大、硬度高的材料及易变形烧伤的工件。
PA——铬刚玉磨料,色泽为玫瑰色或紫红色,切削刃锋利,棱角保持性好,耐用度较高。适用于磨刀具、量具、仪表、螺纹等工件表面粗糙度值要求低的工件。
GC——绿碳化硅磨料,色泽为绿色,硬度高、性脆、磨料锋利、具有一定导热性。适合于磨铸铁、黄铜、铅、锌及橡胶、皮革、塑料、木材、矿石等。
C——黑碳化硅磨料,色泽为灰黑色,硬度高、脆性较大、磨粒锋利、导热性好。适合于磨硬质合金、光学玻璃、陶瓷等硬脆材料。
二、砂轮粒度: ←粗……20#、24#、30#、……180#、220#、240#、……
细 →
三、砂轮硬度: ←软 E、F、G、H、I、J、K、L、M、N、O、P、Q、R、S、T 硬→
四、砂轮标示: 例砂轮标示为:WA46L5V351A350×40×127其中各字母代号、数据各代表意义如下:WA→砂轮采用的磨料材质 35→砂轮使用线速度为35M/S 46→砂轮的粒度 1A→砂轮的形状 L→砂轮硬度 350→砂轮直径尺寸 5→砂轮组织号 40→砂轮厚度尺寸 V→砂轮为陶瓷制法砂轮子 127→砂轮内孔尺寸
砂轮切割片规格型号及尺寸
砂轮切割片规格型号及尺寸
砂轮切割片是一种常见的砂轮制品,是工业领域常用的研磨工具之一。由于其具有厚度薄、重量轻、研磨效果好等优点,因此得到广泛的应用。在使用砂轮切割片之前,需要了解其规格型号以及尺寸。本文将介绍砂轮切割片的规格型号及尺寸,以便使用者更好地选择和使用该产品。
一、规格型号
砂轮切割片的规格型号通常由以下几个方面组成:
1、砂轮切割片的材质:砂轮切割片可根据其选择的材质不同,分为不锈钢砂轮切割片、花岗岩砂轮切割片、钢材砂轮切割片等。
2、砂轮切割片的直径:砂轮切割片的直径决定了其能够切割的材料的大小。一般来说,砂轮切割片的直径可分为100mm、125mm、150mm、180mm等不同的规格。
3、砂轮切割片的内孔:这是指砂轮切割片中心的孔的大小。砂轮切割片的内孔直径也是要根据使用的电动工具的锯盘直径来选择。砂轮切割片的内孔分为16mm、20mm、22.2mm等不同规格。
4、砂轮切割片的厚度:砂轮切割片的厚度决定了其研磨的深度。在使用砂轮切割片时,需要根据不同的切割任务来选择不同的砂轮切割片厚度。砂轮切割片的厚度一般可以分为1.0mm、1.2mm、1.6mm、2.0mm等。
二、尺寸
砂轮切割片的尺寸包括其外径、内径和厚度三个方面:
1、外径:砂轮切割片的外径又称为砂轮直径,通常以毫米(mm)为单位。外径的大小决定了砂轮切割片能够切割的材料的尺寸。选择外径应当根据使用的电动工具锯盘的直径来选择,一般常见的外径包括100mm、125mm、150mm、180mm等。
2、内径:砂轮切割片的内径是指其中心的孔的大小。内径的大小应该根据使用的电动工具锯盘的直径来选择,否则会导致无法安装或者安装松动,影响工作安全。一般常见的内径有16mm、20mm、22.2mm等。
3、厚度:砂轮切割片的厚度是指砂轮切割片的最大宽度,用以决定所能研磨的深度和效果。在选择厚度时,需要充分考虑所要加工的材料和所需要的精度。一般包括1.0mm、1.2mm、1.6mm、2.0mm等多种不同厚度规格。
金刚石砂轮种类
金刚石砂轮种类
金刚石砂轮是一种高性能的磨料工具,广泛应用于各种加工领域,如金属、陶瓷、玻璃、石材等。不同类型的金刚石砂轮适用于不同的材料和加工要求。本文将介绍一些常见的金刚石砂轮种类及其特点。
一、树脂结合剂金刚石砂轮
树脂结合剂金刚石砂轮是一种常见的金刚石砂轮。它由树脂和钻粉组成,具有较高的强度和耐用性。这种类型的金刚石砂轮适用于加工硬度较低的材料,如玻璃、陶器、大理石等。
二、陶瓷结合剂金刚石砂轮
陶瓷结合剂金刚石 砂轮是一种高强度和高耐久性的金刚 石 研 磨 工 具。它由陶 瓷 和 钻 粉 组 成, 具 有 良 好 的 抗 耐 磨 性 和 抗 冲 击 性
能 , 可 以 用 于 加 工 高 硬 度 的 材 料 , 如 合 金 钢 、 硬 质 合 金
等 。此外,陶瓷结合剂金刚石砂轮还可用于加工复杂的形状和轮廓。
三、金属结合剂金刚石砂轮
金属结合剂金刚石砂轮由金属和钻粉组成,具有高强度和高耐久性。这种类型的金刚石砂轮适用于加工高硬度的材料,如陶瓷、玻璃等。此外,它还可以用于高速加工和大量生产。
四、电解金刚石砂轮
电解金刚石 研 磨 轮 是 一 种 高 性 能 的 金 刚 石 工 具 , 它 是 在
特 定 的 条 件 下 , 将 钻 粉 沉 积 在 导 电 的 基 板 上 形 成 的 。 这
种 类 型 的 金 刚 石 研 磨 轮 具 有 极 高 的 加 工 效 率 和 加 工 质
量 , 可以用于加工高硬度的材料,如硬质合金、陶瓷、玻璃等。此外,电解金刚石砂轮还可用于加工薄片和精密部件。
五、氧化铝结合剂金刚石砂轮
氧化铝结合剂金刚石砂轮由氧化铝和钻粉组成,具有高强度和高耐久性。这种类型的金刚石砂轮适用于加工硬度较低的材料,如玻璃、陶器等。此外,它还可以用于高速加工和大量生产。
六、CBN 研 磨 轮
CBN 研 磨 轮 是 一 种 由 立 方 氮 化 铍 和 钻 粉 组 成 的 金 刚 石 工