
螺柱焊接工艺参数
螺柱焊焊接工艺方法的选择
钢、铝合金板螺柱焊接螺柱直径与推荐的可焊板厚下限
特性参数 电容放电尖端引燃螺
柱焊
拉弧式螺柱焊
直接接触式 预留间隙
式 用陶环或
气体保护 短周期 电容放电 螺柱直径d/mm 2~8 2~8 3~25 3~12 2~8 峰值电流/A 10000 10000 300 1500 5000 焊接时间/ms 1~3 1~3 100~2000
20~100 3~10 d/δ 8 8 4 8
10 生产率/(个/min ) 2~15 2~15
2~15 手动2~15 自动40~60 手动2~15 自动40~60
熔池保护
无保护
无保护 陶瓷环或气体 无保或气保
无保护
螺柱材料 w(C)≤18%的 结构钢镍铬钢 w(C)≤18%的
结构钢镍铬钢 铜锌合金
铜铝 w(C)≤18%
的 结构钢镍铬钢 铝(d ≤12mm)
w(C)≤18%的 结构钢镍铬钢 铜锌合金(气保) w(C)≤18%
的
结构钢镍铬钢 铜锌合金铜
铝
最小板厚/mm 0.5 0.5
1 0.6 0.5 工件表面 焊前清理油污 焊前清理
油污
不用处理
不用处理
不用处理
不同螺柱直径的提升高度和浸入尺寸。
NG31218-2002销钉

杭州锅炉集团有限公司公司标准NG31218-2002螺柱(销钉)焊接工艺守则共 3 页第 1 页1 范围本标准规定了螺柱(销钉)焊的管理、操作程序及其工艺要求。
本标准适用于锅炉的螺柱(销钉)的焊接。
2 引用标准《蒸汽锅炉安全技术监察规程》《锅炉压力容器压力管道焊工考试与管理规则》NG/G2603-2001 受压元件焊工考试细则NG0107-2002 锅炉销钉管制造技术条件3 焊工凡担任埋弧焊操作的焊工,必须按《锅炉压力容器压力管道焊工考试与管理规则》、NG/G2603或其它相关标准的规定,考试合格,方可施焊。
4焊接设备4.1可选用可控硅螺柱电弧焊机或德国KOCO ELOTOP 1702拉弧式螺柱焊机进行施焊。
4.2设备上应装有指示正确、反应灵敏的电流表等各种能正确指示所采用的各种规范参数的仪表。
4.3各种指示仪表及设备上的规范调节装置必须按规定定期由有关部门进行校验和检查,如指示仪表或规范调节装置发生故障应及时修复或调换,在未修复或调换之前,焊工不得再使用该设备进行焊接。
4.4焊接电缆与接线柱应接触良好,焊接电源必须可靠接地。
工件接正极,焊枪接负极。
4.5揿按焊枪按钮后,如不起弧应立即提起焊枪作初步检查,不能处理时应向车间有关人员报告,严禁焊工自行拆换,尤其禁止带电拆卸印刷线路板,更不允许自行更换电路板元件。
4.6焊接结束或中间停止焊接时,应将焊枪挂在或放在稳妥的地方,不得随地乱放。
4.7焊接完毕后,必须关闭电源。
如果要停止使用一段时间,设备要与电网脱离。
禁止用插座来代替开关,也就是说,在断开供电连接之前要将设备的开关关闭。
5 焊前准备5.1工件必须经喷砂或其它有效清除表面铁锈,氧化皮等污垢,严禁在非洁净的工件表面上施焊。
公司标准化委员会 2002-10-22批准 2002-10-29 实施5.2销钉尺寸符合图纸要求。
焊前应清除销钉表面油锈,保证清洁。
5.3在正式施焊前,每位焊工每班先施焊30只销钉,以便自检工艺参数与设备状态是否符合销钉焊要求。
螺柱焊焊接质量规范(110320)

药品追溯长城汽车股份有限公司企业标准Q/CCQ/CC G Y041—20102010-09-20发布 2010-09-27实施药品追溯前言在白车身焊接工艺中,螺柱焊接质量直接影响着整车的装配,为了提高螺柱焊接质量,○b规范其焊接控制方法,保证和提高整车的装配性,从而编制本标准。
本标准由长城汽车股份有限公司工程院焊装技术部提出;本标准由长城汽车股份有限公司工程院综合技术部归口;本标准主要起草单位:工程院焊装技术部;本标准主要起草人:武万斌、齐庆祝、张彭、王晓阳、朱士超、刘英明。
螺柱焊焊接质量规范○b1 范围本标准规定了白车身螺柱焊接的判断基准、焊接过程注意事项、螺柱焊接的检验方法、检验频次等要求。
○b本标准适用于长城汽车股份公司各制造事业部及子公司所有涉及到螺柱焊作业的部门。
2 术语和定义下列术语和定义适用于本标准。
2.1储能式螺柱焊储能式螺柱焊:储能式螺柱焊机采用大容量电容作为焊接能量的来源,通过可控硅精确控制放电时间,以瞬间低电压-强电流的方式将螺柱尖端迅速熔化,在外加压力的作用下使螺柱和工作面间隙快速合并,将螺柱牢固的焊接在工作面上,整个过程持续约1 ms~3 ms,储能式螺柱焊焊接过程见图1。
图1 储能式螺柱焊焊接过程2.2拉弧式螺柱焊拉弧式螺柱焊:螺柱接触工件,通电后利用螺柱夹持机构提升螺柱,此时螺柱与工件之间出现稳定燃烧电弧,电弧热熔化螺柱顶部和工件表面,随后螺柱夹持机构压迫螺柱下沉到工件熔池,断电后形成焊接接头,拉弧式螺柱焊焊接过程见图2。
图 2 拉弧式螺柱焊焊接过程3 螺柱焊接质量判定标准○b螺柱焊接质量判定标准见表1。
○b表1螺柱焊接质量判定标准○b序项目标准图片备注号1虚焊螺柱应完全插入溶池,外观螺柱周围焊接均匀2熔池过大熔池满足实际焊接效果,表面均匀美观外观3螺柱倾斜变形焊接时螺柱应垂直焊接表面倾斜角度为90°±5°外观4母材背面变形焊件背面无严重变形,不影响后续装配及功能要求外观5焊穿焊件背面无烧穿孔外观6螺纹损坏焊接过程中要保证螺纹不被损坏,用相应的螺母能够顺利拧入视为合格外观7倾斜检验捶击检验时,当螺柱倾斜角度不小于30°时,螺柱无裂纹或假焊等缺陷。
螺柱焊接强度的标准
螺柱焊接强度的标准
首先,螺柱焊接强度的标准要求在选择焊接材料时,必须符合相关的材料标准
和规范。
焊接材料的选择应考虑到工程结构的使用环境、荷载条件以及焊接接头的特点,确保焊接材料具有足够的强度和韧性。
同时,焊接材料的质量必须符合国家标准,严禁使用劣质或假冒伪劣产品。
其次,螺柱焊接强度的标准还包括焊接工艺的规范。
焊接工艺应按照相关的焊
接工艺规范进行,包括焊接参数的设定、焊接设备的选择和校准、焊接工艺的控制等方面。
在焊接过程中,必须严格遵守焊接工艺规范,确保焊接接头的质量符合标准要求。
另外,螺柱焊接强度的标准还要求对焊接接头进行质量检测。
焊接接头的质量
检测应包括焊缝形貌检测、焊接接头的尺寸检测、焊接接头的力学性能检测等内容。
通过对焊接接头的质量检测,可以确保焊接接头的质量符合标准要求,从而保证工程结构的安全可靠。
总的来说,螺柱焊接强度的标准是保证工程结构安全可靠的重要依据。
工程师
和技术人员在进行螺柱焊接时,必须严格遵守相关的标准和规范,确保焊接材料的选择、焊接工艺的规范以及焊接接头的质量检测等方面符合标准要求。
只有这样,才能够保证工程结构的安全性和可靠性,确保人员和财产的安全。
DCE 1500 螺柱焊接过程演示参数设定,设备模块说明1
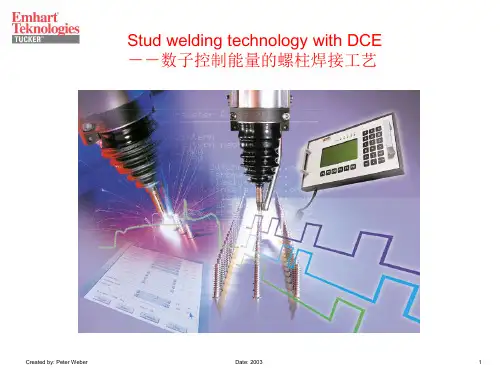
End of welding-焊接完毕
Created by: Peter Weber Date: 2003 5
Connections on the DCE-unit-焊接单元的连接
Fuse保 险丝
Weld cable -焊接电线
- Measurement cable-负极 检测线 + common Measurement cable 正极检测线
Materialflow-金 属流动趋向
Inverse polarity is used for:-反接 主要用于 1: Stud (SWB 10) welded on thick
Inverse polarity-电流反 接
material。-螺柱焊接在厚板上。
2:
Stainless steel studs on zinc
Created by: Peter Weber
Date: 2003
2
Welding course- 焊接行程
Fig. 1 Flashshield -闪光区 Collet-夹头
Drawn arc process -拉弧过程
The stud touches the workpiece.-螺柱接 触工件 All cables (weld and earth cables) being connected correctly, we receive the signal SOW.-正确连接电缆(焊接电线和地线), 我们会收到(螺柱接触到工件)信号
Condition:适用条件 0,8mm thickness of base material, clean and uncoated---厚度 0.8mm的基准板,螺板,非镀层板
螺柱焊资料 (2)
供电的电源柜(箱)应有足够的容量,电弧螺柱焊机的负载持续率很低,一般都小于15%,消耗的平均功率较低 1.2电容放电螺柱焊机 电容放电螺柱焊的特点是时间短,热变形小,很适合薄板的螺柱焊接,在造船、汽车、电控柜、橱柜等行业应用很 电容放电螺柱焊有拉弧式和引弧梢式两种。
拉弧式电容放电螺柱焊类似于拉弧式短周期电弧螺柱焊,其焊接时间约电容放电螺柱焊的焊接时间都是不可调节的。
电容放电螺柱焊的焊接能量依赖于电容器的电容量和充电电压,可按下式进行计算: W= CU2(1) 式中:W—焊机的额定储存能量,J;C—电容器组的总电容量,F;U—充电电压,V。
电容放电螺柱焊的焊接电流的峰值约为1000~10000A,这依赖于电容器的电容量、充电电压和焊接回路的电感和电 电容放电螺柱焊机都应设有限流保护装置或恒流充电装置以及自动放电装置,以保护人身和设备的安全。
1.3焊接极性 一般地讲,焊接黑色金属时,应采用“直流正接”,即螺柱(焊枪)接焊接电源的负极,工件接正极,这样可以增加 2.电弧螺柱焊的焊接工艺参数 电弧螺柱焊的焊接工艺参数有焊接电流、焊接电压、焊接时间、提升高度、伸出长度、插入速度等。
a、焊接电流主要根据螺柱的直径进行调节,大约为300~3000A。
对于非合金钢,在已知螺柱直径d时,可以用下式 I(A)=80×d(mm)d≤16mm(2)I(A)=90×d(mm)d>16mm(3) 对于合金钢,其焊接电流大约比上式计算值少10%。
短周期电弧螺柱焊的焊接电流(600~1500A)与电源有关,是固 b、电弧电压与焊接电流的关系是由焊接电源的静外特性决定的。
电弧电压主要取决于提升高度和焊接电流,其值 c、对于平焊(工件焊接平面平行于地平面),其焊接时间可用下式进行估算: tw(s)=0.02×d(mm)d≤12mm(4)tw(s)=0.04×d(mm)d>12mm(5) 对于横焊(工件焊接平面垂直于地平面),其焊接时间应该减小。
点焊螺栓焊接工艺(植焊)
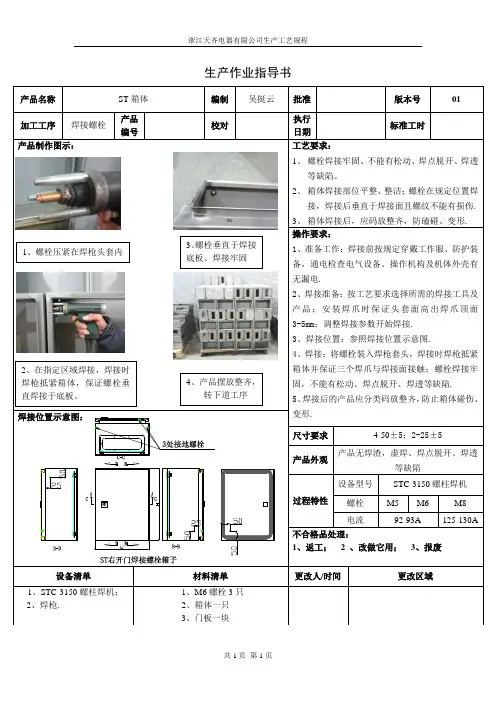
浙江天齐电器有限公司生产工艺规程共1页 第1页生产作业指导书产品名称 ST 箱体 编制 吴挺云 批准 版本号 01 加工工序焊接螺栓产品编号校对执行日期标准工时产品制作图示:工艺要求:1、 螺栓焊接牢固、不能有松动、焊点脱开、焊透等缺陷。
2、 箱体焊接部位平整、整洁;螺栓在规定位置焊接,焊接后垂直于焊接面且螺纹不能有损伤. 3、 箱体焊接后,应码放整齐,防磕碰、变形. 操作要求:1、准备工作:焊接前按规定穿戴工作服、防护装备,通电检查电气设备、操作机构及机体外壳有无漏电.2、焊接准备:按工艺要求选择所需的焊接工具及产品;安装焊爪时保证头套面高出焊爪顶面3-5mm ;调整焊接参数开始焊接.3、焊接位置:参照焊接位置示意图.4、焊接:将螺栓装入焊枪套头,焊接时焊枪抵紧箱体并保证三个焊爪与焊接面接触;螺栓焊接牢固,不能有松动、焊点脱开、焊透等缺陷. 5、焊接后的产品应分类码放整齐,防止箱体碰伤、变形.焊接位置示意图:尺寸要求 4-50±5;2-25±5产品外观产品无焊渣,虚焊、焊点脱开、焊透等缺陷过程特性设备型号STC-3150螺柱焊机 螺栓 M5M6M8 电流92-93A125-130A不合格品处理:1、返工; 2 、改做它用; 3、报废设备清单材料清单 更改人/时间更改区域1、STC-3150螺柱焊机;2、焊枪.1、M6螺栓3只2、箱体一只3、门板一块1、螺栓压紧在焊枪头套内3、螺栓垂直于焊接底板、焊接牢固2、在指定区域焊接,焊接时焊枪抵紧箱体,保证螺栓垂直焊接于底板。
4、产品摆放整齐,转下道工序。
螺柱焊接工艺
螺柱焊接工艺哎呀,说起螺柱焊接工艺,这可真是个技术活儿,不是随便哪个人都能上手的。
我有个朋友,老张,他可是个焊接高手,专门搞这个的。
每次去他那儿,都能看到他在那儿忙活,火花四溅,那场面,真是壮观。
记得有一次,我去老张的工作室找他,他正在那儿焊接一个巨大的金属框架。
他告诉我,这玩意儿是给一个建筑工地用的,得用到螺柱焊接工艺。
我看着他手里拿着那个焊枪,就像是拿着一支画笔,在那金属板上“画画”。
他一边焊,一边跟我聊,说这螺柱焊接啊,可讲究了。
他说,首先得选对材料,不同的材料焊接起来难度不一样,有的容易焊,有的就难了。
然后是焊接前的准备,得把金属表面清理干净,不能有油污、锈迹什么的,不然焊出来的效果就差了。
老张还特别强调了焊接参数的重要性,比如电流、电压、焊接速度,这些都要控制得恰到好处,不然焊出来的螺柱要么太脆弱,要么就焊不牢。
我看着他操作,那手法真是熟练。
他告诉我,焊接的时候,手要稳,眼睛要准,心要静。
他一边说,一边演示给我看,那焊枪就像是他手臂的延伸,精准地在金属板上移动,火花飞溅,但就是不伤到他。
我问他,这手艺是怎么练出来的,他笑着说,这得靠时间和耐心,还有对焊接的热爱。
焊接完成后,老张还特意让我看了看那些焊点,真是漂亮,焊点均匀,没有多余的焊渣,也没有气孔。
他告诉我,这螺柱焊接工艺,别看简单,其实里面学问大着呢。
焊接的好坏,直接影响到整个结构的稳定性和安全性。
临走的时候,老张还送了我一个小玩意儿,是他用螺柱焊接工艺做的一个小金属模型。
我拿在手里,那质感,那精细度,真是让人爱不释手。
我问他,这手艺能不能教教我,他哈哈大笑,说这可不是一朝一夕能学会的,得慢慢来。
回家的路上,我还在想,这螺柱焊接工艺,看似简单,实则深奥。
就像老张说的,这手艺,得靠时间和耐心,还有对焊接的热爱。
下次有机会,我还得去老张那儿,好好学学这门手艺。
螺柱焊接基础知识
螺柱焊接基础知识目录1. 内容概览 (3)1.1 螺柱焊接的定义 (3)1.2 螺柱焊接的分类 (4)1.3 螺柱焊接的应用领域 (6)2. 螺柱材料 (7)2.1 材料种类与属性 (8)2.2 材料处理与热处理 (9)3. 焊接原理 (10)3.1 热传导焊接 (11)3.2 熔化焊接过程 (12)3.3 焊接力的作用机制 (13)4. 螺柱准备 (14)4.1 螺柱的前处理 (15)4.2 螺柱尺寸和形状的确定 (16)5. 焊接工具与设备 (18)5.1 焊接电源选择 (19)5.2 辅助工具与附件 (19)5.3 焊接控制系统 (20)6. 焊接过程与技巧 (22)6.1 焊接路径规划 (23)6.2 无间隙螺柱焊接与间隙焊的区别 (24)6.3 焊接锅里型控制与优化 (25)7. 焊接质量影响因素 (27)7.1 环境因素 (28)7.2 操作方法影响 (29)7.3 工具与设备精度 (30)8. 焊接质量控制 (32)8.1 焊接前检查 (33)8.2 焊接过程中的监控 (34)8.3 焊接后的冷却与处理 (36)9. 焊接质量检测 (37)9.1 外观检查 (38)9.2 力学性能测试 (39)9.3 无损检测技术 (40)10. 螺柱焊接常见问题 (41)10.1 不连续螺柱 (42)10.2 焊缝强度不足 (43)10.3 焊点致密性差 (45)11. 问题解决策略 (46)11.1 工艺参数优化 (47)11.2 设备维护与校准 (48)11.3 操作人员的培训与经验积累 (49)12. 新技术与材料 (50)12.1 自动化与机器人技术 (51)12.2 新型焊接材料与合金 (53)13. 应用领域的扩展 (54)13.1 汽车工业中的应用进步 (55)13.2 铆接与紧固件连接的新发展 (56)13.3 电子组件连接上的创新应用 (57)1. 内容概览螺柱焊接概述:简要介绍螺柱焊接的定义、特点和应用领域,使读者对螺柱焊接有一个初步的认识。
汽车螺柱焊介绍-工作原理,工艺介绍,失效模式
储能焊需要气体保护吗?
焊接时间短,只有1~3ms,空气来
不及侵入焊接区,焊接接头已经形
成,因此无需气体保护
15
小针尖
弧隙
弹簧 焊钉
压力
电容器
接触板材
高电流脉冲
形成
剩余弹
焊钉触及 工件&电
焊缝 簧压力 弧消失
融化焊钉 底基和焊 钉下工件 表面区域
引出电弧
焊钉快速 推向工件
2--3ms
小 针 汽 化
弹簧
螺柱焊?
3
白车身:轮罩内板、前围板、地板、前围板、中央通道、加强 件等。
4
快速
低 成本
可靠
简便
实现螺柱与板材连接的方式有:凸焊(电阻焊)、粘接、
铆接、爆炸焊、摩擦焊、电弧螺柱焊等方式。
5
传统电弧螺柱焊根据焊接过程中所用焊接电源的不同,可 以分为:
380 拉弧式螺柱焊 220 电容储能螺柱焊
6
二、拉弧式螺柱焊
带有一圈法兰 (可以增大焊接截面积,提高螺柱的 焊接强度)与储能螺柱相似
熔池深,焊接强度足够强,故 不需要法兰边
10
短 周 期
法兰圈 长 周 期
陶瓷环
11
短 周 期
12
长 周 期
13
三、储能式螺柱焊
储能式螺柱焊机 储能式螺柱焊标准中文名称为电容放电尖端引燃螺柱焊,设备首先将预先设置 好的能量额度充入电容中,随后焊接时,能量从电容中一次性全部释放出来, 用于焊接,焊接时间为1-3毫秒。
长周期拉弧焊 100
2000
1、什么是熔池? 2、熔池保护?
熔池 保护
保护方式分为“无需保护”、“气体保护”和“瓷 环保护”
螺柱焊讲解
操作技能等。此外,在某些情况下,螺柱焊可能会导致氢脆等问题,需
要注意采取相应的预防措施。
02 螺柱焊设备结构 与功能
设备组成及主要部件
控制系统
控制焊接过程,包括电流、电 压、时间等参数的设定和调整 。
焊枪
夹持焊丝,传导电流,将焊丝 熔化并与母材形成焊缝。
焊接电源
提供焊接所需的电能,一般采 用直流或交流电源。
关键技巧分享
选择合适的螺柱和母材
根据实际需求选择合适的螺柱材质、 直径和长度,以及与之相匹配的母材 。
控制焊接变形
采用合理的焊接顺序、预热和后热等 措施,有效控制焊接变形,确保产品 质量。
提高焊接效率
通过优化焊接参数、提高操作熟练度 等方式,提高焊接效率,降低成本。
确保焊缝质量
注意观察焊缝成形情况,及时调整焊 接参数和操作方式,确保焊缝质量符 合要求。
能源领域
在石油、天然气管道建设中 ,螺柱焊可实现管道的快速 、高效连接,确保能源传输 的安全与稳定。
行业发展趋势分析
自动化与智能化
随着工业4.0的发展,螺柱焊将向 自动化、智能化方向迈进,提高
生产效率和焊接质量。
绿色环保
环保意识的提高促使螺柱焊向低能 耗、低污染的方向发展,推动绿色 制造技术的进步。
遵守安全操作规程
严格遵守安全操作规程和相关 安全制度,确保安全生产。
06 螺柱焊质量检查 与评估方法
外观质量检查标准
焊缝形状
焊缝应呈现均匀、连续的 鱼鳞状,无明显的凸起、 凹陷或裂纹。
焊缝颜色
焊缝颜色应与母材相近, 无明显的色差或氧化现象 。
焊缝宽度与高度
焊缝的宽度和高度应符合 设计要求,且宽高比应适 中,以保证焊接强度。