
2017 模具维护保养通知单
□定数保养 □定时保养
NO:____________
模具编号:_____________________啤机吨位:__________吨机号:__________号
工 序: □ 順送 □ 单冲第_______工序
上批保养数量:____________PCS已生产数量:____________PCS
送模日期:____________送模時間:_________AM/PM
填表人:___________________
保养內容: (注: 此部分由维修組填写)
1. □除污 9. □确认司套16. □更換司套
2. □除锈10. □确认公件17. □更換公 件
3. □研磨披鋒11. □确认弹弓18. □更換弹弓
4. □清理废料12. □确认导柱19. □更換导柱
5. □涂防锈油13. □确认螺丝20. □更換螺丝
6. □修改更換管位14. □确认啤針21. □更換啤針
7. □研磨打屎板15. □确认塞打螺丝22. □更換塞打螺丝
8. □其它
备注:
维修完毕:
担当:_________日期:_________ 确认:___________日期:__________
NO:QR-SC-18
有限公司
模 具 维 护 保 养 通 知 单
工装模具维修保养记录表
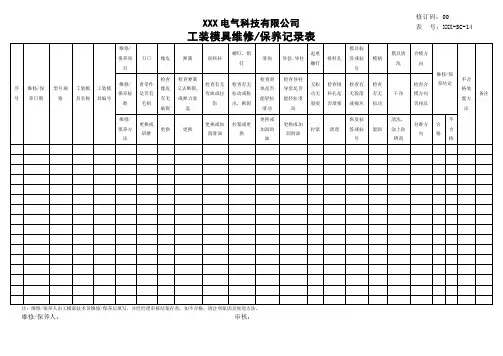
不Hale Waihona Puke 格注:维修/保养人由工模部技术员维修/保养后填写,并经经理审核结案存查,如不合格,请注明原因及处理方法。
维修/保养人: 审核:
XXX电气科技有限公司
工装模具维修/保养记录表
序号
维修/保养日期
型号规格
工装模具名称
工装模具编号
维修/保养项目
刀口
橡皮
弹簧
顶料杆
螺钉,销钉
滑块
导套,导柱
起重螺钉
排料孔
模具标签或标号
模柄
模具清洗
合模方向
维修/保养结论
不合格处置方法
备注
维修/保养标准
看零件是否有毛刺
检查橡皮有无破裂
检查弹簧又去断裂,或弹力衰退
检查有无弯曲或拉伤
检查有无松动或脱出,断裂
检查滑块是否能轻松滑动
检查导柱导套是否能轻松滑动
无松动无裂痕
检查排料孔是否堵塞
检查有无脱落或撞坏
检查有无松动
干净
检查合模方向否相反
维修/保养方法
更换或研磨
更换
更换
更换或加润滑油
拧紧或更换
更换或加润滑油
更换或加润滑油
拧紧
清理
恢复标签或标号
紧固
清洗,涂上防锈剂
对准方向
模具报修单模板

客户名称:序号:
名称
图号
类别
□压铸模□冲模□夹具
□新模□旧模修改□重投模
修模性质
□批量生产模具,正常维修,按正常程序报价。(压铸厂责任)
□客户要求改模,改模费用由市场部与客户确认。(客户责任)
□由模具厂完善模具,免费维修。(模具厂责任)
□模具已达到使用寿命,重投模具费用由市场部与客户确认。(客户责任)
维修内容
因生产需要需备用油缸连接头:63缸径
80缸径
100缸径五种型号,每种各三个
125缸径
150缸径
完成日期
2023年月日送模具到模具厂
签名:
2023年月日出图纸到模具厂
签名:
2023年月日完成修模送压铸厂
签名:
2023年月日前完成试模
签名:
在制品处理:
修模原因统计:
□客户原因更改问题□模具厂制造、维修问题□模具设计问题
□压铸厂—模具使用问题□支架事业部—模具使用问题□模具材料问题
若不能修复需作报废处理时,应报部门负责人审批,必要时经总经理批准。
编制:
审核:
批准:
编号:
模具部加工中心定期保养点检表
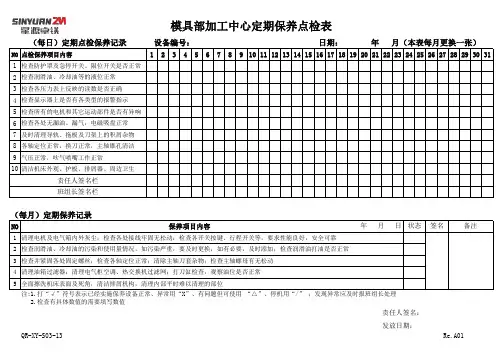
NO 点检保养项目内容123456789101112131415161718192021222324252627282930311检查防护罩及急停开关、限位开关是否正常
2检查润滑油、冷却油等的液位正常
3检查各压力表上反映的读数是否正确
4检查显示器上是否有各类型的报警指示
5检查所有的电机和其它运动部件是否有异响
6检查各处无漏油、漏气,电磁吸盘正常
7及时清理导轨、拖板及刀架上的积屑杂物
8各轴定位正常,换刀正常,主轴锥孔清洁
9气压正常,吹气喷嘴工作正常
10清洁机床外观、护板、排屑器、周边卫生
NO 12345QR-XY-S03-13签名备注模具部加工中心定期保养点检表
责任人签名栏
班组长签名栏
(每日)定期点检保养记录
设备编号:年 月(本表每月更换一张)责任人签名:
清理电机及电气箱内外灰尘;检查各处接线牢固无松动;检查各开关按键、行程开关等,要求性能良好,安全可靠
保养项目内容年 月 日状态清理油箱过滤器;清理电气柜空调、热交换机过滤网;打刀缸检查,观察油位是否正常
日期:Re.A01发放日期:
检查润滑油、冷却油的污染和使用量情况,如污染严重,要及时更换,如有必要,及时添加;检查润滑油打油是否正常
全面擦洗机床表面及死角,清洁排屑机构,清理内部平时难以清理的部位
注:1.打“√”符号表示已经实施保养设备正常、异常用“X”、有问题但可使用 “△”、停机用“/” ;发现异常应及时报班组长处理
2.检查有具体数值的需要填写数值
检查并紧固各处固定螺丝;检查各轴定位正常;清除主轴刀套杂物;检查主轴螺母有无松动。
设备维护通知单

设备维护通知单
根据公司维护规定和设备运行情况,我们需要对以下设备进行维护。
请各部门配合,按照以下要求做好相关准备工作:
维护设备列表
1. 设备A: 维护日期 - 2022年10月15日,维护时间 - 上午9点至下午5点
2. 设备B: 维护日期 - 2022年10月17日,维护时间 - 上午10点至下午3点
3. 设备C: 维护日期 - 2022年10月20日,维护时间 - 上午8点至下午4点
维护准备工作
1. 部门负责人应提前通知相关人员,确保维护期间设备不被使用。
2. 数据备份: 在维护前,请各部门负责人负责备份设备相关数据,以防在维护过程中丢失重要信息。
3. 设备关闭: 在维护当天,请各部门负责人确保相关设备已经
关闭,断开电源并进行必要的安全措施。
4. 维护人员: 维护人员将在维护前一天到达并对设备进行检查,确保所需维护工具和材料已准备就绪。
维护过程
1. 维护人员将进行设备的标准维护流程,包括清洁、检修、更
换零部件等。
2. 维护期间,禁止未经许可的人员进入维护区域,确保操作安全。
维护事后
1. 维护完成后,维护人员将测试设备的运行情况,并进行相关
记录。
2. 维护结束后,请各部门负责人确认设备正常运行并及时报告
任何异常情况。
请各部门务必按照上述要求做好设备维护的准备工作,并在维护期间予以配合。
如有任何疑问,请及时与维护部门联系。
谢谢合作!
设备维护部门
日期: 2022年10月10日。
模具维修单

模具维修单
模具名称 维修性质: 送修时间: 急用 修(改)模原因: 较急 修模 模具编号 改模 要求完成时间: 一般
NO:
模具类型 申请人 车间主管 修模人
修(改)模项目记录: 实际完成时间: 试模情况记录: 车间领班: 验证结论: 检验员: 品管部: 年 月 日 时 分 耗时: 小时 修(改)模人:
模具维修单修(改)模项目记录: 实际完成时间: 试模情况记录: 年 月 日 时 分 较急 修模 模具编号 改模 要求完成时间: 一般 模具类型 申请人 车间主管 修模人
NO:
耗时: 小时 修(改)模人:
车间领班: 验证结论: 检验员: 品管部:
工装模具维护保养记录(模板 )
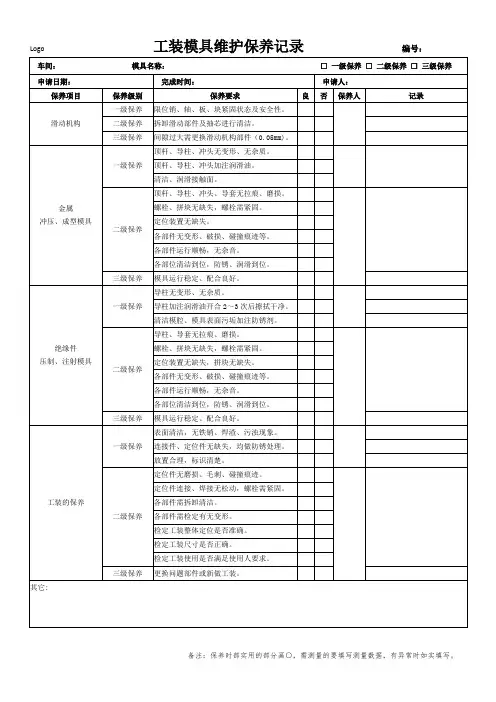
清洁、润滑接触面。
二级保养
顶杆、导柱、冲头、导套无拉痕、磨损。
螺栓、拼块无缺失,螺栓需紧固。
定位装置无缺失。
各部件无变形、破损、碰撞痕迹等。
各部件运行顺畅,无杂音。
各部位清洁到位,防锈、润滑到位。
三级保养
模具运行稳定、配合良好。
绝缘件
压制、注射模具
一级保养
导柱无变形、无杂质。
导柱加注润滑油开合2~3次后擦拭干净。
清洁模腔、模具表面污垢加注防锈剂。
二级保养
导柱、导套无拉痕、磨损。
螺栓、拼块无缺失,螺栓需紧固。
定位装置无缺失,拼块无缺失。
各部件无变形、破损、碰撞痕迹等。
各部件运行顺畅,无杂音。
各部位清洁到位,防锈、润滑到位。
三级保养
模具运行稳定、配合良好。
工装的保养
一级保养
其它:
表面清洁,无铁销、焊渣、污浊现象。
连接件、定位件无缺失,均做防锈处理。
放置合理,标识清楚。
二级保养
定位件无磨损、毛刺、碰撞痕迹。
定位件连接、焊接无松动,螺栓需紧固。
各部件需拆卸清洁。
各部件需检定有无变形。
检定工装整体定位是否准确。
检定工装尺寸是否正确。
检定工装使用是否满足使用人要求。
三级保养
更换问题部件或新做工装。
车间: 模具名称: □ 一级保养 □ 二级保养 □ 三级保养
申请日期:
完成时间:
申请人:
保养项目
保养级别
保养要求
良
否
保养人
记录滑动机构一级保养限位销、轴、板、块紧固状态及安全性。
二级保养
拆卸滑动部件及抽芯进行清洁。
模具使用维护保养规范
光能荣能汽车配件有限公司模具使用、维护、保养规范一、目的:规范模具的使用注意事项以及维护、保养标准,延长模具使用寿命、提高生产效率、减少模具故障率。
二、适用范围:适用于光能荣能汽车配件有限公司模具公司注塑车间及外发生产模具和商品模具。
三、内容:3.1模具使用注意事项:3.1.1上模:3.1.1.1模具必须在注射量、锁模力等技术参数相匹配的注塑机上进行试模、生产。
3.1.1.2模具上模前,应检查顶针板内有无异物掉入,顶针板内顶杆、导柱、斜顶等导滑零部件上有无灰尘等,如有需要清理干净。
如模具有热流道系统,应检查热电偶型号及接线方式是否与温控柜相符。
要擦拭干净设备动、定模板表面,确保无异物,避免影响模具精度。
注塑机顶出杆要安装足够数量,并确认顶出杆高度一致,确保顶出平衡。
3.1.1.3吊装模具时,所用吊环、钢丝绳、行车的承载能力必须大于模具的总重量。
模具必须上好锁模片,尤其是三板模具,避免在吊运过程中模板脱开、滑落。
吊模具时要注意让模具平衡吊起。
3.1.1.4压模必须用足够数量的压板固定,必须确保模具不会松动下滑。
因动模侧重量要大于定模侧,动模侧要比定模侧多上2个以上的压板。
要注意压板的垫铁高度要高于模具顶板或底板的厚度,这样才能保证压板压紧后有足够的接触面压紧模具。
3.1.1.5对于有强拉复位的模具,强拉复位杆要注意上平衡,尽量保证上双数的顶出杆,并确认连接螺丝上的一样齐,避免顶针板不平行,顶出复位不顺畅或卡死。
3.1.1.6在调模前要确认模具动作顺序(具体请参照模具使用说明书),尤其是前模侧有抽芯的模具,要确认前模抽芯的动作顺序,按规定的动作顺序开合模,避免出现撞模现象。
3.1.1.7模具针板上和其他滑动部件尤其是前模抽芯,必须接行程限位开关,并检查调整行程开关位置。
避免出现动作不到位而开合模撞伤模具。
3.1.2模具温度:3.1.2.1批量生产前,可以在前后模接热水让模具保持正常试模温度,前模侧一般在40-50ºC ,动模侧一般在30-40 ºC,正常生产时模具必须接上冷却水(有特殊要求的模具除外),避免模具温度过高或前后模温差过大损伤模具。
【制造行业必备表格】模具维护保养记录表知名品牌公司推荐
有
无
检查模具生产所需之配件是否归还及是否有损坏:
保养异常记录及对策:
正常
异常
处理对策:
注塑主管:
模具保养:
时间:
模具维护保养记录表
模具名称
保养类别
量产前保养
检查模具是否生锈
模具编号
成型材料
保养人
保养时间
有 无 清理模面油尺寸是否符合
有 无 热流道插口是否完好
有无
保养项目 滑块润滑: 有 无 滑块定位损坏
有 无 检查顶针是否短少或磨损
有无
导杆润滑: 有 无 水油路是否阻塞
有 无 模具开闭器是否短少或磨损 有 无
油缸是否异常 有 无 检查弹簧断裂 保养异常记录: 正常 异常
有
无 模面有无碰划伤
处理对策:
有无
保养类别:
计划完毕保养
保养人
保养时间
模具喷防锈剂处理:
有
无
开闭器是否短少或磨损
有
无
检查顶针是否断裂 保养项目
滑块及限位是否正常
有 正常
无
检查模面是否残留塑胶
有
无
异常 检查模面/镶块是否有漏水
模具普通维护保养记录表
审核:Βιβλιοθήκη 批准:模具普通维护保养记录表
模具品名 保养类别: ■ 普通保养 有 有 有 异常 模号 保养员 无 保养原因 保养现场 更换易损耗配件 无 无 有 无 有 无 无 更换 更换 订单完成 3000模 其它 保养时间
模具配件检查 保养项目 模具表面清洁维护 型腔光洁度检查: 保养异常记录: 正常
检查顶针系统 水路检查 处理对策: 有
审核:
批准:
模具普通维护保养记录表
模具品名 保养类别: ■ 普通保养 模具配件检查 保养项目 模具表面清洁维护 型腔光洁度检查: 保养异常记录: 正常 异常 有 有 有 无 模号 保养员 无 保养原因 保养现场 更换易损耗配件 无 有 无 有 有 无 无 更换 更换 订单完成 3000模 其它
保养时间
检查顶针系统 水路检查 处理对策:
模具保养记录表年月日
号注塑机
号注塑机
号注塑机
备注:(1)白班上午11:00,下午15:00,晚上19:00为规定保养时间;晚班23:00,凌晨3:00,凌晨7:00为规定保养时间,在该规定时间前应做好模具保养。
(2)保养内容主要有:擦拭模具表面及分型面胶垢;每时间段应在顶针,导柱,衬套,行位注润滑油。
(3)保养后如正常,在保养时间栏内划“∨”,不正常,划“X”;如需修模则在备注栏内注明。
科时电子厂/注塑部核准:
模具保养记录表年月日
机台编号
模具名称
保养时间
备注
保养者
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
备注:(1)白班上午11:00,下午15:00,晚上19:00为规定保养时间;晚班23:00,凌晨3:00,凌晨7:00为规定保养时间,在该规定时间前应做好模具保养。
(2)保养内容主要有:擦拭模具表面及分型面胶垢;每时间段应在顶针,导柱,衬套,行位注润滑油。
(3)保养后如正常,在保养时间栏内划“∨”,不正常,划“X”;如需修模则在备注栏内注明。
科时电子厂/注塑部核准:
模具保养记录表年月日
机台编号
模具名称
保养时间
备注
保养者
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机
号注塑机