
生产负荷及人力分析表(制造)
周别
WK22WK23WK24WK25WK26WK27WK28WK29
负荷
项目
30-May6-Jun13-Jun20-Jun27-Jun4-Jul11-Jul18-Jul稼动人力
150.7%164.6%179.0%166.6%146.8%139.5%121.1%121.1%
436473515479422402353352
296296296296296296296296
267267267267267267267267
9791917774677457
-72-115-158-134-81-68-12-28
139.5%140.4%161.8%171.4%169.7%166.9%146.5%156.6%
302285322339333321299332
159148151151151151151151
-142-137-172-188-182-170-148-181
109.5%115.7%103.9%118.3%72.6%113.4%97.3%102.7%
752873826855530769681687
667667667667667667667667
573570567564562559556553
113185228158168119144116
-65-118-31-133200-9119-18
227.4%92.0%109.8%105.7%100.2%96.5%81.1%82.3%
2,038717921873838835682698
782782782782782782782782
4545454545454545
827827827827827827827827
-1211110-94-46-11-8145129
-1490-260-454-501-74-3373-98
27目前借有人力实际拥有人力(包括借用人力)总负荷率(%)外包抵消人力﹕(人)1. 以上的负荷为所需要占用的净稼动(不含任何换线/换模/烘料等前置作业时间,以及不良率造成的影响);2. 5/28成型生产单位在册人数589人,含有管理职的线组课级人员16人.ok1.成型各吨位机台预留10%产能生产走LEAN料号及NPI机种料号.2. 组装产能超负荷部分拟外借人力增加产能.3.成型及前加工无法满足料号拟外包交货补充. (已开发ENSKY.DMP. CCPBG等.)4.负荷按7天计算.未包含6休11.针对后续 50T--200T的机台开发稳定外包资源 .2.补充基础人力.3.当厂内稼动低于85%时立即将外包料号移回厂内生产4. D9 新厂进度跟进NG-30-310641展开组装细部物料调查及生产计划合理调配;2评估导入辅助设备﹑治工夹具以提高生产效率;3通过教育训练和轮岗培训提高员工技能水平;4调动员工工作积极性,结合效率提升奖励机制;5散件部分改为CELL工站包装,提升效率;NG总装-123总负荷率(%)总需求人力实际拥有人力-170八周平均差巽人力实际拥有人力差异人力1.以LEAN生产模式按实际生产数量*0.6计算负荷;差异人力ok差异人力(四周平均)差异人力塑件成型人力总差异﹕(人)人力总差异(四周平均)现有人力﹕(人)人力总差异(八周平均)冲压精加工实际拥有人力现有设备需配置人力总负荷率(%)八周平均差巽人力四周平均差异人力ok-165四周平均差异人力-160总需求人力1:评估模具开发2:模具评估3:设备需求评估本负荷为(6天/周*20H/天)计算技术人力NG/辅助人力OK总负荷率(%)NG 临时对策(<85%稼动率>100%要说明)长期对策备注各制造部门负荷及人力分析表厂别设备类型现有数量序号初判结果NG-120-471.冲件外包解决出货压力1.加大外包力度缓解交货压力2.跟催人资进行基础人力招募订单所需人力﹕(人)现有设备需配置人力 (人)-83ok差异人力外包共抵消人力总需求人力-87
TOTAL
制造人力差巽
OKNG制造人力差巽(四周平均)
-676-126
制造人力差巽(八周平均)-401
纸箱产能负荷分析表

500-800套
4500-7200套
产能
自动打角机(2F) 半自动打角机1F/2F
1500套 400套
13500套 3600套
一楼啤机(1人/台 2台)
二楼啤机(1人/台
4台)
啤机型号 尺寸大小
调机时间 每小时产量(啤) 合计(啤/每天 含加班) 啤机型号 调机时间(分钟) 每小时产量(啤) 合计(啤/每天 含加班)
1.5米啤机 (1台)
29-35度 35度以上
10分钟 15分钟
550啤 550啤
4950啤 4950啤
29-35度 1.1米啤机(3台)
35度以上
5分钟 8分钟
900啤 850啤
8100啤 7650啤
1.8米啤机 29-35度 (1台) 35度以上
20分钟 25 分钟
450啤 450啤
4050啤 4050啤
29-35度 1.4米啤机(1台)
35度以上
10分钟 15分钟
650啤 650啤
5850啤 5850啤
注:啤机散单(1-100啤以下的按每台机每天35款算.500啤以下都按500啤算) 一楼钉机(2人/台 6台)
粘胶:2160个
45度以下
打钉:450个
打钉:4050个
45-55度以上
打钉:400个
打钉:3600个
45度以下
粘胶:500个
粘胶:4500个
45度-55度以上 粘胶:430个
粘胶:3870个
45度以下
打钉:850个
打钉:7650个
45度-55度以上 打钉:780个
打钉:7020个
粘胶层数 4层 平卡粘 4层以上 上1中1下1 上中下盖 上1中2下1 7层 啤卡粘平卡 7层以上
产能与生产负荷分析(最新修正版)演示课件.ppt

产能小于负荷
向其它工作中心请求设备、 人力支援 人足工作量由委外加工弥补 必要时增购设备、增加人力 延长加班时间、牺牲休息 间 必要时势与业务部门协调将 部分订单延迟或取消
21
Thank You !
第 22 页
将生产的机器设备加以分类 计算各种机器设备的产能负荷 将期间内生产计划所需用之机器统计 比较现有机器设备负荷 机器设备之增补
第 15 页
计算机器设备的产能负荷
例如: 冲压机产能
每分钟生产3PCS、生产1PCS需时0.33分
标准时间=实际时间+宽裕时间 (0.33X(1+20%))=0.4分
产能=作业时间÷单件标准时间 (假设作业时间为480分) =480分÷0.4分 =1200PCS
2
什么是产能
产能(Capacity)指生产能力,也就是指在计划 期内,企业参与生产的全部固定资产,在既 定的组织技术条件下,所能生产的产品数量, 或者能够处理的原材料数量。
3
为什么要进行产能与负荷分析
规范生产计划安排前对制造产能与生产负荷之间是 否平衡的分析,使生产计划合理、可靠、并可作为 事前之设备、人力申请的依据.
9
产能负荷分析注意要点
人力负荷应注意有无对员工技能的特殊要求 设备负荷应注意有无大小机台或其他特殊要求 产品负荷着重在于了解是否超过每一产品单产的 瓶颈
第 10 页
产能负荷分析表
工程别
可稼动天数
可稼动设备数
正 每班人数 常 产 班 每日班次
能 分
设备产能时间
析
人力产能时间
可加班时间
加 班
设备可加班时间
产能需求平衡/预警机制
1
当前现状
产能与负荷综合分析表
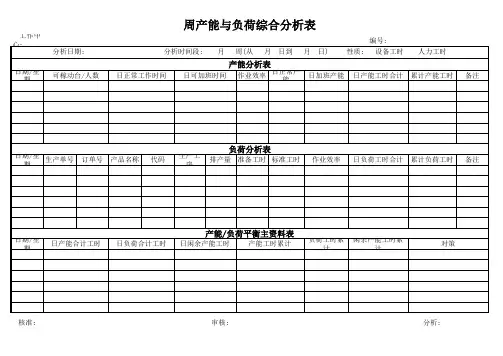
产能/负荷平衡主资料表
日期/星期 日产能合计工时 日负荷合计工时 日闲余产能工时 产能工时累计 负荷工时累计 闲余产能工时累计 对策
核准:
审核:
分析:
周产能与负荷综合分析表
工作中心: 分析日期: 日期/星期 可稼动台/人数 分析时间段: 日正常工作时间 月 周(从 月 日到 月 日) 性质: 编号: 设备工时 人力工时 累计产能工时 备注
产能分析表
日可加班时间 作业效率 日正常产能 日加班产能 日产能工时合计
负荷分析表
日期/星期 生产单号 订单号 产品名称 代码 生产工序 排产量 准备工时 标准工时 作业效率 日负荷工时合计 累计负荷工时 备注
产能负荷分析

工藝資料
• 工藝制程/標準工時/整備工時/制程間的前後生產關系.
部門服務承諾
• 產品不良率/制程間的搬運時間/工作中心間的搬運/入庫時 間/資源的利用率.
設備資源
設備編 號
PGJA PGJB CCHA JQXB ……..
所屬工 作中心
AA AA AB AB
設備名 稱
拋光機 拋光機 沖床 銑床 ……..
正常工 作時間
10 10 8 8 ………
最短工 作時間
5 6 4 5 ……..
最長工 作時間
12 12 10 10 …….
產能
10 10 8 8 …….
料品與資源關系
料品代 號 料品名 稱 使用設 備名稱 標準工 時(min) 2 10 整備時 間(min) 10 2 制程代 號 A-21 B-01 不良比 率
計算方法
生產設備負荷(原理同車間產能負荷相同)
1.車間及車間各工作中心各設備負荷狀況 2.各車間及工作中心設備的產能負荷不足狀況; 3.各車間及工作中心設備的能負荷過剩狀況,
設備利用率(日統計)
設備 沖床 車床 生產產 數量 品 013712 100 023452 200 良品數 利用工 利用工時/ 設備產能 時(min) 100 1000 5% 190 470 1000 1900 4700 3000 63% 78% 100%
1.客戶的最早交期 2.客戶的正常交期 3.客戶的最遲交期
所需資訊
人力資源
• 需知人員數量/所屬工作中心/所屬部門/工作時間(最長時間、 正常時間)
設備資源
• 需知設備型號/設備數量/工作時間(最長時間、正常時間)/整 備時間/設備利用率/所屬工作中心/所屬部門.
企业人力资源负荷表

企业人力资源负荷表(原创实用版)目录1.企业人力资源负荷表的定义和作用2.企业人力资源负荷表的内容3.企业人力资源负荷表的制定方法和步骤4.企业人力资源负荷表的应用和意义正文一、企业人力资源负荷表的定义和作用企业人力资源负荷表是一种用于记录、分析和管理企业人力资源的一种工具。
负荷表以时间为基础,详细记录企业各部门、各职位的人力资源使用情况,从而为企业提供有关人力资源配置、使用效率以及人力资源战略决策等方面的数据支持。
通过人力资源负荷表,企业可以更加合理地安排人力资源,提高工作效率,降低人力成本,实现人力资源的优化配置。
二、企业人力资源负荷表的内容企业人力资源负荷表通常包括以下几个方面的内容:1.时间:负荷表以时间为基础,通常以月、季度或年为周期。
2.部门和职位:记录企业各部门、各职位的人力资源使用情况。
3.人数:记录各部门、各职位的在职人数。
4.工作量:记录各部门、各职位的工作量,包括工作任务、工作强度等。
5.人力资源使用率:通过计算实际用人数与标准用人数的比值,得出各部门、各职位的人力资源使用率。
6.人力资源成本:记录各部门、各职位的人力资源成本,包括薪酬、福利等。
三、企业人力资源负荷表的制定方法和步骤1.确定时间周期:根据企业实际情况,确定负荷表的时间周期,如月、季度或年。
2.确定部门和职位:明确企业各部门、各职位的设置,以便在负荷表中进行记录。
3.收集数据:收集各部门、各职位的在职人数、工作量、薪酬等数据。
4.计算人力资源使用率:通过计算实际用人数与标准用人数的比值,得出各部门、各职位的人力资源使用率。
5.分析数据:根据收集到的数据,分析企业人力资源的使用情况,找出存在的问题和不足。
6.提出改进措施:针对分析中发现的问题和不足,提出相应的改进措施,如调整人力资源配置、提高工作效率等。
四、企业人力资源负荷表的应用和意义企业人力资源负荷表的应用和意义主要体现在以下几个方面:1.有助于企业合理安排人力资源,提高工作效率。
产能与负荷分析控制表

1、设备产能时间=每日正常上班时间×每日班次×可正常上班天数×可 正常运作设备数。2、人力产能时间=每日正常上班时间×每日班次×可
审核
编制
分析日期:
工正常设备运转数
产能分 析
每班人数 正常班
每日班次
设备产能时间
人力产能时间
可加班时间
加 班 设备可加班时间
人力可加班时间
合计产能时间
产品名称
负 荷 分 析
规格/型 生产 所需的标准工时 负荷工 累计工
号 数量 (件/小时)
时
时
备注
分析结论
备注 批准
□产能﹥负荷; □产能=负荷; □产能﹤负荷。
生产车间工序名称分析时段工序代号产能分析正常班正常上班天数正常设备运转数每班人数每日班次设备产能时间人力产能时间可加班时间设备可加班时间人力可加班时间所属合计产能时间产品名称负荷工时累计工时备注分析结论备注批准审核编制规格型号生产数小时产能负荷
产能与负荷分析控制表
分析部门: 生产车间 正常上班天数
所属 工序