
高压空冷器管箱的制造
高压空冷器管箱的制造
顾晶‘,裴红2(1.兰石集团兰州长征机械厂,甘肃兰州730050;
2.兰石集团兰石进出口公司,甘肃兰州730050)
摘要:为了制造国产的高压空冷器,某厂对其从结构的设计、选材到各项焊接方法、热处理试验等进行了一系列的设计、工艺攻关,其中高压空冷器管箱通过见证件的试制,证明已掌握了高压空冷器的各项焊接、热处理工艺,并为厂家设计制造了多台高压空冷器,均满足了各项技术的要求。
关键词:高压空冷器;管箱结构;应力腐蚀;焊后热处理
中图分类号二TQ051文献标识码:B文章编号:1001一4837(2005)01 - 0025一。
Fabrication for Channel of High一pressure Air Cooler
GU An, PEI Hong'
(1.Changzhen Machinery Plant of LS Group Co.,Ltd.,Lanzhou 730050, China; 2. IS Import&Export Co.,
of Lanzhou Petroleum&Chemical Machinery Works, Lanzhou 730050, China)
Abstract: In order to fabrication the homemade high一pressure air cooler, our factory has performed a lot of
works in the structure design, material, welding method choice and heat treatment experiments, through thefabrication for trail一product of channel of the high一pressure air cooler, it proved that our works have master
the diference of welding methods, heat treatment for the high一pressure air cooler, and we also have success-fully fabricated many sets of high一pressure air cooler for some customers, and the performance of all the high
一pressure air coolers can meet requirements of the technology.
Key words: high一pressure air cooler; channel structure; stress corrosion; welding heat treatment
1前言
在石化行业、炼油厂及煤液化等行业中,空冷器是一种被广泛采用的换热设备,过去,我国生产的空冷器设计压力多小于10 MPa,而高压空冷器主要依赖于进口,为了制造出国产的高压空冷器,某厂进行
了一系列的设计、工艺攻关,达到了产品的技术要求。本文论述了其中的制造难点—管箱本体承压
焊缝的制作。
2材料的选用
考虑到高压空冷器在不同使用环境下工作的要求,对管箱用钢板选取了两种材质:一种是适用于临氢介质用15CrMoR(H)钢,另一种是抗硫化氢应力腐蚀用16MnR(HIC)钢,两种钢在压力容器制造行业中
已被广泛采用并有成熟的使用经验。空冷器管束用钢管经论证选用了具有高的抗H2S应力腐蚀开裂能力,高的高温力学性能和低脆性转变温度的08Cr2AIM。钢管,其化学成分见表1、力学性能见表
20
3焊接材料的选择
由于高压空冷器管箱管束部分使用16MnR(HIC)和15CrMoR(H)两种钢板制作,因此按设计要
25
万方数据高压空冷器管箱的制造Vo122. Not 2005
求匹配所需焊材。
表I高压空冷器选用材料的化学成分(%)材料牌号CMnsiPsCrMoNiCu
16MnR(HIC)
15CrMoR(H)
08Cr2AIMo0.18
0.14
0.081.29
0.64
0.330.4
0.25
0.260.11
0.012
0.010.004
0.005
0.仪91.03
,190.53
0.310.09
0.3960.14
0.16的焊接方法,管箱隔板、管板、丝堵板,侧板可以一次
装配成型,而且采用全焊透式结构见图>(b),其管
箱结构焊缝系数高,焊接变形小,管箱制做尺寸精度
高,通过焊后热处理,使其各项指标均能达到高压空
冷器的设计要求。
表2高压空冷器选用材料的力学性能
材料牌号 a占(MPa) 60.2(MPa) 6,(%)A,v(J)冷弯1800无裂纹
16MnR(HIC)
15CrMoR(H)
08Cr2AIMo570
550
485395
400
32031
26
33 一30'C113,106,90
一1090120,165,163D=3a
D=3a事一一习-口Les
r刁厂,
(a)管箱带垫板式结构
3.1 16MnR(HIC)钢焊接用焊材 为保证焊缝具有与母材同样的抗氢诱导开裂(HIC)的能力,对焊缝金属也提出以下要求,除按JB4708-2000要求外,还需保证含S,0.010,含P},-
0.020,焊缝金属一30℃夏比冲击试验平均值A KV
27 J,单个值)20),硬度值不大于200 HB以及抗HIC试验,根据这些要求,制定了16MnR (HIC )焊材
订货技术条件,经筛选确定为手工焊条:J507RH,埋弧自动焊:H08Mn2E(焊丝)十SJ101(焊剂),C02气保
焊药芯焊丝:SQJ501 Ni, C02气保焊实芯焊丝:
H09MnSHo
3.2 15CrMo(H)钢焊接用焊材 为保证焊缝在临氢介质条件下使用,除按
JB4708-200(〕要求以外,还要求焊缝金属满足如下要求:含S_<0.012, P,0.015,焊缝金属+10℃夏比冲击试验平均值AKV}_> 54),单个值)47),焊缝金属
一10℃夏比冲击试验平均值AKv}_> 41),单个值)34
J,熔敷金属硬度HB - 225,经筛选确定为手工焊条:
R307C,埋弧自动焊:H08CrMoC(焊丝)+ SJ110(焊
剂),C02气保焊药芯焊丝:FLUXOLFIL36, C仇气保
焊实芯焊丝:H08CrMoCo (b)管箱全焊透式结构图1空冷器管箱结构图
5焊接方法的确定
空冷器的管箱结构由于管箱内腔空间小,有的只有100 mm x 100 mm x 3000 mm,一般的自动焊设
备无法使用,工厂与焊接设备公司根据空冷器管箱的特点共同研制了一台可进行小空间、长距离,可进
行埋弧自动焊和气体保护焊焊接两用的焊接设备,经反复试验确定了下列焊接方法。管箱隔板与管
板、丝堵板间焊缝的焊接(焊缝的结构型式见图2)0
为了保证即要焊透又不烧穿,并解决清渣困难,采用
药芯焊丝气体保护焊方法进行自动焊接,根据板厚焊接1一2遍。4高压空冷器管箱的结构改进
空冷器的管箱结构见图1,过去由于空冷器管
箱没有专用的焊接设备,管箱的主要焊接接头型式全部采用带垫板式结构,只能采用手工焊接,装配时先装隔板,焊接完后再装上下两盖板,如图1(a)这
种结构的焊缝系数低,达不到高压空冷器的要求并
且焊后变形大,整个管箱的尺寸不易控制,使用现在
・26・ 图2管箱隔板与管板、丝堵板间的焊缝型式管箱承压主焊缝的内侧焊缝为填角焊缝,相当
万方数据第22卷第1期压力容器总第146期
于外侧焊缝的金属垫板,可采用埋弧自动焊和C02
气体保护焊,埋弧自动焊要求其焊剂的输送必须一直连续不间断地均匀、适量的送至电弧区内,而且送
焊剂的气体必须经过去湿处理,否则会将水份带人焊剂,使焊缝产生气孔。另外,该气体压力要适当,
压力太小,不能拖动焊剂前进,且输送不均匀。压力
太大时会将焊剂吹散,而且影响电弧稳定燃烧使焊缝产生严重气孔。C02气体保护焊采用药芯焊丝,
虽然施焊成本增加了一些,但焊接质量更易保证,只
要调整好合适的焊接规范,更易得到良好的焊接质
量。 外侧焊缝对清根要求较高,既要保证焊缝根部未熔合区清理干净,又要保证不刨偏,以免发生刨穿
现象(因不易实现焊补)。因此在清根后用焊条电弧
焊打两遍底,然后采用埋弧自动焊焊完。 管箱端板与管箱主体之间的焊接只能采用单面
焊,为保证焊接质量,采用钨极氢弧焊打底,焊条电
弧焊焊完。装配时要保证焊缝间隙。 接管法兰与管箱盖板间的焊接采用单面手工焊,根部留有至少2 nim间隙,焊后将其根部加工
(见图3),以保证得到高质量全焊透的焊缝。表3焊后热处理的实验结果
试板编号热处理状态拉伸试验结果
as(MPa) ab(MPa)85(%) sb、又%)1#
2#
3#原始态(正火态)原始态(正火态)十620`C x 8hPWHT*
原始态(正火态)十6200C x 8hPWHT*675'C x 2hPWH叮朴360
315
310570
510
51030
33
3469
68
72
16MnR(HIC)钢标准值8=38)305470 ̄ 600X21
注:PWH'r为焊后热处理。
叉玉
图3接管法兰与管箱盖板间的焊缝型式
6焊后热处理
由于与管箱管板相焊的换热管采用的材料为08Cr2AIMo,焊后消除应力热处理温度定为675℃,而16MnR(HIC)材料的管箱焊后消除应力热处理温
度为620℃,为此,按实际热处理过程对母材进行了模拟热处理试验,即切取三块100 mm x 150 mm x 39
m的16MnR(HIC )钢板,分别的编号为1#,2#,3#,其中1“为钢板原始态(正火态),2# ,3#进行620℃
x 8hPWH'I,处理,处理完毕后,再将3“板进行675℃x 2hPWHT处理,其试验结果见表3. 从实验结果看,16MnR (HIC)钢材经620'C x8hPWHT+675'C x 2hPWHT两次热处理后,其强度虽
有下降,但仍高于标准抗拉强度的下限,说明采用的热处理工艺在保证管子与管板焊缝要求的同时,也
能满足管箱的性能要求。7见证件的试制
为了掌握高压空冷器的关键制造技术,设计了一台高压空冷器的模拟产品,其设计压力尸设=
18.6 MPa结构与实际产品完全一样,仅是尺寸缩小,一端管箱的材质为15CrMoR (H),另一端为
16MnR(HIC ),管束钢管材质为08Cr2AIMo,根据
JB4708-2000规定和设计技术条件要求,就管箱部分做了7项焊接工艺评定,见表4。工艺评定的结
果见表5. 根据试制结果,证明所设计制造的高压空冷器完全达到了技术条件的要求,其焊接、热处理工艺是
适合的,能够确保产品质量。
8 16MnR(HIC)接头的抗氢诱导裂纹(HIC)试验
从焊接工艺评定SAW, SMAW试板上各取一组(三件拉棒)试样进行抗氢诱导裂纹试验,方法按
GB8650-88,取样部位为T x T/2,按横向制取试样,试样尺寸为20 nun x 20 mm x 100 nun。具体要求
如下: pH =3.0一4.0, HZS饱和0.5%醋酸+5% NaCl混合溶液,试验温度20一27℃,试验压力0.0845
MPa. 其试验结果为:
(1)试样表面未发现氢鼓包;(2) CLR=2.52%,CTR二0.71 %, CSR =0.051%,按要求满足:CLR =
加氢裂化装置高压空冷泄漏原因分析及整改措施

墨盏堡 中国化工贸易
China Chemical Trade 益祷
加氢裂化装置高压空冷泄漏原因分析及整改措施
范冰
(天津石化炼油部联合六车间。天津300271)
摘要:中石化天津分公司180万吨/年加氢裂化装置2009年12月投产,高压空冷在气密过程中管箱丝堵大批量发生泄漏,致使装置反复泄
压。在3年后的装置检修中对高压空冷进行了整改修复,大幅度降低了高压空冷管箱丝堵泄漏率。
关键词:高压空冷泄漏丝堵措施
一、高压空冷器的简介
高压空冷器系统是加氢裂化装置中的关键设备之一,具有高温、
高压、临氢的特点,属于特种设备。中国石化天津分公司炼油部180
万吨,年加氢裂化装置(以下简称2#加氢裂化)是由中石化北京设计
院(SEI)进行设计。A一101是高压空冷器,总共8台,由哈尔滨空
调股份有限公司(以下简称哈空调)承接制造。A一101产品型号为
GP10.5 x 3—6—223—16.6SF一23.4/DR一111t。其设计压力为16.6MPa,
设计温度为220℃,空冷器结构为水平鼓风式,管束为丝堵式,管箱
采用分解管箱。主题材质(包括管箱、管板、管束)及管束丝堵均为
UNS N08825,丝堵垫片选用316L,在2012年8月2拌加氢裂化首次
检修,根据工艺生产需求,中石化北京设计院设计增加4台高压空冷
器A一100,与A一101形成串联。管束丝堵材质选用变更为316,其他
材质不变。介质均为热高分气(含高硫油气、H2S、NH3、H2等)。
这种材料具有高镍、中铬、含钼成分,在高压空冷器管束内介质含硫
氢化胺、氯化铵腐蚀环境下,具有较好的耐腐蚀性。
二、高压空冷管箱丝堵泄漏及处理
1.高压空冷气密过程发生泄漏
2009年l2月,2#加氢裂化首次开工,2样加氢裂化进入气密阶
段,第一阶段反应系统进行4.0MPa氮气气密,A一101丝堵尚未发现
泄漏。随后进行第二阶段6.0MPa氢气气密,发现有42个管箱丝堵泄
空冷器样本
空冷式换热器
1
空冷式换热器
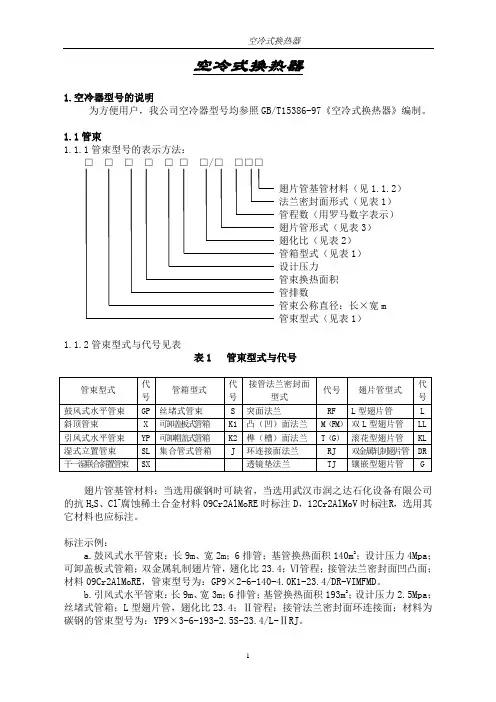
1.空冷器型号的说明
为方便用户,我公司空冷器型号均参照GB/T15386-97《空冷式换热器》编制。
1.1管束
1.1.1管束型号的表示方法:
□ □ □ □ □ □ □/□ □□□
翅片管基管材料(见1.1.2)
法兰密封面形式(见表1)
管程数(用罗马数字表示)
翅片管形式(见表3)
翅化比(见表2)
管箱型式(见表1)
设计压力
管束换热面积
管排数
管束公称直径:长×宽m
管束型式(见表1)
1.1.2管束型式与代号见表
表1 管束型式与代号
管束型式 代号 管箱型式 代号 接管法兰密封面型式 代号 翅片管型式 代号
柴油加氢装置高压空冷器泄露原因分析

柴油加氢装置高压空冷器泄露原因分析
摘要:针对华北石化公司220万吨/年柴油加氢精制装置高压空冷器开工过程中管束管头焊接接头发生开裂引起介质泄露的现象,各相关单位从设计、制造、检验、安装、开工使用等方面进行了调查分析。采用金相分析、化学成分分析、拉伸试验、断口能谱分析等测试手段,分析了接头处开裂原因。结果表明,管头焊缝在催化剂硫化过程中发生了硫化物应力腐蚀开裂,焊后消除应力热处理并没有起到降低焊接接头硬度和有效消除焊接残余应力的作用。
关键词:柴油加氢装置,高压空冷器,焊接接头,泄露,原因分析
Cause analysis of high-pressure air cooler leakage in diesel
hydrotreating unit
Qi WeiWei1,Liu JianLong2,Zhang LingYu1
(1.PetroChina North China Petrochemical Industries Co. The fourth
joint operation department, Renqiu 062550, China; 2.PetroChina North
China Petrochemical Industries Co. Quality safety and environmental
protection pision, Renqiu 062550, China)
Abstract: In view of the phenomenon of medium leakage caused by
cracking of tube bundle head welding joint in high pressure air cooler
of 2.2 million tons / year diesel oil hydrofining unit in PetroChina
空冷器技术问答
- 1 - 空冷器技术问答
一. 结构原理
1. 什么是空冷器?
答:空气冷却器是以环境空气作为冷却介质,横掠翅片管外,使管内高温工艺流体得到冷却或冷凝的设备,简称“空冷器”,也称“空气冷却式换热器”。空冷器也叫做翅片风机,常用它代替水冷式壳-管式换热器冷却介质,水资源短缺地区尤为突出。
2. 空冷器主要由哪几部分设备或部件构成?
答: 空冷器主要由管束、风机、构架及百叶窗所组成。
3. 空冷器与传统水冷器相比有何优点?
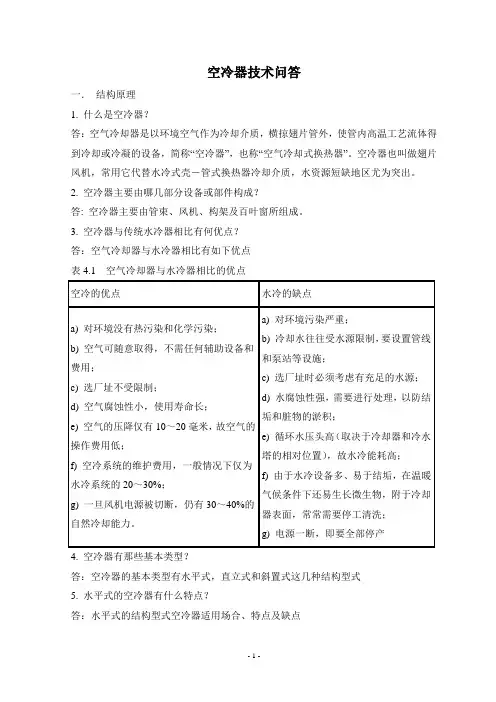
答:空气冷却器与水冷器相比有如下优点
表4.1 空气冷却器与水冷器相比的优点
空冷的优点 水冷的缺点
a) 对环境没有热污染和化学污染;
b) 空气可随意取得,不需任何辅助设备和费用;
c) 选厂址不受限制;
d) 空气腐蚀性小,使用寿命长;
e) 空气的压降仅有10~20毫米,故空气的操作费用低;
f) 空冷系统的维护费用,一般情况下仅为水冷系统的20~30%;
g) 一旦风机电源被切断,仍有30~40%的自然冷却能力。 a) 对环境污染严重;
b) 冷却水往往受水源限制,要设置管线和泵站等设施;
c) 选厂址时必须考虑有充足的水源;
d) 水腐蚀性强,需要进行处理,以防结垢和脏物的淤积;
e) 循环水压头高(取决于冷却器和冷水塔的相对位置),故水冷能耗高;
f) 由于水冷设备多、易于结垢,在温暖气候条件下还易生长微生物,附于冷却器表面,常常需要停工清洗;
g) 电源一断,即要全部停产
4. 空冷器有那些基本类型?
答:空冷器的基本类型有水平式,直立式和斜置式这几种结构型式
5. 水平式的空冷器有什么特点?
答:水平式的结构型式空冷器适用场合、特点及缺点 - 2 - 适用场合及特点 缺点
a.管束及风机叶轮呈水平状放置。 a.占地面积较大。
b.结构简单,安装方便。 b.管内阻力比其他型式为大。
c.管排常有一坡度(0.5%—1%)
6. 直立式的空冷器有什么特点?
异构脱蜡高压空冷器腐蚀分析

异构脱蜡高压空冷器腐蚀分析 王国智 (大庆炼化公司 黑龙江大庆 1 6381 3) 工业技木
摘要:高压空冷在异构装置生产中起重要作用,本装置空冷器自1999年装置建成投产,本文对异构脱蜡反应器腐蚀原因进行分析论证 保证空冷器器的安全运行。 关键词:异构脱蜡 高压空冷器 中图分类号:TQ41 4 文献标识码:A 文章编号:1 6 7 2-37 91(2O11)¨(b)一0062—02 1 高压空冷器在异构脱蜡装置生产中作 用 异构脱蜡生产中共有两台高压空冷器, 分别为HDT热高分气体空冷器EC5200、IDW 热高分气体空冷器Ec 5300。 其中HDT热高分气体空冷器EC5200的 作用是从加氢反应器(HDT)出来的反应产 物先与反应器进料换热,温度降至21 3℃后 进入热高压分离器。从热高压分离器分出 的气体先与混合氢换热,再与注入的用于 溶解铵盐的脱氧水混合一起进空冷器(EC一 5200),冷却到49℃后去冷高压分离器进行 气一油一水三相分离。 IDW热高分气体空冷器EC 5300作用是
\ 鲁 岛 U 《 r山 】 鲁 鲁 \ 0 [ 从加氢(IDW)精制(HDF)反应器出来的反应 产物,先与IDW系统进料换热,再与常压塔 进料进行换热,再经空冷(EC-5300)冷却后 进入冷高压分离器进行气一油一水三相分 离。 2 Ec5200/Ec5300的工艺条件 2.1 EC5300的工况条件 工艺介质:氢气(流量20000NM /H),润 滑油基础油(60%),少量的石脑油(5%),柴油 (1O%)和除氧水(1.5t/h,溶解硫化氢和氨)。 操作压力:11MPa~l2MPa,操作温度:空冷 器入口l l0℃~1 20℃,出口40℃~50℃ 2.2 EC5200的工况条件
x/m 图1 冲刷腐蚀速率和位置的关系
x(m) 图2 不同入口速度的冲刷腐蚀速率和位置的关系 62 科技资讯SCIENCE&TECHNOLOGY INFORMATION 工艺介质:氧气(流量1 5000~20000 NM /H),除氧水(1.5t/h,溶解硫化氢和 氯),少量硫化氢1000ppm左右,极少量的氨。 操作压力:l2MPa左右,操作温度:空冷器入 口l40℃~1 50℃,出口温度40℃~5O℃。 2.3 Ec5200/Ec5300设计条件 异构脱蜡装置空冷器EC5200管束l片, EC5300管束4片。 型号:GP9 X 2-4—85一l6.0S} 一23.4/ G—IVt 设计温度:250℃,最大操作温度:21 5℃。 设计压力:16MPa,最大操作压力:l3.8MPa, 主要受压件材料:管箱20(JB4726—2000)三 级锻件,法兰20(JB4726—2000),换热基管 10,人口衬管316L,螺栓35CrMoA。 3异构脱蜡高压空冷在生产中腐蚀原因 分析 为分析异构脱蜡空冷器管束腐蚀的原 因,对碳钢在不同管道形状的流动冲刷腐 蚀进行模拟分析,其分析计算情况如下。 3.1突扩管条件下碳钢在不同流速、位置 的冲刷腐蚀速率计算结果 本装置高压空冷器在管束入口处账接 3 16L衬管,在衬管末端和换热基管处形成突 扩管位置,本文主要对突扩管位置进行实验 分析。图1给出了在流体入口速度为0.1m/s 时的突扩管段入口衬管处突扩管段位置冲 刷腐蚀速率与位置关系图。很明显,在突扩 管口附近的冲刷腐蚀速率最大。 图2、图3分别是在不同流体入口速率 条件下的突扩管冲刷腐蚀速率和位置的关 系图、最大腐蚀速率和流速关系图。可见, 随流体流速增加,突扩管冲刷腐蚀速率增
空冷式换热器介绍
空冷式换热器介绍 甘肃蓝科石化高新装备股份有限公司 (兰州石油机械研究所)
空冷式换热器是炼油化工、冶金、电站等行业大量使用的冷却设备。用于冷却各种工业介质。 与其它冷却设备相比: 优点,空冷式换热器使用空气作为冷源,节能、节水效果非常显著; 缺点,占地面积大,一次性投资大。 甘肃蓝科石化高新装备股份有限公司 (兰州石油机械研究所) 甘肃蓝科石化高新装备股份有限公司 (兰州石油机械研究所)
空冷器分类:
按冷却介质分为: 干空冷器 湿空冷器 表面蒸发空冷器 按传热元件分为: 列管式换热器 板式空冷器等 甘肃蓝科石化高新装备股份有限公司 (兰州石油机械研究所)
空冷器应用范围:
干空冷器 可以把介质冷却到高于环境温度200C; 湿空冷器 可以把介质冷却到高于环境温度3~50C; 表面蒸发空冷器 可以把介质冷却到接近环境温度,在特殊情况可以冷却到比环境温度低。可以代替水冷器。
表面蒸发式空冷器是一种将水冷与空冷、传热与传质过程融为一体且兼有两者之长的新型空冷器;它是一种传热效率高、投资省、操作费用低、结构紧凑、节能、节水的高效冷凝冷却设备,在炼油、化工、电力、冶金、制冷、轻工等行业中大量使用。 到目前为止蒸发空冷在全国各大石化企业的酮苯装置、气分装置、烷基化装置、丙烷脱沥青装置、焦化装置、蒸馏装置、催化装置、重整装置、硫磺回收装置、轻烃回收装置等得到了广泛的应用。
表面蒸发空冷器简介 甘肃蓝科石化高新装备股份有限公司 (兰州石油机械研究所)
组成: 风机、翅片管、喷淋系统、光管管束、水箱 特点: 风机-引风式风机;翅片管-双金属轧片管;喷淋系统-不锈钢、双水泵 光管管束-表面热侵锌、丝堵管箱;水箱-表面玻璃钢防腐
表面蒸发空冷器结构 甘肃蓝科石化高新装备股份有限公司 (兰州石油机械研究所)
传热机理: 在光管表面形成水膜,靠水膜的 蒸发带走热量。既有空气的温升
和水的温升带走热量,也有水的
气化潜热带走热量。 适用范围: 用于进口温度160-80℃左右的 低温工艺介质的冷凝冷却,可 将介质出口温度冷到接近环境 湿球温度。 可以代替后水冷器和湿空冷器。 表面蒸发空冷器机理 甘肃蓝科石化高新装备股份有限公司 (兰州石油机械研究所)
空冷器方管箱焊接变形的控制
焊接2002(11) ・41・
(3)在送给焊丝(机头)距离跨中线30 mm爬坡处 引弧,使形成焊缝的金属在垂直地面水平处凝固,保证 焊缝外观成形良好。同时,为了机头送丝一次引弧完
成,依据焊机的使用程度,焊丝伸出高度与坡口垂直应 相距15 mm。 (4)设定焊接速度与转胎同步同向,与简体异向,
使小车始终保持与地面静止垂直状态。
(5)操作过程中要注意焊接安全与防护问题,保证 操作者的人身安全。
3焊后检验
以凝缩油罐为例,焊后对合拢口焊缝100%X射线
探伤,共拍32张片,只有3张片有超标气孔和夹渣,没 出现未熔合,未焊透、裂纹等容器制造不允许的缺陷,
合格率达到90%左右,可以说该焊缝的焊接质量是非 常可靠的,即此种焊接方法是切实可行的。
4结 论
采用埋弧自动焊完成容器内环缝的施焊方法,通
过多年的实际应用,取得了非常好的成果和一定的经 济效益。大大提高了生产效率,降低了材料消耗,缩短
了操作时间,减轻了焊工劳动强度,净化了施工环境,
保证了工人的身心健康,具有在容器制造行业推广使
用的价值。 (收稿日期2002 09 23)
作者简介: 佟秀平,1964年生,大学本科,工程师。
空冷器方管箱焊接变形的控制
张家口冶金制氧机备件厂(075000) 李桂花 张家口拖车总厂(075000) 付智慧
空气冷却器管束中有固定方管箱和浮动方管箱两 缩变形。
个组件,它们都是由管板、侧板、顶底板(其上带有接管 (2)通过点固焊,将 及接管法兰)及方法兰焊接组成的,见图1。管箱材质 固定管箱和浮动管箱背
为16MnR,厚度l2~30 mm不等。为保证整个管束的 靠背固定在管板上(见 穿管、安装及正常使用,必须控制方管箱的焊接变形, 图2),增大结构整体的 为此,采取了相应的措施。 刚性,构件的刚性越大,
它对变形的抗力越大。
方法 1 ll I._-什 ¨ 川●IH0tl-0●
图1 方管箱结构
1 增大构件的刚性 铰链
空冷器工艺设计
浙江工业大学毕业设计(论文)
本科毕业设计(论文)
题目: 空冷器工艺计算软件开发及200kCal/h空冷器设计
学 院: 机 械 工 程 学 院
专 业: 过程装备与控制工程
班 级: 2011级 01 班
学 号: 201102060125
学生姓名: 严培杰
指导老师: 张玮 陈冰冰
提交日期: 2015年 6月 日
浙江工业大学毕业设计(论文)
I
姓 名:严培杰 指导老师:陈冰冰、张玮
浙江工业大学机械工程学院
摘 要
本文主要介绍了空冷器的发展以及空冷器工艺计算软件的开发。通过Visual.Basic
6.0编写了空冷器工艺计算软件,其中包含了常用冷却液体的物性参数数据,可实现传统空冷器的工艺计算。其中软件的设计思路和特点尤为重要,本文还采用软件计算和人工计算进行比较的方法,对算例进行了对比,其结果表明该软件操作方便,功能完善,可有效进行空冷器的工艺计算。
关键词:空冷器;工艺计算;翅片管;软件开发
浙江工业大学毕业设计(论文)
II
浙江工业大学毕业设计(论文)
II
The development of air cooler's Process Calculation Software and
200kcal/h air cooler's Design
Student: peijie yan Advisor:Dr.Bingbing chen Dr.wei zhang
College of Mechanical Engineering
Zhejiang University of Technology
Abstract
This article mainly introduced the development of air cooler and the development of air
03蜡油加氢裂化装置
1 3蜡油加氢裂化装置预评价报告
3.1装置概况
根据总加工流程安排,需建设一套220×104t/a加氢裂化装置。加工原料为苏丹混合原油的减压蜡油,所用氢气由PSA装置提供。采用一段全循环流程,最大限度生产中间馏分油,作为全厂产品调合组份。少量的加氢裂化尾油去重油催化裂化作为原料,冷低分气脱硫后去PSA装置进行氢气提浓,含硫气体和不稳定石脑油至轻烃回收装置。
3.1.1装置名称
中国石油天然气股份有限公司广西石化分公司蜡油加氢裂化装置。
3.1.2装置规模及设计能力
装置规模为220×104t/a,实际加工量为219.78×104t/a。年操作时数8400小时。
3.1.3原料及产品
3.1.3.1原料来源
装置加工原料油为常减压蒸馏装置的减一、减二和减三线蜡油219.78×10⁴t/a。
3.1.3.2产品及去向
产品品种及去向见表3.1-1。
装置产品:石脑油、航煤、柴油和尾油。
副产品:冷低分气脱硫后去PSA氢提浓装置,汽提塔顶气至轻烃回收装置。
产品品种及去向见表3.1-1。
2 表 3.1-1 产品品种及去向
序号 产品品种 产量(104t/a) 产品去向
1 冷低分气 1.65 脱硫后去PSA氢提浓装置
2 汽提塔顶气 9.93 去轻烃回收装置
3 汽提塔顶液 9.96 去轻烃回收装置
4 分馏塔顶液 54.95 去石脑油加氢分馏部分
5 航煤 31.87 产品出装置
6 柴油 115.38 柴油出装置
7 尾油 1.10 去重油催化裂化装置
3.1.3.3物料平衡
装置物料平衡见表3.1-2。
表3.1-2 装置物料平衡
序号 物料名称 数 值
w% kg/h 104t/a
一 原料
1 减压蜡油 100.00 261643 219.78
2 氢气 2.52 6593 5.54
合计 102.52 268236 225.32
二 产品
1 H2S 0.02 52 0.04
空冷器管束腐蚀原因及防护措施
空冷器管束腐蚀原因及防护措施
1 概述
空冷器作为一种大型换热设备,广泛应用于石油化工行业,然而对于空冷器管束经常用于高温、高压、高腐蚀工况状态下,因此对其腐性能具有较大考验,直接影响设备安全、稳定运行,因此对管束常见腐蚀类型进行分析,提出保护措施,以提高产品使用寿命。
2 空冷器管束常见腐蚀种类
(1)点腐蚀,空冷器管束承压材料在含有溶解氧和危害性阴离子(主要为CL离子)的介质中,经过一定的时间后,大部分表面不发生腐蚀或腐蚀较轻,但在表面上个别点或微小区域内出现孔穴或麻点,随着时间的推移,蚀孔不断向纵深方向发展,形成小孔状腐蚀坑,即为点蚀,由于蚀点严重时可使设备穿孔,因此又称为小孔腐蚀或孔蚀。
在空冷换热器管束设计制造中重要影响因素包括:
a.热处理时效温度的影响:对于不锈钢管束来说一般主承压件焊后不进行热处理,但是奥氏体不锈钢经固熔处理后具有最佳的耐点蚀性能。对于其它不锈钢材料来说在某些温度下进行退火或回火等热处理会产生沉淀相,从而增加点蚀的倾向。
b.随着管束金属材料表面光洁度的提高,其会使耐点蚀性能增强,但是在冷加工使金属表面产生冷变加工硬化时,会导致耐点蚀能力下降。因此对于非常用材料与使用工况一般进行点腐蚀试验评定:一般可分为化学浸泡法、电化学测量法和现场试验法三类,耐点腐蚀性能评定的内容包括:点蚀深度、点蚀密度、腐蚀速率、腐蚀面积等。并将腐蚀速率与蚀孔分布、形状、尺寸、密度、深度等结合起来。
(2)间隙腐蚀,是由于金属之间或金属与非金属形成微小的间隙(一般在0.025~0.1mm),换热介质滞留在间隙内,而且这种介质中存在具有危害性的阴离子时所产生的一众腐蚀形式,其腐蚀结果会导致材料强度降低、局部附加应力增大、材料承载力降低。
在空冷式换热器中通常在板材搭接处、法兰密封面连接处、垫片密封处、基管与衬管之间或锈层产生间隙腐蚀,其中基管与衬管之间最容易产生间隙腐蚀。因此在产品设计中往往将基管与衬管采用全程胀接已消除两者之间的间隙。