
车铣复合加工编程基础
基于MasterCAM的车铣复合加工技术
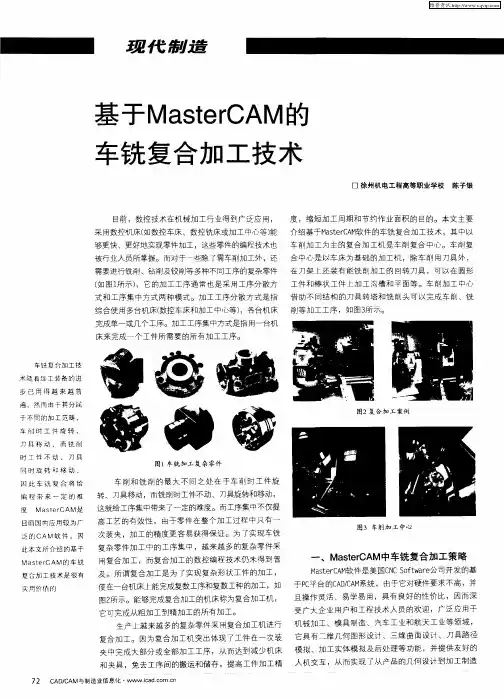
(OT a s o m b o l ln — o a e a o to i n 1 ) r n f r y T o pa e— t t b u rgi R
L t e车 削加 工)n ie线 切 割)个 功能模 块。 集设 ah ( ,wr( 4 分析 ,并绘制几何 图形及建模 ,以合理 的加 工步骤得 到刀具路径 ,通过程序 的后处理生成数控加 工指令代
72 CAD C / AM 与 制造 业信 息 化 ・ www a o c i dc m n c
维普资讯
的C DC H A /A 一体化。 M se C M at rA 软件功 能强大 ,由C D O A 两大部分 A¥ CM
组 成 , 并 分 成 D sg ( 何 造 型 ) M 1( 削 加 工 ) e i n几 、 11铣 、
码 ,输入 到数控机床 即可完成加 工 ,如 图4 示。 所
计 与 制 造 于 一 体 ,通 过 对 所 设 计 的 零 件 进 行 加 工 工 艺 轴钻肖 力 工) 口 :
复杂零件 加工 中的工序集 中,越 来越多的复杂零件采
图3 车削加工 中心
用复合 加工 ,而复合加 工的数控 编程技术仍未得 到普 及 。所谓复合加工是 为了实现复杂形状 工件 的加工 ,
一
、
M seC M中车铣复合加工策略 a tr A
M seC M at rA 软件 是美 国C CS fw r公 司开发 的基 N ot ae
目前 国 内应 用 较 为 广
泛 的 CAM软 件 . 因 此 本 文所 介 绍 的 基 于 Ma t se CAM的 车 铣 r 复 合 加 工 技 术 是 很 有 实 用 价 值 的
数控铣床基础编程
2.用φ10mm的刀具铣如图所示的槽,刀心轨迹为虚线,槽深
2mm,刀具位置如图,试编程。
3.用φ6刀具铣图示三个字母,刀心轨迹为虚线、深2mm
4.精铣题图所示的侧面,刀具直径φ10mm,采用刀 具半径补偿指令编程。
举例:型腔类零件加工 材料:铝合金 分析:槽宽14mm
刀具直径8mm 精度:粗、精加工一次 加工:精加工使用刀补 路线:粗加工
13.暂停指令G04 指令格式为:G04 P_ 钻孔、镗孔时,加工终了时,在刀具继续旋
转的同时停止刀具进给一段时间。 例:G04 P1 进给运动暂停1秒。
某些数控系统的设定单位为毫秒(mS)!
举例
第三节 编程举例: 1.如题图所示,刀心起点为工件零点O,按“O→A→B→C→D
→E”顺序运动,写出A、B、C、D、E各点的绝对、增量坐标值 (所有的点均在XOY平面内)。
精加工
粗加工轨迹
精加工轨迹
6.请根据以下程序推出刀具所走的路线,并划出路
线图 N10 G90 G92 X0 Y0 Z0 M03 S300 N20 G17 G02 X30 Y0 I15 J0 F300 N30 G01 X0 Y-40 N40 X-30 Y0 N50 G02 X0 Y0 I15 J0 N60 M05
现场加工(2)
编程加工如下零件,提交加工程序。
P239: 8 11 12
作业
夹具
铣刀
长度补偿
点位
轮廓
半径补偿
镜像
Y
30
-20 -10 0 -10
3 -20
-30
10 20 30 X 4
循环
工 件4
工 件6 工件24
工件
G01的功能下才可以生效。 操作时以刀具的实际长度值进行补偿。
车铣复合课件

数控代码介绍-G代码
G1 X100 A150 F0.15
G1 Z-45 A150 F0.15
数控代码介绍-G代码
程序(精加工) G0 X13 Z1 G1 Z0 F0.15 G1 X30,C2 E0.08 G1 Z-25 G1 X60,C5 G1 Z-45
数控代码介绍-G代码
数控代码介绍-G代码
3.G97 设定恒转速 格式: G97 S1= ;(设定主轴恒转速,可简写
为 G97 S ;) G97 S2= ;(设定动力头恒转速,必须依照
此格式) 单位:转/分钟
4.G94 设定进给速度为每分钟进给,单位 为:mm/min,毫米/分钟(铣削用)
5.G95 设定进给速度为每转进给,单位为: mm/r,毫米/转(车削用)
数控代码介绍-G代码一览表
G80钻孔固定循环取消 G83深孔钻削循环(Z轴) G84攻丝循环(Z轴) G85镗孔循环(Z轴) G87 深孔钻削循环(X轴) G88 攻丝循环(X轴) G89镗孔循环(X轴) G84.1逆攻丝循环(Z轴、左旋) G88.1逆攻丝循环(X轴、左旋)
G00 快速位置定位 1.指令格式:G00 X(U) Z(W) ; X,Z为绝对坐标,是相对于工件坐标原点
而言 U,W为相对坐标,是相对于上一点而言,
U为半径值(此处与发那科不同)
数控代码介绍-G代码
数控代码介绍-G代码
G01 直线插补 1.指令格式:G01 X(U) Z(W)A(角
方向换刀点→Z→X(内孔加工应用) 5.G30.5刀具同时返回X,Z方向换刀点
→X,Z
数控代码介绍-G代码
G92,G96,G97,G94,G95 1. G92 设定最高转速 格式: G92 S ;
基于PartMaker的多任务车铣复合加工编程

基于 P a r t Ma k e r 的多 任 务 车 铣 复合 加 工 编 程
章伟 涌 周旭丹 程 萍
( 绍兴职 业技 术 学院 , 浙江 绍 兴 3 1 2 0 0 0 ) 摘 要: 概 述 了 当前 复合 机床存 在 多任 务m T编 程的 难题 。 比较几 种编 程 方法 介 绍 了 P a r t Ma k e r编 程软 件 特征 , 着重 阐述 了 P a r t Ma k e r中进 行 多任 务 车 铣 复合 加 工 编 程 和 N C 程 序 生成 方 法 。 结果 表 明 运 用P a r t Ma k e r 较 好地 解决 了当前 多任务 复 合加 工 编 程 复杂 性 问题 , 大大 简 化 了编 程过 程 和提 高 了
Ma k e r中多坐 标 系统 的定 义 , 使 用户 能更 方 便 地 在 不
同部 件 问或 同一部 件 的不 同面 间加 工 曲面 。在编辑 圆
柱形 曲面 时 , “ 面平面” 可 以“ 包裹” 或“ 展开” 方 式 显 示 。用 户随后 可 指定要 加工 槽或 是 展开 几何 形 体而 铣 削 圆柱体 … 。
s o l v e d,t h e d i f f i c u l t y i s s i mp l i f i e d .T he e f f i c i e n c y a n d t he ma c h i ni ng p r e c i s i o n i s i mp r o v e d .P r o d uc t i o n p e r i o d i s s h o r t e ne d. Ke ywo r d s:Pa tMa r k e r ;MTM ;To o l p a t h;NC Pr o g r a m Co d e s
UG五轴XYZBC车铣复合零件编程之DMG样品课件PPT模板

1-7车铣复合零件-DMG 样品-编程讲解-6详细讲 解零件的编程,工艺,刀 具选择等将思路,讲方法, 讲工艺练习图档在附件里
01
1-8车铣复合零件-DMG 样品-编程讲解-7详细讲 解零件的编程,工艺,刀 具选择等将思路,讲方法, 讲工艺练习图档在附件里
02
1-9车铣复合零件-DMG 样品-编程讲解-8详细讲 解零件的编程,工艺,刀 具选择等将思路,讲方法, 讲工艺练习图档在附件里
ug五轴xyzbc车铣复合零件编程 之dmg样品
演讲人
2 0 2 x - 11 - 11
01 第1章车铣复合零件之dmg 样品编程+工艺讲解
第1章车铣复合零件之dmg样品编程+工艺讲解
1-1车铣复合零件-DMG 样品-工艺讲解详细讲解 零件的编程,工艺,刀具 选择等将思路,讲方法, 讲工艺练习图档在附件里
05
1-3车铣复合零件-DMG 样品-编程讲解-2详细讲 解零件的编程,工艺,刀 具选择等将思路,讲方法, 讲工艺练习图样品-编程讲解-5详细讲 解零件的编程,工艺,刀 具选择等将思路,讲方法, 讲工艺练习图档在附件里
06
第1章车铣复合零件之dmg样品编程+工艺讲解
03
1-10车铣复合零件D M G 样 品 - Ve r i c u t 加 工 详细讲解零件的编程,工 艺,刀具选择等将思路, 讲方法,讲工艺练习图档
在附件里
04
感谢聆听
01
1-4车铣复合零件-DMG 样品-编程讲解-3详细讲 解零件的编程,工艺,刀 具选择等将思路,讲方法, 讲工艺练习图档在附件里
04
1-2车铣复合零件-DMG 样品-编程讲解-1详细讲 解零件的编程,工艺,刀 具选择等将思路,讲方法, 讲工艺练习图档在附件里
Edgecam安装及编程基础

Business Update
Edgecam程序组介绍 程序组介绍
Code Wizard Comms Setup Edgecam Job Manager Technology Assistant Utilitise
Business Update
今日主要内容
Edgecam安装及初始设置 Edgecam操作界面及操作环境设置 Edgecam工作流程简述 Edgecam工作流程详解
Business Update
Edgecam应用范围 应用范围
两轴半铣切→五轴联动的加工中心 两轴车削→多轴车铣复合加工中心 二维→四轴纬度线切割
Business Update
Edgecam软硬件配置建议 软硬件配置建议
项 目
操作系统 IE浏览器 中央处理器 内存 显卡 硬盘 显示器 鼠标 接口 Windows XP或Vista 5.0版本及以上 主流的Pentium 4系列CPU、赛扬系列CPU或AMD Athlon处理器 1G内存(高级系统建议使用2G内存) 32MB以上显存、独立显卡 至少1G硬盘空间 17寸显示器(至少支持1280*1024分辨率) 双键滚轮鼠标 并口或USB接口
加工界面
标题栏 主菜单
进行编程操作 模拟仿真 生成NC代码
浏览器
工具栏
工具栏
反馈区 视图选择菜单
注意:一些加工的辅助功能 需要在其他模块中进行。
交互区
模拟控制
Business Update
Edgecam基本操作 基本操作
鼠标基本操作
鼠标功能键 左键 单击 前后滚动 中键滚轮 双击滚轮 按住滚轮不放,并移动鼠标 右击(单击鼠标右键) 右击 右键 按住不放,并移动鼠标 按住不放(绘图时) 旋转模型 弹出捕捉菜单,捕捉特定位置的点 操作 选取元素 缩放模型 以最佳比例调整显示模型 移动模型 指令完成或结束时确认,相当于回车 弹出快捷菜单 效果说明
车铣复合加工工艺与编程课程总结与收获与感悟
车铣复合加工工艺与编程课程总结与收获与感悟
车铣复合加工工艺与编程课程总结、收获与感悟
在完成车铣复合加工工艺与编程这门课程后,我深感这门技艺的复杂性和精密性。
这门课程为我打开了一个全新的视野,让我对机械加工领域有了更深层次的理解和认识。
课程开始时,我对车铣复合加工的概念仅停留在表面的了解。
但随着课程的深入,我逐渐了解到这种加工方式的优点:效率高、精度高、能加工复杂零件。
与此同时,我也对它的编程技术有了更深入的掌握,明白了编程的复杂性和精确性对加工结果的影响。
在学习过程中,我遇到了许多挑战。
如何精确控制切削参数、如何调整刀具路径以获得最佳的加工效果,这些都是我需要思考和解决的问题。
但正是这些挑战,让我更加深入地理解了车铣复合加工的精髓。
这门课程的收获不仅仅是对车铣复合加工工艺与编程的掌握,更重要的是对思维方式的影响。
我开始更加注重细节,更加注重对问题的深入分析和思考。
同时,我也明白了学习是一个持续的过程,只有不断地学习、实践、反思,才能不断提高自己的技能和知识水平。
对于未来的学习和工作,我将把这门课程所学到的知识和技能应用到实践中。
我会更加注重对工艺和编程的研究,以提高自己的加工技能和编程能力。
同时,我也将与同行们交流和分享经验,共同提高我们的技术水平。
总的来说,车铣复合加工工艺与编程这门课程是我学习生涯中的一次重要经历。
它不仅提高了我的技能和知识水平,更重要的是它培养了我的思维方式和工作态度。
我相信,这些将会成为我未来学习和工作的宝贵财富。
数控车床编程入门知识
数控车床编程入门知识数控车床编程入门知识数控车床编程是制造业中不可缺少的一个领域,其主要作用是将图纸中的几何轮廓和加工要求转化为机器能够执行的代码,并通过数控系统控制机床运动,以达到加工零件的目的。
因此,掌握数控车床编程入门知识对于从事机械制造行业的从业人员来说是非常重要的。
本文将介绍数控车床编程入门知识,帮助初学者逐步掌握数控车床编程的基本技能。
一、数控车床编程的基础知识1.坐标系数控车床编程中最基本的概念是坐标系,它是指零点、X、Y、Z三个坐标轴所组成的一个平面直角坐标系。
当机床加工零件时,需要明确零点的位置以及加工轮廓所处的坐标系位置。
通常情况下,零点可以采用绝对坐标和相对坐标两种方式进行定义。
2.运动方式数控车床编程涉及的运动方式主要包括直线插补、圆弧插补和螺旋线插补等。
其中,直线插补是指机床的移动在直线路径上进行,而圆弧插补则是指机床在圆弧路径上进行移动。
螺旋线插补是指机床沿着螺旋线路径进行运动。
3.加工工艺数控车床编程中所涉及的加工工艺通常有车铣复合加工、自动换刀、表面精度要求等,这些工艺需要在机床编程时进行详细的设置。
二、数控车床编程的基本流程1.明确加工对象数控车床编程的第一步是要明确加工的对象,即确定要加工的零件是什么,其几何轮廓和加工要求如何。
2.分析零件加工工艺根据零件加工要求进行加工工艺分析,确定加工顺序和工艺参数,考虑如何用最短的路线和最小的设备动作完成零件的加工。
3.编写数控程序将加工工艺参数和工艺流程转化为机器能够执行的指令,编写出符合数控机床要求的加工程序。
4.仿真加工进行加工仿真,检查程序的正确性和可行性,可通过仿真软件进行模拟加工,发现和改正错误,优化程序。
5.上传程序上传程序到数控机床中,进行加工操作。
三、数控车床编程的常用编程语言数控车床编程中常用的编程语言有G代码和M代码两种。
1. G代码G代码是数控机床中最常用的编程语言,它主要控制数控机床中的运动轴及执行加工路线和工步等。
CAMWORKS使用手册-part-03
免责声明(Disclaimer)几何公司(Geometric Technologies,Inc.)并没有担保,既没有明示也没有暗示关于本手册。
几何公司保留以它认为合适的方式来修订和完善产品的权利,修改本文所包含的信息规范不另行通知。
由于持续的产品开发,本手册的规格和功能描述更改恕不另行通知。
商标(Trademarks)以下和其他产品的名字和公司引用所有专有的商标注册或他们的各自的主人。
CAMWorks®是几何有限公司的注册商标。
SolidWorks®是达索系统公司下SolidWorks集团的注册商标。
FeatureManager™是DS SolidWorks和宾利系统公司共同拥有的一个商标。
所有其他品牌和名称都是都是相应企业的财产。
目录第一章学习铣-车基础 (4)铣-车 1 (4)您将学习 (4)生成刀具轨迹和NC代码的步骤。
(4)步骤1、在SolidWorks中建模或导入模型 (5)步骤2、切换到CAMWorks特征树 (5)步骤3、定义机床 (6)步骤4、定义毛坯 (7)步骤5、并以可加工特征 (8)使用AFR (9)交互(手动)定义特征 (9)在铣削零件设置1中插入包裹特征 (10)在铣削零件设置2中插入2.5轴特征 (11)步骤6、生成操作计划/修改操作参数 (11)步骤8、刀具轨迹后处理 (13)铣-车 2 (14)您将学习 (14)插入多包裹特征 (14)调整操作参数并使用C轴加工 (15)铣-车3 (16)您将学习 (16)使用2D草图插入一个包裹特征 (16)打开一个实体模型的圆柱面并创建一个包裹特征 (16)调整操作参数并使用C轴加工 (18)第二章学习更多的铣-车 (20)铣-车4 (21)您将学习 (21)插入2.5轴和多面可加工特征 (21)为3轴操作插入包容和避让区 (22)调整操作参数并使用Y轴加工 (22)铣-车5 (23)您将学习 (23)调整引导定位来加工一个包裹的雕刻特征 (23)插入一个包裹的雕刻特征到加工文本 (24)为铣削设置插入一个平面来控制分度/旋转角度Index/Rotational Angle (25)插入2.5轴包裹雕刻特征 (25)使用C轴加工 (26)索引 (28)第一章学习铣-车基础本章提供了逐步学习CAMWorks加工多轴特征的功能的机会。
车铣复合编程案例
车铣复合编程案例就假设我们要加工一个小零件,长得有点像个迷你小哑铃。
一、零件分析。
这个小哑铃中间有个圆柱部分,两边是两个圆球部分,不过是那种有点扁的球。
材料呢,就假设是铝块,比较软,好加工。
而且加工精度要求不是超级高,但是也不能太离谱,误差在正负0.1毫米就行。
二、车削部分编程。
1. 装夹。
我们先把铝块用三爪卡盘夹住一端。
这就好比抓住了小哑铃的一端,稳稳当当的。
2. 粗车圆柱部分。
在车床上,我们要先把中间的圆柱部分大致车出来。
编程的时候呢,就先设置好车床的转速,咱给它设成1000转每分钟。
这转速就像小哑铃在一个合适的节奏下开始被改造。
然后刀具嘛,选一个合适的车刀,比如说那种菱形的车刀。
编程代码就像这样(假设用的是FANUC系统):G99 M03 S1000; (这就是告诉车床,我们要按每转进给,并且主轴正转,转速1000转)T0101; (调用1号刀具和1号刀补)G00 X52. Z2.; (快速定位到离工件毛坯直径52毫米,距离端面2毫米的地方)G71 U2. R1.; (这是粗车循环指令,每次吃刀量2毫米,退刀量1毫米)G71 P10 Q20 U0.5 W0.1 F0.2; (这里P10到Q20是定义了粗车的程序段,单边留0.5毫米余量,轴向留0.1毫米余量,进给量0.2毫米每转)在程序段10到20里面呢,就是具体的车削轮廓代码了:N10 G00 X30.; (先快速定位到直径30毫米的地方)G01 Z 20. F0.1; (直线车削到长度20毫米的地方,进给量0.1毫米每转,这时候圆柱部分就开始有个大概形状了)N20 X50.; (车削到直径50毫米的地方,这样圆柱部分的粗车就完成了)3. 精车圆柱部分。
粗车完了就得精车,让它表面光滑漂亮。
这时候转速可以提高到1500转每分钟。
代码就类似这样:G99 M03 S1500;G00 X30. Z2.; (快速定位到起始位置)G70 P10 Q20; (精车循环,按照前面定义的P10到Q20程序段精车)三、铣削部分编程(假设车铣复合机床的铣削功能)1. 铣削圆球部分(一边)车完圆柱了,该铣圆球了。