
磨齿轮内孔夹具
圈圈圈圈圃圈圈
河南许昌第号信箱齿轮的齿圈径向跳动直接影响齿轮传递运动的准确性以汽车摩托车常用的分度圆 !∀#∃∃模数,%∀%&(∃∃以内的直齿圆柱齿轮为例按国家标准)∗+。。,#一−所规定的./−级精度齿轮齿圈径向跳动分别不大于#&.0#拌∃这对齿轮制造来说有一定的难度保证这项要求都是在热处理后以渐开线齿形表面通过滚柱在分度圆直径附近定位再磨内孔来达到这比一般圆柱形工件保证内孔与外圆的同轴度困难因外形特殊不便定位夹紧这样磨内孔央具便成了齿轮加工的关键我们在生产中使用了各种结构都不太理想质1不稳定长期影响生产现对常见的几种夹具结构所存在的问题分析如下!34三爪自动定心卡盘这是最常用最简便的结构但它受平面螺旋固有结构的影响即使临床修磨卡!0.∀4刘开运爪也很难保证很高的精度各种改进型如磨齿轮内孔通用央具以标准三爪自动定心卡盘为基础利用三个工具齿轮的分度圆定位央紧用螺杆微调找正三个齿轮的中心其调整装央虽方便但精度仍难保证另一种改进则仅利用三爪卡盘的卡盘体另装夹具体精度不受平面螺旋的影响而用松开夹具的任意一个滑动轴的螺母通过旋动螺杆使这个滑动轴上的工具齿轮作径向移动同时完成定位和夹紧但齿轮的公法线长度有偏差齿轮的实际啮合中心距亦有偏差仅用一个个卡爪的径向移动来装夹也很难保证齿圈径向跳动的严格要求而且工具齿轮与被磨孔齿轮的模数应相同精度要求又高一般不低于.级精度实现起来也颇为困难!4弹性夹头自动定心央紧用得也相当普遍但受到制造情度等因紊的影响磨孔后齿圈径向跳动最好
郭67鬓8门下门5岁乙解卜一‘‘升州9队…仁撰」月97吕”亡二二二8了」一菠纷门6/厂3全36∗句∀央具体卡爪体!膜片4&螺杆0滑动轴#定心夹紧爪.弹性垫/夹紧螺钉−支承套,保持圈∀滚柱∀调整规磨齿轮内孔夹具结构图摩擦<操纵机构或制动装置可采用对称作用式以减少轴件因偏侧力的作用而产生变形<摩擦离合器摩擦片之间的间隙制动带与制动轮之间的间隙均不宜过小等等这些措施无疑对减小机床传动系统的空载损失都会起到一定的作用综上所述机床的空载损失固然存在不可避免的《机械制造》∀,,#年第&期自然因素但同时也存着主观的随机因素对主观因素造成的空载损失采取相应的对策把空载损失减小到最低限度这无疑对节省能源提高机床产品的质最和寿命等力面都具有重要意义同时也提醒机床设计者应把机沐的传动系统和结构设计得更加完善!编样和平4一,一
也只能稳定在&%#∃二且在使用过程中尘屑不易消除亦影响生产!&4三圆弧自动定心夹紧利用三段具有自锁性的偏心圆弧此法可获得高定心精度但制造精度难以达到且每种央具只能适应一种规格的齿轮!04弹性膜片自动定心夹紧利用薄壁圆片受力后产生弹性变形来定心夹紧此法定心精度高齿轮磨孔后齿圈径向跳动可达。#一∀∃∃但现有结构很难做到无级调节对多品种生产的适用性不太理想根据以上分析我厂经长期摸索制造出一种适合大批和多品种生产的较为理想的夹具介绍如下本央具的结构附图所示它以定心度高的弹性膜片定心取螺杆微调找正中心可达到无级调节的优点综合设计而成因为齿轮模数较小膜片厚度仅取.∃∃三个定心夹紧卡爪用工具钢淬硬而成其滑动轴由螺杆带动在卡爪体=形槽内移动首次使用时要临床磨圆固定在央具体上的支承套内孔并磨平端面利用与支承套内孔滑配的专用调整规外径>二 ,一。的一端在自由状态下粗调好卡爪位置将其轴紧固然后精磨定位央持面至所濡尺寸即把专用调整规调头用外径> 的一端紧紧进人 为用几个滚柱在被磨内孔齿轮的齿槽内夹住时的外公切圆直径在以后更换不同规格齿轮时只需用相应的调整规粗调好卡爪再精磨之即可滚柱直径 , ,%!∀.%∀,4阴常用 一∀.−∃或 ,二∀/&∀’1只要保证滚柱在齿槽两侧齿形有效渐开线上接触同时滚柱高出齿顶又不与齿槽底发生干涉即可在可能情况下为了与侧1齿圈径向跳动的球形测头直径相一致滚柱直径以选用 ‘∀.−。为宜滚柱的外公切圆直径 一≅Α。十 ,滚柱中心到街较中心的距离Α。Α。二典早华于是可得月目%”‘%料,%闷≅ΒΧ(甄一”八才乙五ΔΕ&口−扭Φ口衬
一 三旦竺Γ武Ε外式中 —被磨孔齿轮的分度圆直径ΗΙ一被磨孔齿轮的分度圆压力角滚柱中心所在齿轮渐开线ϑ的压力角助 沈3ΧΗ厅,ΦΚΗ“绍,Φ刀口十尸井一一—一一下片召ΔΕΛΗ2乙盯式中Μ一一被磨孔齿轮的齿数Ν一被磨孔齿轮的变位系数上述公式是按齿轮无侧隙啮合计算的实际要求齿侧有一定间隙 ,值要小些其变化的减小值叼与齿厚下偏差乙艺的关系一&一当Η。时在一般情况下配约为盛Ο二倍上下但因乙君很小乙过还不会超过弹性膜片的央持范围央持范围一般最小为。0∃∃这样用上述公式计算设计的调整规用来修磨卡爪将外径>二 的一端当作通规紧紧进人既能保证工件安装又能保证工件央固夹紧采用空心内六角螺钉在螺钉头部与支承套间放上豫胶或毛毡弹性垫以便冷却液通过由于 值与卡爪间的实际尺寸相差不大为便于安装工件保持圈只在两个卡爪处固定滚柱另一卡爪处为活动的滚柱插销工件的齿数能被三等分的用三根滚柱不能被三等分的分别采用四或五根滚柱被三除少一的用四根其中有一卡爪处用两根且两根中间隔一齿被三除多一的用五根其中有两卡爪处用两根使三个卡爪处受力比较合理对称这一改进的央具已有两副投人使用证明具有以下特点!34定心精度高齿圈径向跳动可稳定在。ΧΜ∃∃左右!4通用性强不仅适用于大批生产尤其适用于多规格的成批生产一台内圆磨床装上一副夹具后可加工0%.种规格!定心央紧爪转过,或.4且调整方便迅速更换一次约半小时也可用于环形工件精磨内孔!&4结构简单制造装配容易仅膜片对精度有所影响加工有一定要求尚待改进完善之处!∀4本夹具现为开式即在自由状态下放入工件手动央紧夹紧力靠操作者掌握如采用闭式由液压或气动夹紧则央紧力稳定效率亦可提高!4本夹具现加工的齿轮模数不大磨削力矩小虽卡爪受力不一定通过轴线也不致于转动而影响精度但可能由于操作者夹紧时用力过猛致使卡爪转动现用扳手用力有一定限制保证既能夹紧工件在磨削力矩作用下不转动又限制了不能吃大力对提高磨削质1有益但对模数大的工件为防止卡爪转动可在卡爪端面开齿纹另加一与其配合的带齿纹垫圈垫圈的另一面与卡爪体槽滑配便能使卡爪的位置牢靠!编样以德4〔奋毛峪层专庵号洲日卜暇心心毛庵偌去心毛!书庵油滩居怪毛!!侣书滋〔若吧毛荟层挤凡玄订阅∀,,#年本刊而在邮局漏订的读者可与上海市虎丘路/号本刊编样部联未全年&元!不含邮资4《机械制造》∀,,#年第&期
齿轮加工工艺
1.适用范围
该标准规定了齿轮加工应遵守的基本规则,适用于各企业的齿轮加工。
齿轮加工还应遵守JB/Z307.1(切削加工通用工艺守则总则)
2.一般要求
(1)齿坯装夹前应检查其编号和实际尺寸是否与工艺规程要求相符合。
(2)装夹齿坯时应注意查看其基面标记,不得将定位基面装错。
(3)计算齿轮加工机床滚比挂轮时,一定要计算到小数点后有效数字第五位。
3.滚齿工艺守则
(1)本守则适用于用滚动切法加工GB10095-88中规定的7、8、9级精度渐开线圆柱齿轮。
(2)滚齿前的准备。
①加工斜齿或人字齿轮时,必须验算差动挂轮的误差,一般差动挂轮应计算到小数点后有效数字第五位。差动挂轮误差应按下式计算。
式中:δ——差动挂轮误差;
m——齿轮模数;
N——滚刀头数;
B——齿轮齿宽;
K——齿轮精度系数;对7级齿轮,K为0.001;对8级齿轮,K为0.002;对9级齿轮,K为0.003;
C——滚齿机差动定数。
②加工有偏重的齿轮时,应在相应处安置适当的配重。
(3)齿坯的装夹。
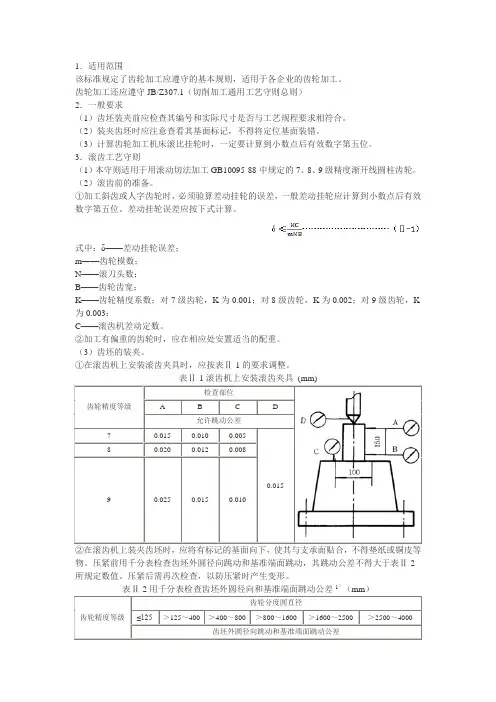
①在滚齿机上安装滚齿夹具时,应按表Ⅱ-1的要求调整。
表Ⅱ-1滚齿机上安装滚齿夹具 (mm)
齿轮精度等级 检查部位
A B C D
允许跳动公差
7 0.015 0.010 0.005
0.015 8 0.020 0.012 0.008
9 0.025 0.015 0.010
②在滚齿机上装夹齿坯时,应将有标记的基面向下,使其与支承面贴合,不得垫纸或铜皮等物。压紧前用千分表检查齿坯外圆径向跳动和基准端面跳动,其跳动公差不得大于表Ⅱ-2所规定数值。压紧后需再次检查,以防压紧时产生变形。
表Ⅱ-2用千分表检查齿坯外圆径向和基准端面跳动公差1)(mm)
齿轮精度等级 齿轮分度圆直径
≤125 >125~400 >400~800 >800~1600 >1600~2500 >2500~4000
齿坯外圆径向跳动和基准端面跳动公差 7 0.018 0.022 0.032 0.045 0.063 0.100 8
偏心内圆类轴承零件磨削加工用夹具的设计

曼 Q二 Z CN41—1148/TH 轴承2012年3期 Bearing 2012,No.3
偏心内圆类轴承零件磨削加工用夹具的设计
朱伟建 ,李兴林 ,阎昌春 ,何健 ,唐海成
(1.杭州人本电机轴承有限公司,杭州310022;2.杭州轴承试验研究中心有限公司,杭州310022)
摘要:设计了一套专门用于磨削加工偏心内圆类工件的可调夹具,以在内圆磨床上磨削三叉式等速万向节钟形 罩为例介绍了夹具的结构及工作原理。该夹具以端齿盘为精密分度装置,结合三爪自定心卡盘机构,可实现一 次装夹、多工位加工,适合磨削分度精度高的中小型工件的偏心内圆。 关键词:万向节;偏心内圆;磨削;三爪卡盘;精密分度 中图分类号:THI33.33;TG751 文献标志码:B 文章编号:1000—3762(2012)03-0025—03
Design of Fixture for Grinding Eccentric Circular Hole of Bearing Parts
ZHU Wei—jian ,LI Xing—lin ,YAN Chang—chun ,HE Jian ,TANG Hai—cheng。
(1.Hangzhou C&U Motor Beating Co.,Ltd.,Hangzhou 310022,China;2.Hangzhou Bearing Test&Research Center Co.,Ltd.,Hangzhou 310022,China)
Abstract:An adjustable fixture is designed for grinding the eccentric circular hole of work piece.Taking grinding the tripod CVJ bell—shaped cover as an example,the structure and working principle of fixture are introduced.The fixture uses a terminal gear drive unit for precision indexing,combining with serf—centering three—jaw chuck,single setup and multi—station machining are able to be realized,which is appropriate for g nding the high precision indexing ec- centric circular hole of small and medium parts. Key words:universal joint;eccentric circular hole;grinding;three—jaw chuck;precision indexing
齿轮零件的机械加工工艺过程及进行滚齿加工用的夹具设计方案
重庆大学网络教育学院
毕业设计
题目齿轮零件的机械加工工艺过程
及进行滚齿加工用的夹具设计
学生所在校外学习中心 重庆学习中心
批次 层次 专业092机械设计制造及自动化
学 号
学 生
指 导 教 师
起止日期 20180909-20181024
2018年10月
齿轮零件的机械加工工艺过程及进行滚齿加工用的夹具设计
摘要
齿轮作为机械设备中的传动、控速、换向、变向的必要构件和设备,其设计和加工制作工艺决定着整个机械行业的发展进度。
机床夹具是在金属切削过程中,用以准确的确定工件位置,并将其牢固的夹紧,以接受加工的工艺装备。为了保证工件的加工质量,提高加工效率,减轻工人的劳动强度,充分发挥和扩大机床的工艺性能。因此,本次我们针对齿轮零件的机械加工工艺和流程提出了该设计理念。
本文针对齿轮在切机床上的加工工艺要求和具体流程,从定基、装夹、加工到设备的选用,均有深入研究。其次,针对滚齿加工时使用的夹具和滚齿液压波形胀紧夹具设计采用的夹紧原理,通过不断实践深入分析,并对生产模型进行模拟。并配合CAD、Pro/Engineer等辅助设计软件来实现整个设计过程。
完成了齿轮机械加工工艺的全部过程分析和与其配套的机床夹具研究,包括定基、加工、设备的选用分析和原理分析等,本文设计的齿轮生产方式,基本可以满足工程需要,本文使用的设计方法,也可为同类夹具的设计提供参考。
关键词:齿轮;加工工艺;夹紧原理;夹具设计
目录
1 绪论4
1.1本课题研究的背景和意义4
1.2国内外相关研究情况5
1.3本课题研究的相关情况6
1.4本课题的研究方法6
2 齿轮零件的机械加工工艺7
2.1定位基准的选择7
2.1.1粗基准的选择原则7
2.1.2精基准的选额原则8
2.1.3辅助基准的应用10
2.2装夹方法10
2.2.1压板、螺丝、V 型架、垫块组合10
2.2.2 采用502胶水粘合11
2.2.3 磁性吸盘吸附12
弧齿锥齿轮节圆夹具(工程机械) (1)
堂堡兰!!堡型坠
输国鳓瓣虱窗缮窗籀国画爨晶
杜成英,件雪飞,任化斌,件世平,高文艳
(南阳石油机械厂机械研究所,河南南阳473006)
摘要:介绍了孤齿锥齿轮节圆夹具的结构、工作原理及设计要点。
关键词:弧齿锥齿轮;节圆夹具;结构;设计
中图分类号:TG75文献标识码:B文章编号:1002—2333(2003)04—0062-02
1引言我厂生产的大型钻修设备中,使用了大量的弧齿
锥齿轮。弧齿锥齿轮是传动系统的核心件,运转速度
高,传递扭矩大,对齿轮材料性能及加工质量都提出了
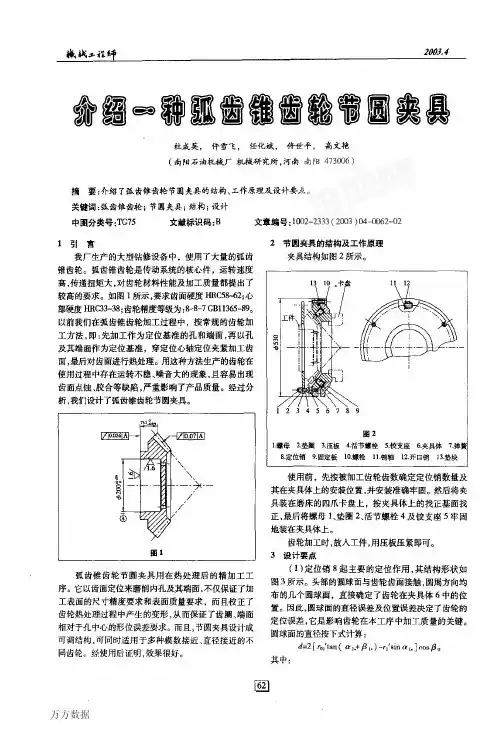
较高的要求。如图1所示,要求齿面硬度Ⅲtc58撕2:心
部硬度HRc33~38;齿轮精度等级为:8—8—7cBll365—89。以前我们在弧齿锥齿轮加工过程中,按常规的齿轮加
工方法,即:先加工作为定位基准的孔和端面,再以孔
及其端面作为定位基准,穿定位心轴定位夹紧加工齿
面,最后对齿面进行热处理。用这种方法生产的齿轮在
使用过程中存在运转不稳、噪音大的现象,且容易出现
齿面点蚀、胶合等缺陷,严重影响了产品质量。经过分
析,我们设计了弧齿锥齿轮节圆夹具。
弧齿锥齿轮节圆夹具用在热处理后的精加工工
序。它以齿面定位来磨削内孔及其端面.不仅保证了加
工表面的尺寸精度要求和表面质量要求,而且校正了
齿轮热处理过程中产生的变形,从而保证了齿圈、端面
相对于孔中心的形位误差要求。而且,节圆夹具设计成
可调结构,可同时适用于多种模数接近、直径接近的不
同齿轮。经使用后证明,效果很好。2节圆夹具的结构及工作原理
夹具结构如图2所示。
回使用前,先按被加工齿轮齿数确定定位销数量及
其在夹具体上的安装位置,并安装准确牢固。然后将夹
具装在磨床的四爪卡盘上,按夹具体上的找正基面找
正,最后将螺母1、垫圈2、活节螺栓4及铰支座5牢固
地装在夹具体上。
齿轮加工时,放人工件,用压板压紧即可。
3设计要点
(1)定位销8起主要的定位作用,其结构形状如
图3所示。头部的圆球面与齿轮齿面接触,圆周方向均
布的几个圆球面,直接确定了齿轮在夹具体6中的位
轴承齿轮的工艺规程与夹具设计
目 录
摘要 .................................................................................................................................................................
Abstract..........................................................................................................................................................
第一章 绪论 ...........................................................................................................................................
1 基本概念 .......................................................................................................
2 轴承座零件的介绍 .......................................................................................
3 齿轮的介绍 ...................................................................................................
第二章 轴承座的工艺及夹具设计 ......................................................................................................
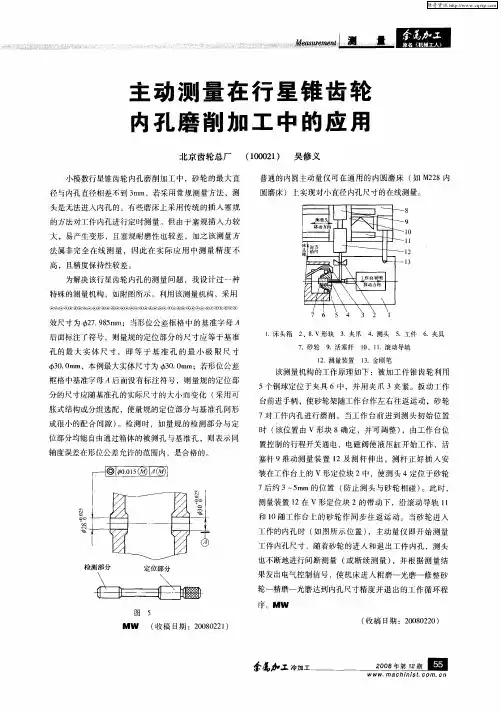
主动测量在行星锥齿轮内孔磨削加工中的应用
主动测量在行星锥齿轮 内孔磨削加工中的应用 北京齿轮总厂 (100021) 吴修义 小模数行星锥齿轮内孔磨削加工中,砂轮的最大直 径与内孑L直径相差不到3nlnl,若采用常规测量方法,测 头是无法进入内孑L的。有些磨床上采用传统的插入塞规 的方法对工件内孑L进行定时测量。但由于塞规插入力较 大,易产生变形,且塞规耐磨性也较差,加之该测量方 法属非完全在线测量,因此在实际应用中测量精度不 高,且精度保持性较差。 为解决该行星齿轮内孑L的测量问题,我设计过一种 特殊的测量机构,如附图所示。利用该测量机构,采用 “ 0知1; ; 0 0 ;1・ ; . 1“j l0 .j 0 1 0<; 效尺寸为+27.985mm;当形位公差框格中的基准字母A 后面标注了符号,则量规的定位部分的尺寸应等于基准 孑L的最大实体尺寸,即等于基准孑L的最小极限尺寸 63o.0mm,本例最大实体尺寸为63o.Omm;若形位公差 框格中基准字母A后面没有标注符号,则量规的定位部 分的尺寸应随基准孑L的实际尺寸的大小而变化(采用可 胀式结构或分组选配,使量规的定位部分与基准孑L间形 成很小的配合间隙)。检测时,如量规的检测部分与定 位部分均能自由通过箱体的被测孑L与基准孑L,则表示同 轴度误差在形位公差允许的范围内,是合格的。
图5 MW (收稿El期:20080221) 普通的内圆主动量仪可在通用的内圆磨床(如M228内 圆磨床)上实现对小直径内孑L尺寸的在线测量。 8 9 l0 11 12 13
I.床头箱2、8.V形块3.夹爪4.测头5.工件6.夹具 7.砂轮9.活塞杆10、II.滚动导轨 12.测量装置I3.金刚笔 该测量机构的工作原理如下:被加工件锥齿轮利用 5个钢球定位于夹具6中,并用夹爪3夹紧。扳动工作 台前进手柄,使砂轮架随工作台作左右往返运动,砂轮 7对工件内孑L进行磨削。当工作台前进到测头初始位置 时(该位置由V形块8确定,并可调整),由工作台位 置控制的行程开关通电,电磁阀使液压缸开始工作,活 塞杆9推动测量装置12及测杆伸出,测杆正好插入安 装在工作台上的V形定位块2中,使测头4定位于砂轮 7后约3—5mm的位置(防止测头与砂轮相碰)。此时, 测量装置12在V形定位块2的带动下,沿滚动导轨II 和10随工作台上的砂轮作同步往返运动。当砂轮进入 工作的内孑L时(如图所示位置),主动量仪即开始测量 工件内孔尺寸,随着砂轮的进入和退出工件内孑L,测头 也不断地进行间断测量(或断续测量),并根据测量结 果发出电气控制信号,使机床进入粗磨~光磨一修整砂 轮~精磨一光磨达到内孑L尺寸精度并退出的工作循环程 序。MW (收稿El期:20080220) 参磊 工冷加工 呈 堡箜!呈塑豳
KCSJ-04偏心轮外圆磨床用工夹具设计
本科毕业设计(论文)通过答辩
机械模具毕业设计(论文),优质质量,通过答辩,毕业无忧 KCSJ-04偏心轮外圆磨床用工夹具设计
摘要 本设计主要阐述了对给定零件为进行后续磨削加工而进行的工装设计,在全文中主要分析工艺过程和工装夹具的设计。工艺分析主要确定机床以及砂轮型号;工装夹具的设计着重对定位基准的选择进行分析、装夹方案的对比选择、夹具总图的绘制以及设计尺寸和公差的确定。使偏心轮在磨削加工中精度得到保证。
关键字 工艺 定位基准 工装夹紧 公差
本科毕业设计(论文)通过答辩
机械模具毕业设计(论文),优质质量,通过答辩,毕业无忧
KCSJ-04 eccentric cylindrical grinder clamp design
Abstract elaborated on the design of the main parts is given for subsequent
grinding of tooling design, the main analysis in the design process and fixture.
Process analysis of main machine and grinding wheel type; tooling and fixture design
focuses on the selection of locating datum analysis, clamping scheme comparison and
selection, drawing of fixture layout and design dimensions and tolerances of. The
eccentric wheel precision in grinding process is guaranteed.
Keywords :process positioning tooling clamping tolerance 本科毕业设计(论文)通过答辩
车床夹具的工作原理【详解】
简述夹具的工作原理,一起来看看吧:
夹具
机械制造过程中用来固定加工对象,使之占有正确的位置,以接受施工或检测的装置。又称卡具。从广义上说,在工艺过程中的任何工序,用来迅速、方便、安全地安装工件的装置,都可称为夹具。例如焊接夹具、检验夹具、装配夹具、机床夹具等。其中机床夹具最为常见,常简称为夹具 。在机床上加工工件时,为使工件的表面能达到图纸规定的尺寸、几何形状以及与其他表面的相互位置精度等技术要求 ,加工前必须将工件装好(定位)、夹牢(夹紧)。夹具通常由定位元件(确定工件在夹具中的正确位置)、夹紧装置 、对刀引导元件(确定刀具与工件的相对位置或导引刀具方向)、分度装置(使工件在一次安装中能完成数个工位的加工,有回转分度装置和直线移动分度装置两类)、连接元件以及夹具体(夹具底座)等组成
车床夹具
在车床上用来加工工件内、外回转面及端面的夹具称为车床夹具。车床夹具多数安装在主轴上;少数安装在床鞍或床身上。
扩展资料:
机床夹具是机械加工工艺系统的一个重要组成部分。为保证工件某工序的加工要求,必须使工件在机床上相对刀具的切削或成形运动处于准确的相对位置。当用夹具装夹加工一批工件时,是通过夹具来实现这一要求的。而要实现这一要求,又必须满足三个条件:①一批工件在夹具中占有正确的加工位置;②夹具装夹在机床上的准确位置;③刀具相对夹具的准确位置。这里涉及了三层关系:零件相对夹具,夹具相对于机床,零件相对于机床。工件的最终精度是由零件相对于机床获得的。所以“定位”也涉及到三层关系:工件在夹具上的定
位,夹具相对于机床的定位,而工件相对于机床的定位是间接通 过夹具来保证的。工件定位以后必须通过一定的装置产生夹紧力把工件固定,使工件保持在准确定位的位置上,否则,在加工过程中因受切削力,惯性力等力的作用而发生位置变化或引起振动,破坏了原来的准确定位,无法保证加工要求。这种产生夹紧力的装置便是夹紧装置。
壹 夹具
使用新型专利模板
精选
可编辑 本实用新型公开了一种汽车齿轮内孔打磨设备,包括红外定位器、电磁继电器、打磨棍、方向调节器、开关、电动机和控制箱,所述打磨棍与固定盘相连接,所述方向调节器的上端设置有显示器,所述开关的下端设置有底座,所述电动机通过皮带与固定盘相连接,所述控制箱的下端设置有底板。该汽车齿轮内孔打磨设备,结合现在使用的汽车齿轮内孔打磨设备进行创新设计,本汽车齿轮内孔打磨设备在夹具上进行了改造,在齿轮槽内设置有电池继电器,而没有采用过多的刚性夹具,大大减少了对齿轮的损伤,设置有红外定位器使得打磨时固定盘的中心线与夹具中心线能够完全的重合,大大减少了打磨的误差,还设置有尺寸调节器,使得设备的适用范围更广。 精选
可编辑
精选
可编辑 1.一种汽车齿轮内孔打磨设备,包括红外定位器(1)、电磁继电器(3)、打磨棍(6)、方向调节器(11)、开关(14)、电动机(15)和控制箱(19),其特征在于:所述红外定位器(1)与配线箱(20)之间为电连接,且其与反射锅(2)内部相连通,所述电磁继电器(3)与齿轮槽(5)相连接,且齿轮槽(5)的内部设置有夹子(4),所述打磨棍(6)与固定盘(7)相连接,且固定盘(7)上设置有尺寸调节器(21)、标线板(22)和连接孔(23),所述固定盘(7)的右端设置有轴承(8),且轴承(8)的右端设置有皮带(9),所述方向调节器(11)的上端设置有显示器(10),且其下端设置有控制面板(12),所述开关(14)的下端设置有底座(16),且底座(16)与滑槽(13)相连接,所述电动机(15)通过皮带(9)与固定盘(7)相连接,所述控制箱(19)的下端设置有底板(17),且其上设置有接线柱(18)。
2.根据权利要求1所述的一种汽车齿轮内孔打磨设备,其特征在于:所述夹子(4)在齿轮槽(5)的内部设置有四个,且其上下移动范围为0-1cm。
3.根据权利要求1所述的一种汽车齿轮内孔打磨设备,其特征在于:所述打磨棍(6)在尺寸调节器(21)上移动范围为其直径的五倍。
机械加工技术课程设计-离合器齿轮零件的工艺规程及夹具设计(含全套CAD图纸)
机械与电子工程学院
机械加工技术课程设计
设计说明书
题目:离合器齿轮零件的工艺规程及夹具设计
班级:08计辅(1)班
组长:
组员:
指导老师:
目 录
全套CAD图纸,联系695132052
1 前言 .......................................................................................................................................................... 1
2 零件的工艺分析及生产类型的确定 ....................................................................................................... 1
2.1 零件的作用.................................................................................................................................... 1
2.2 零件的工艺性分析 ........................................................................................................................ 1
2.3 零件的生产类型 ............................................................................................................................ 2