
调心滚子轴承内滚道磨削方法的比较
!量 = 2鱼 CN41—1148/TH 轴承2013年4期 Bearing 2013.No.4 调心滚子轴承内滚道磨削方法的比较 孔维涛 ,林怡 ,于法明 ,郭文爽 ,李建伟 (1.无锡市滚动轴承有限公司,江苏 无锡214142;2.新乡市天力机械制造有限公司,河南新乡453002) 摘要:在介绍调心滚子轴承内滚道常用磨削方法的基础上,对比分析了各加工方法的优、缺点,发现错位磨削法 在加工调心滚子轴承内滚道中具有一定的优势。 关键词:调心滚子轴承;内滚道;磨削 中图分类号:TH133.33 2;TG580.1 文献标志码:B 文章编号:1000—3762(2013)04—0023—02 1 常用磨削方法 典型的调心滚子轴承内圈有2个滚道,对双 滚道进行磨削的方法有很多种。 1.1滚轮修整磨削法 如图1所示,先用滚轮将砂轮修整成所需要 的形状,然后用修整好的砂轮对滚道进行一次切 入磨削成形。 工件砂轮滚轮 | / 0 f0j|l 刊 图1滚轮修整磨削原理 1.2单点修整成形磨削法 如图2所示,其原理与滚轮修整磨削法相同, 区别在于砂轮修整方法。用金刚笔修整砂轮一 侧,修整完成后金刚笔跳出,移动距离 ,继续修整 砂轮另一侧,然后用修整好的砂轮磨削工件。 收稿日期:2012—11—03;修回日期:2012—12—30 一耘M 图2单点修整成形磨削原理 1.3正反磨削法 如图3所示,工件旋转一定角度(不同型号工 件旋转角度不同),将修整好的砂轮(采用金钢笔 修整出所需要的圆弧形状)磨削滚道A;磨削完成 后工件翻转,采用同样的方法磨削滚道曰。 图3正反磨削原理 1.4错位磨削法 错位磨削法是一种新的磨削方法,采用工件
图3改进后的支承与工件定位示意图 外观质量进行对比,见表1。由表1可以看出,改 进后平面度合格率大幅提升,端面磨伤已彻底消 除,提高了产品质量,达到了工艺要求。 表1 改进前、后的效果对比 (编辑:李超强)
・24・ 《轴承))2013.№.4 错位跳动磨削,实现了2片砂轮分别磨削2个滚 道,最大限度地减少了因磨削力、磨削热对工件加 工精度、表面质量及磨削效率的影响。磨削原理 如图4所示。2片砂轮用一定厚度的垫片隔开,金 刚笔1次修整2片砂轮,砂轮1磨削滚道A(图 4a),磨削完成后,工件横向跳动,再用砂轮2磨削 滚道 (图4b)。 2磨削方法对比 调心滚子轴承内滚道常用磨削方法的对比见 表1。对比几种磨削方法可以明显发现,错位磨削 法是调心滚子轴承内滚道磨削的一种比较先进的 B工件砂轮l砂轮2垫l片金刚笔 。 (a)磨肖lJ朝 道A 妞龃嘲 (b)磨削滚道B 图4错位磨削原理 方法,其在装夹定位、砂轮修整及加工效率方面具 有诸多优势。 表1 调心滚子轴承内滚道常用磨削方法对比 (1)一次装夹工件,同时磨削双滚道 (2)与滚轮修整磨削法相比,减少了订购 大量滚轮的成本;适当降低修整速度,可提 单点修整成形磨削法 高砂轮面精度,从而提高工件表面质量 (3)适合大气孔砂轮(磨粒大)磨削尺寸 较小的套圈,散热快,但加工工件表面粗糙 度差 (1)同滚轮修整磨削一样,磨削面大,切削深度大,砂轮、工件 承受较大的径向分力,会产生较多的磨削热 (2)修整方式存在盲点,金刚笔修整砂轮运动到2片砂轮的中 间位置时,因为距离近,容易与砂轮产生干涉,因此,对金刚笔的 旋转角度0有比较严格的要求 (3)对砂轮厚度有较严格的要求,加工不同型号工件需要不同 的砂轮,所需砂轮的数量大 (4)砂轮修整复杂、耗时,磨削速度低,因此,加工效率不高
(编辑:李超强)
内圈双滚道磨削砂轮修整工装的改进
曼 ! 二 CN41—1148/TH 轴承2011年6期 Bearing 2011,No.6
内圈双滚道磨削砂轮修整工装的改进
谢维兵,李广,徐卫责,王凯,徐卓然
(浙江天马轴承股份有限公司 技术中心,杭州 310015)
摘要:分析目前双列内圈磨削砂轮修整装置的不足,设计了相应的内圈双滚道系列的凸度修整装置,并在实际 生产中论证了这种装置的可行性。 关键词:圆柱滚子轴承;双滚道;凸度;砂轮;修整 中图分类号:TH133.33 2 文献标志码:B 文章编号i1000—3762(2011)06—0010—02
Improvement on Abrasive Wheel Dresser for Grinding Crowned Double
Raceway of Inner Rings
XIE Wei—bing,LI Guang,XU Wei—ze,WANG Kai,XU Zhuo—ran (Technique Center,Zhejiang Tianma Bearing Co.,Ltd.,Hangzhou 310015,China)
Abstract:The deficiencies of abrasive wheel dressing device for double—row inner ring of roller bearing are analyzed, the relevant convexity dressing device is designed and the feasibility of the device is verified in the actual production. Key words:cylindrical roller bearing;double raceway;convexity;grinding wheel;dressing
滚道凸度对圆柱滚子轴承的寿命至关重要, 合适的凸度形状和凸度量将显著提高轴承寿命。
回转支承轴承滚道磨削工艺流程

回转支承轴承滚道磨削工艺流程
下载温馨提示:该文档是我店铺精心编制而成,希望大家下载以后,能够帮助大家解决实际的问题。文档下载后可定制随意修改,请根据实际需要进行相应的调整和使用,谢谢!
并且,本店铺为大家提供各种各样类型的实用资料,如教育随笔、日记赏析、句子摘抄、古诗大全、经典美文、话题作文、工作总结、词语解析、文案摘录、其他资料等等,如想了解不同资料格式和写法,敬请关注!
Download tips: This document is carefully compiled by theeditor. I
hope that after you download them,they can help yousolve practical
problems. The document can be customized andmodified after
downloading,please adjust and use it according toactual needs, thank
you!
In addition, our shop provides you with various types ofpractical
materials,such as educational essays, diaryappreciation,sentence
excerpts,ancient poems,classic articles,topic composition,work
summary,word parsing,copy excerpts,other materials and so on,want to
know different data formats andwriting methods,please pay attention!
回转支承轴承滚道磨削工艺流程。
一、前期准备。 1. 检查轴承的外观质量,确保无裂纹、变形等缺陷。
CA型调心滚子轴承内圈小挡边宽度测量方法的改进

!兰 QQ二 2 CN41—1148/TH 轴承2012年5期 Bearing 2012,No.5
CA型调心滚子轴承内圈小挡边宽度测量方法的改进
赵慧敏 ,王国平 ,王东利 ,黄俊锋
(洛阳LYC轴承有限公司a.东升公司;b.大型轴承厂,河南 洛阳471039)
摘要:CA型调心滚子轴承内圈小挡边磨加工工序中,会批量性出现小挡边斜面磨加工余量偏大或偏小的问题, 经分析可知,车加工工艺中采用对小挡边h的控制与测量来间接保证小挡边宽度日,并针对D ,D 和Ot对h的 累积误差较大,不能保证测量精度的问题,设计了一种专用的测量标准件,可精确测量小挡边宽度日。 关键词:调心滚子轴承;小挡边;余量;测量方法 中图分类号:TH133.33;TG806 文献标志码:B 文章编号:1000—3762(2012)05—0054—02
符号说明
0——滚道曲率r;中心至内圈端面的距离
O,i——滚道与接触线交点至端面的距离 6——内圈内外径宽度
曰——内圈宽度 d;——滚道直径 D ——滚道素线与小挡边素线交点处直径
——小挡边外径
——标准件窄端面外径 D ——标准件宽端面外径 ^——小挡边素线与外径交点到端面的距离
日-_~小挡边宽度
——滚道曲率 中心至内圈中心的距离
r;——滚道曲率
——小挡边角度
1存在的问题
CA型是调心滚子轴承常见的一种基本结构,
内圈有2个对称小挡边,运行中隔圈引导实体保 持架。在内圈小挡边磨工工序,通常采用数控磨
床定程磨削法加工,经常发生批量性小挡边斜面 磨加工余量偏大或偏小。余量偏大时,直接影响 挡边的生产效率,加工滚道时会出现砂轮碰撞挡
边的现象;余量偏小时,挡边尺寸可以达到工艺要 求,但挡边表面局部有黑皮,由于外观不合格而成
为废品。
2 原因分析
取5个型号轴承的内圈车工件各50件,采用
收稿日期:2011—12—26 车工样板进行测量,结果见表1。由表1可以看 出,挡边车加工交检合格率可达94%,达到抽样的 交检合格率标准(90%)要求,从理论上说明车挡
带法兰盘的轴承套圈的加工方法

第1期 李宝玉,等:带法兰盘的轴承套圈的加工方法 .23.
30。斜坡(C630)--- ̄车两端面内外角(C630)一钻孔 7.3(Z5932)--- ̄钻孔 4.2、攻丝M5(Z5932)-- ̄除孑L
锐角 铣边(X8126)-- ̄除净毛刺 热处理。
4 加工法兰盘时出现的问题
(1)由于分厂X8126铣床设备老化,设备精 度低,满足不了成品的精度需求。
(2)钻孔、攻丝、铣边需多次装夹,定位
基准难控制。
(3)仅加工法兰盘就得分成四道工序,生
产效率低。
(4)手动进给,铣削速度不稳,导致铣边
的表面质量差。
(5)废品率高,附加成本高。 上述任何一种问题的出现,都会在一定程度
上影响产品的加工质量和生产效益。
针对这些问题及产品的结构特点,改变了常
规的加工工艺流程,采用先进的数控加工设备,
并制定了可行的铣削法兰盘的加工方法。
改进后的加工工艺流程
细车A面、外滚道、车外锐角、倒内斜坡
(CK7815C) 细车B面、B面外圆、法兰盘外 圆、B面挡边、去挡边锐角、倒外角、倒内斜坡
(CK7815C)_+细车A面外圆、A面挡边、去挡 边锐角、倒外角、倒内斜坡(CK7815C) 钻法
兰盘孔 _3、钻螺纹孑L 4.2、铣法兰盘(加工中
心)一攻丝M5(钳工) 去除全部毛刺_+热处
弹
6 法兰盘的钻铣削步骤和程序
机床刀具轨迹运行图见图2。
6.1钻法兰盘孔 .3
T2M6 (调用2号刀, 7.3的钻头)
M03S530 (设定主轴转速,530dmin)
M08 f开放冷凝水)
G40G49G80G15G56X0.Y0.
(设定工件坐标系,即0点)
G43H2Z60. (刀具长度补偿)
G81G98R2.Z一10.KOF25 (钻孔循环切削) G16 f调用极坐标)
X54.8Y一4.5 f钻孔A1)
Y106. f钻;fLA2)
Y235.5( ̄LA3) G80Gl5G0G9OZ20o. M09
调心滚子轴承外圈滚道形状位置的测量方法
第31卷第2期 2 0 1 0年6月 哈 尔 滨 轴 承 J0URNAL OF HARBIN BEARING V0l-31 No.2 Jun.2 0 1 0
调心滚子轴承外国滚道形状位置的测量方法
李维波 ,王丽丽 ,刘广义
(1.哈尔滨轴承集团公司小型圆锥轴承分厂,黑龙江哈尔滨150036;2.哈尔滨轴承集团公司技术中心制造分厂,黑龙江
哈尔滨150056;3.哈尔滨轴承集团公司铁路轴承制造分公司,黑龙江哈尔滨150036)
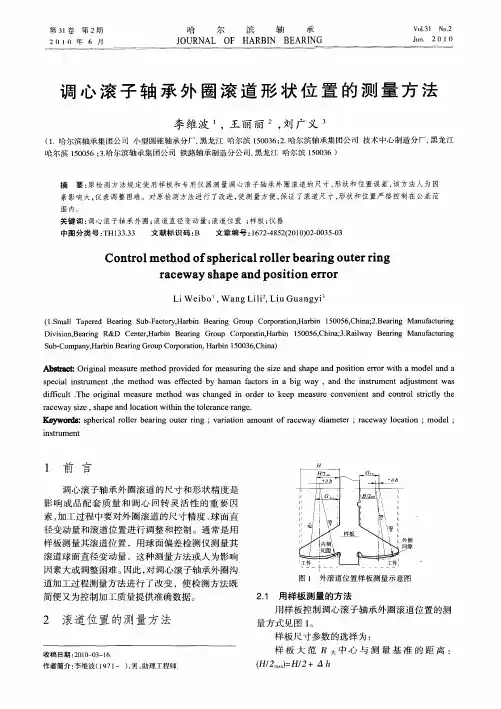
摘要:原检测方法规定使用样板和专用仪器测量调心滚子轴承外圈滚道的尺寸、形状和位置误差,该方法人为因 素影响大,仪表调整困难。对原检测方法进行了改进,使测量方便,保证了滚道尺寸、形状和位置严格控制在公差范
围内。 关键词:调心滚子轴承外圈;滚道直径变动量;滚道位置;样板;仪器 中图分类号:TH133.33 文献标识码:B 文章编号:1672—4852(2010)02—0035—03
Control method of spherical roller bearing outer ring
raceway shape and position error
Li Weibo ,Wang Lili ,Liu Guangyi
(1.Small Tapered Bearing Sub—Factory,Harbin Bearing Group Corporation,Harbin 150056,China;2.Bearing Manufacturing Division,Bearing R&D Center,Harbin Bearing Group Corporatin,Harbin 1 50056,China;3.Railway Bearing Manufacturing Sub—Company,Harbin Bearing Group Corporation,Harbin 1 50036,China)
双端面磨削原理
双端面磨削原理
——洛阳市聚粹轴承机床有限公司
1磨削原理:
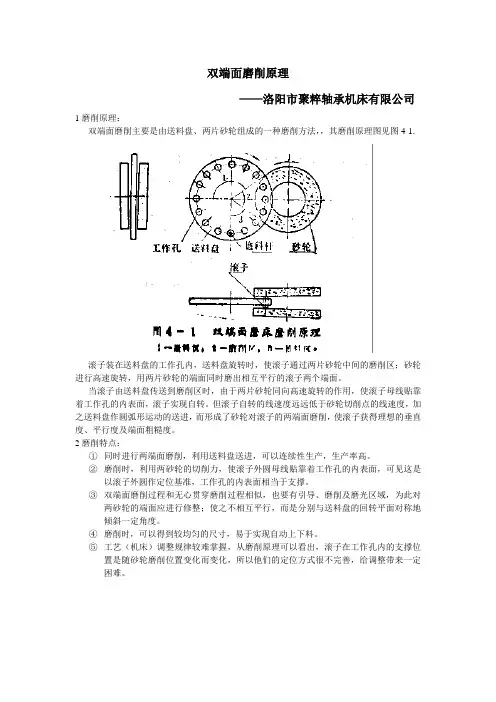
双端面磨削主要是由送料盘、两片砂轮组成的一种磨削方法,,其磨削原理图见图4-1.
滚子装在送料盘的工作孔内,送料盘旋转时,使滚子通过两片砂轮中间的磨削区;砂轮进行高速旋转,用两片砂轮的端面同时磨出相互平行的滚子两个端面。
当滚子由送料盘传送到磨削区时,由于两片砂轮同向高速旋转的作用,使滚子母线贴靠着工作孔的内表面,滚子实现自转。但滚子自转的线速度远远低于砂轮切削点的线速度,加之送料盘作圆弧形运动的送进,而形成了砂轮对滚子的两端面磨削,使滚子获得理想的垂直度、平行度及端面粗糙度。
2磨削特点:
① 同时进行两端面磨削,利用送料盘送进,可以连续性生产,生产率高。
② 磨削时,利用两砂轮的切削力,使滚子外圆母线贴靠着工作孔的内表面,可见这是以滚子外圆作定位基准,工作孔的内表面相当于支撑。
③ 双端面磨削过程和无心贯穿磨削过程相似,也要有引导、磨削及磨光区域,为此对两砂轮的端面应进行修整;使之不相互平行,而是分别与送料盘的回转平面对称地倾斜一定角度。
④ 磨削时,可以得到较均匀的尺寸,易于实现自动上下料。
⑤ 工艺(机床)调整规律较难掌握,从磨削原理可以看出,滚子在工作孔内的支撑位置是随砂轮磨削位置变化而变化,所以他们的定位方式很不完善,给调整带来一定困难。
滚子基础知识
滚动体在工作中其表面接触应力很大,因此滚动体的质量优劣对轴承的寿命和使用性能有着重要的影响。实际应用表明滚动体是轴承中最薄弱的零件。
1 滚子制造
1)滚子分类和等级
滚子按形状不同可分为圆柱滚子、圆锥滚子、球面滚子和滚针。
按现行国家标准GB/T4661—2002《滚动轴承圆柱滚子》和机械行业标准JB/T10235—2001《滚动轴承圆锥滚子技术条件》的规定,圆柱滚子和圆锥滚子分为0、I、Ⅱ、Ⅲ四个等级,其产品精度依次由高到低。各个级别的滚子所对应的轴承公差等级为:
0级滚子:用于成品轴承为2级公差的轴承。
I级滚子:用于成品轴承为4级公差的轴承。
Ⅱ级滚子:用于成品轴承为6、5级公差的轴承。
Ⅲ级滚子:用于成品轴承为0级公差的轴承。
0、I、Ⅱ级滚子还用于有振动值要求的低噪声电机轴承中。
GB/T309--2000《滚动轴承 滚针》将滚针分为2、3和5三个等级,其产品精度依次由高到低。
2)滚子制造一般过程和常用设备
虽然滚子的形状多种多样,但其加工过程大同小异,一般加工过程为:
材料改制斗成形(冷镦、车削、锻造)-软磨外径或端面-热处理淬、回火-磨端面-磨球基面(产品有要求时)-粗磨外径-细磨外径-终磨外径-磨凸度(产品有要求时)-超精外径(Ⅱ级以上精度的滚子)。
滚子常用机械加工设备有:材料改制设备、成型设备、端面磨削设备、外径磨削设备,其中材料改制设备是辅助生产设备。
目前行业常用成型设备有:
冷镦成型设备:用于加工直径25mm以下的滚子。有单工位单击卧式冷镦机、单工位单击立式冷镦机、单工位双击卧式冷镦机和多工位卧式冷镦机。
车削成型设备和锻造成型设备:加工直径大于25mm的滚子。
滚针成型有车削成型、轧制成型和剪切成型。
常用端面磨削设备有:单头平面磨削设备、双端面磨削设备、滚子基面磨削设备及滚子球基面磨削设备。
小球面滚子端面加工方法的改进
嘲 用R盘 l 1 ■瓦房店轴承集团公司技术中心/王江山
滚子是轴承的重要的零件之 一,是基础件的基础,滚子质量的 优劣是决定轴承寿命的关键因素, 降低滚子表面粗糙度值有助于轴承 疲劳寿命的提高,随着轴承市场的 逐渐扩大,滚子新产品的品种增 加,结构越来越来复杂,有的滚子 长度小于或等于直径的滚子工装设 计就比较困难。所以我们不能按照 以往的方法循规蹈矩去设计,要科 学地、结合实际情况去设计滚子工 艺、工装。 改进前滚子端面加工照 方法 小球面滚子RS一223 10CC/ VX581等系列产品三种小球面轴承 滚子,是一种短而粗的系列产品, 是为S KF合资企业配套轴承用滚 子,主要参数应达 ̄IJS KF滚子样品 啦 2 孵年毫ll锯 水平,对滚子质量要求特别严格, 加工十分困难,而最难的就是双端 面的加工。众所周知,球面轴承滚 子两端面的磨削加工,大多数都是 用双端面磨床同时磨削两端面,它 具有效率高、加工精度高、自动化 程度高和工人的劳动强度低等优 点,但有时却出现滚子大、小头端 面的磨削量不均的缺陷,双端面磨 床加工滚子端面,是由送料盘强迫 滚子通过两片高速转动的砂轮磨削 区进行的,滚子在磨削加工中,由 于端面内、外各点离砂轮中心的距 离是不同的,而产生大小不同的磨 削力形成自转力矩。另外送料盘以 送料箱轴为中心作旋转,迫使滚子 沿着它旋转圆弧曲线通过磨削区, 在这两种运动的合成下,迫使滚子 外径紧贴着小套(镶套圆盘)内孔 作一个平面复合运动,所以滚子经 I
C瑗代零部件 维普资讯 磨削加工后,必须达到如下技术 要求,端面粗糙度 =0.3 m,基 准端面圆跳动8 m,长度公差± 0.Olmm,平面度5 m。要使滚子 端面达到几何精度,不仅要把机床 调整到合理位置外,还必须要有高 精度加工工装——滚子送料盘,以 往传统球面滚子与双端面盘套的间 隙为0.4~0.5 mm,其中也有长期 使用后磨损所致间隙大,由于球面 滚子外径磨削后为弧形,滚子在盘 套中呈圆周方向线接触,定位不稳 定.不可靠,这种定位差如图1N 示,滚子外径为球面形状,势必影 响滚子端面加工精度,所以说这种 设计方法相当不合理。 图1改进前滚子外径球面形状 改进调心滚子端面加工 方法 下面以RS一223 IOCC/VX58 1 小球面滚子为例,简单介绍一下改 进硬磨双端面磨削方法,此次将常 规设计球面滚子模具内孔形状为腰 鼓型,改进设计后将模具内孔改成 圆锥体形状模具,这种设计方法可 以简化计算,给模具加工提供了方 便,提高了检测准确度,同时可压 缩滚子留量,提高了冲压滚子毛坯 质量,为下工序磨削奠定了可靠的 质量基础。同时有针对性改进端面 加工工艺方法,即将原来滚子外径 贯穿软磨成弧形状改为中间部分贯 R l &Applic,.ttivtl研发s应用 穿软磨成圆柱形状,以最大限度使 滚子在盘套中呈圆柱面定位如图2 所示。本次改进设计后盘套与滚子 的间隙减少至0.25~0.3mm,最大 限度保证滚子的稳定性、可靠性, 根据以前多次试验结果,确定本次 端面工序工艺参数为:盘套间隙 0.2~0.25 mm,砂轮水平角度差值 0.28~0,3 mm,砂轮垂直角度差值 0.28~0.32 mm,粗磨双端面时, 采取两遍磨削,砂轮的旋转方向和 送料盘旋转方向相反,细磨端面 时,采取一遍磨削,属于增加一 遍磨削,为避免或减少端面凸度 量,将砂轮旋转方向和送料盘旋转 方向一致,以减小扭矩,经试验 加工出滚子端面圆跳动值达到了 标准要求(8 m),端面粗糙度 =0.4 m,又经过光饰加工后粗 糙度达到 =0.2 m,为了保证长 度尺寸偏差±0.01mm,磨削最后 一遍时,机床由两名操作者增加到 3名操作者,加强检查力度,最终 达到±0.01 m m,只有端面平面度 不能达到5 m的要求。 广\ | / In ≈/ In , 1 ,.5±0.Ol l5± 0.0l 图2改进后滚子外径为圆柱形状 调心滚子端面加工中的 问题 批量加工时仍然存在一定困 难,其难点是: (1)加工滚子端面的双端面 磨头进给量不准、误差太大,不能 保证长度尺寸公差和变动量。 琨代零部件 (2)滚子在M775B1双端面 磨削加工时,端面凸度达到7~ 8 1TI,如果滚子端面凸度大,直 接影响长度变动量的测量,这是因 为滚子端面有凸度,而且也不可能 完全一样,当改变测量基面测量点 位置时,测量滚子长度尺寸也必然 发生变化,该滚子端面无穴、且为 对称形,由于端面产生凸度达7~ 8 m,那么在外径磨削时,滚子 端面定位属于点接触的不稳定状 态,在磨削切削外力作用下,产生 振动和较大的纵向力,必然导致无 心磨削滚子外径时,对滚子端面圆 跳动值更加破坏。从以上具体情况 分析可知,必须首先解决滚子端面 凸度势在必行,而影响滚子端面凸 度的主要因素一般有滚子与盘套之 间的间隙量,砂轮水平角度差值、 砂轮垂直角度差值,有些问题还有 待于进一步在实践中解决。 结语 通过上述滚子端面磨削试验, 由滚子外径弧形定位改为圆柱体形 状定位,采取这种加工方法,对滚 子定位磨削稳定性好,既有保证性 又有可靠性,为提高滚子端面精度 创造了极其有利条件,打破了常规 磨削双端面方法,虽然方法看起来 比较简单,也有一定适用范围,但 毕竟是一种创新精神,也无疑是一 项技术上创新,发展了滚子端面加 工技术,提高了滚子端面加工质 量,实在是令人可喜,构思新颖, 使调心滚子的工艺和加工更趋于合 理,对提高经济效益都有值得推广 的现实意义。 MC文章查询编号:Wl128
调心滚子轴承实体保持架镗孔工艺的改进
竖 ! = ! CN4l—l148/11{ 轴承2007年5期 Bearing 2007,No.5
调心滚子轴承实体保持架镗孔工艺的改进
冯光波,马学芳 (西北轴承股份有限公司,银川750021) 摘要:分析了24000CA系列调心滚子轴承实体保持架削扁位置的特殊性,通过计算找出了其最佳削扁位置,达 到了保持架对滚动体包容量最大的要求,避免了出现掉滚子的现象。 关键词:调心滚子轴承:实体保持架;兜孔;镗削;工艺 中图分类号:TH133.33;TG53 文献标志码:B 文章编号:1000-3762(2007)05—0012—02
1存在的问题 24000CA系列调心滚子轴承为特宽特轻系 列,保持架材料为黄铜。为了装配需要,要在保持 架外径表面上削去部分尺寸,如图I所示,削扁后 的保持架使装配更加容易。但在实际加:r=过程 中,由于受各种因素的影响,当某一孔的位置正好 处于削扁部分的中间位置时,保持架对滚动体的 包容量最小,致使有时会出现掉滚子的现象。 收稿日期:2006—12-28;修回日期:2007-01—25 作者简介:冯光波(1967一),男,宁夏银川人,保持架分厂 工程师,主要从事冲压工艺及模具设计。 E—mall:zhy207-2000@sohu.tom。 K—K旋转 图1原结构保持架 2改进思路 由于24000系列保持架为双列整体保持架, 在保持架削扁后,会出现上下左右四个面影响到 保持架对滚动体的包容量。要想避免掉滚子,就
3液压进给系统的改进 为了解决该磨床存在的上述问题,根据以上 分析,决定对液压进给系统进行全面改造。 改造后的液压原理图如图2所示。最易引起 故障的4只液控阀被去除,磨架跳进与切人进给 由原油路顺序控制改为电磁阀分别控制。控制切 人进给的三位五通电磁阀与粗、细磨转换的二位 三通电磁阀配合,可以轻松实现机床磨削工件的 快跳、快速趋进、粗磨进给、细磨进给、延时无进给 磨削的所有功能。 改造后的液压控制系统,均采用独立功能液 压件,只要各个液压件正常工作,系统则正常工 作。因而即使发生故障也很容易判断和维修。液 压配件采用国标标准,容易采购,方便更换。 经生产使用证明,液压进给系统工作稳定可 靠,技术改造前的多发故障被彻底排除,几乎没有 再出现因液压方面而停机维修的故障。 电磁阀动作顺序表 卸 络钉 Y1 Y2 Y3 Y4 一 怏跳 + l1 忸进 + + 原进给油 口封堵 细进 + 十 + ,/ n 光磨 + + 。 退刀 + + 怏退 I D._LL Lj — I Y4日 Y2 IL I t. ̄2]Y3 tn围l2 -_j LL l I l l 『 I’ 一 ~ 叁 图2改进后的液压进给系统原理图 改造后的机床,加工产品质量得到提高,尺寸 精度稳定,散差大幅度缩小,经实测达到了机床大 修改造后的能力要求。 (编辑:赵金库)
提高滚动轴承套圈滚道和滚子精度的有序超精法
提高滚动轴承套圈滚道和滚子精度的
有序超精法
无锡机床股份有限公司 (江苏214061) 胡建清
本文分析滚动轴承套圈、特别是大、中型轴承
套圈或滚子超精加工后,轴承成品在使用中无法达
到较高精度要求、回转精度不高,且可能在高速运
转时产生较大噪声的原因,结合笔者长期以来的探
讨和经验,分析选择一种科学获取超精参数的方
法——有序超精法进行超精加工,以改善超精后的
轴承套圈滚道,特别是大型轴承套圈滚道、滚子精
度,从而满足高精度轴承的精度和低噪声要求。
这里所说的轴承套圈滚道是广义的,而滚子则
主要是指调心轴承用的滚子(直径较大的腰鼓形柱
体)。
1.产生超精参数选择不当原因
仅以圆柱滚子轴承的外圈进行滚道超精为例,
结合轴承外圈滚道超精示意图(见图1),分析重
要原因之一:模糊超精导致超精参数选择不当。
套圈
图1轴承外圈滚道超精示意
图1中, 为轴承外圈滚道宽度,C为轴承外圈
宽度,D为轴承外圈外径,d为轴承滚道内径,B为
油石的宽度, 油石的厚度(指油石与滚道超精
面中点的切线方向上)。
模糊超精的实际超精参数极有可能因不当,从
而导致轴承的滚道、滚子沿轴线剖面内的轮廓度在
各圆周角度上不一致。例如在沿轴线与一个直径组
成的剖面内滚道的直线度为0.O03mm,但将轴承套 圈旋转一个角度后检测沿轴线与另一个直径组成
的剖面内滚道的直线度则变为0.O02mm;并且轮廓
形状也不同,前者可能为中凸偏左如图2a所示,最
高点在距基准端面为a的位置,但后者可能变为中
凸偏右如图2b所示,最高点在距基准端面为b的位
置。以及滚道、
滚子的圆度值在
轴向各不同圆截
面上不一致。例
如在距滚道基准
面轴向距离为a
处测得的圆度为 蔼黼蔼
(a) (b) 图2
0.001 5mm,{旦在(注:为清晰表述,图中画出轮廓有夸张)
距滚道基准面轴向距离为6处的圆度可能就为0.C02 5 mm
了,并且圆度的形状也可能存在差异,从而该轴承