
工艺纪律检查记录表
检查时间:站 别:序号检查内容检查记录责任部门/责任人备注(整改日期)1工艺文件、生产图纸是否正确、完整,能有效指导生产 2工艺文件是否按有关技术通知及时进行了更改、内容正确、手续齐全,符合规定要求,版本是否受控。 3工艺文件是否确定重要工序、特殊工序,其参数是否按要求进行了监控,是否进行了质量记录。4工艺文件中质量要求、工艺参数、设备、工装等是否齐全。5是否按工艺文件要求进行操作,查工艺文件执行情况。6操作人员进行岗位培训,满足上岗要求,满足工艺文件要求。7特殊关键工序人员提供相关资格证明,持证上岗。8操作人员熟悉工艺文件内容,严格按照图纸执行。9操作人员按规定进行自检、互检工作,记录规范、正确并存档。10设备应满足工艺文件规定,保证精度和良好的性能,确保正常运行、安全、可靠,并有日常维护、保养、检查记录,生产人员熟悉设备安全操作规程。11工装满足工艺文件规定要求,保证精度和良好的状态。12生产用的计量测量器具测量能力适宜,状态良好,按规定使用、送检。13对工艺上有特殊要求的作用环境,应满足工艺文件要求,并做好监控记录。14是否建立原材料、外购件检验标准,是否按要求进行了检验并记录。15生产现场原材料、外购件、在产品存放、防护标示管理符合规定要求。16产品采用的代用材料是否符合审批手续。17新工艺、新技术、新材料和新装备必须经过验证合格后纳入工艺文件方可正式使用。18操作人员发现不合格品、不稳定状态及时汇报。19生产现场做好定置管理,产品区域及状态标示符合规定,生产现场整洁有序。 工艺纪律检查记录表
检查人员:
发泡工艺检查表
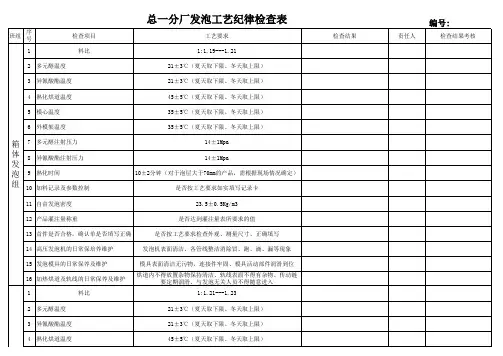
总一分厂发泡工艺纪律检查表编号:班组1料比1:1.19---1.212多元醇温度21±3℃(夏天取下限、冬天取上限)3异氰酸酯温度21±3℃(夏天取下限、冬天取上限)4熟化烘道温度45±5℃(夏天取下限、冬天取上限)5模心温度35±5℃(夏天取下限、冬天取上限)6外模架温度35±5℃(夏天取下限、冬天取上限)7多元醇注射压力14±1Mpa8异氰酸酯注射压力14±1Mpa9熟化时间10±2分钟(对于泡层大于70mm的产品,需根据现场情况确定)10加料记录及参数控制是否按工艺要求如实填写记录卡11自由发泡密度23.5±0.5Kg/m312产品灌注量称重是否达到灌注量表所要求的值13首件是否合格,确认单是否填写正确是否按工艺要求检查外观、测量尺寸、正确填写14高压发泡机的日常保培养维护发泡机表面清洁、各管线整洁消除冒、跑、滴、漏等现象15发泡模具的日常保养及维护模具表面清洁无污物,连接件牢固、模具活动部件润滑到位16加热烘道及轨线的日常保养及维护烘道内不得放置杂物保持清洁、轨线表面不得有杂物、传动链要定期润滑、与发泡无关人员不得随意进入1料比1:1.21---1.232多元醇温度21±3℃(夏天取下限、冬天取上限)3异氰酸酯温度21±3℃(夏天取下限、冬天取上限)4熟化烘道温度45±5℃(夏天取下限、冬天取上限)责任人检查结果考核箱体发泡组序号检查项目工艺要求检查结果5模心温度35±5℃(夏天取下限、冬天取上限)6外模架温度35±5℃(夏天取下限、冬天取上限)7多元醇注射压力12±1Mpa8异氰酸酯注射压力12±1Mpa9熟化时间10±2分钟(对于泡层大于70mm的产品,需根据现场情况确定)10自由发泡密度24±0.5Kg/m311产品灌注量称重是否达到灌注量表所要求的值12首件是否合格,确认单是否填写正确是否按工艺要求检查外观、测量尺寸、正确填写13高压发泡机的日常保培养维护发泡机表面清洁、各管线整洁消除冒、跑、滴、漏等现象14发泡模具的日常保养及维护模具表面清洁无污物,连接件牢固、模具活动部件润滑到位15加热烘道及轨线的日常保养及维护烘道内不得放置杂物保持清洁、轨线表面不得有杂物、传动链要定期润滑、与发泡无关人员不得随意进入备注1.每违犯一次,罚款50-100元; 2、由车间主任、班组长确认责任人并签字,对于找不到责任人的默认为车间主任、班组长;3、对于造成严重后果的,除罚款外作开除处理。时间:2016年5月18日 检查: 审核: 门体发泡组
工艺 巡检记录表

序号工序名称检查项目检查记录 检查结论确认人备注
1吸塑首件1.1 首件实物与记录的完整性;
1.2 首件与记录、图纸的一致性
2吸塑冲孔1.1 装配孔位置、尺寸
1.2 透气孔的位置、数量
3毛细管1.1 毛细管尺寸
1.2 流量测试记录与实际测量一致性
4冷藏蒸发器1.1 蒸发器首件实物与记录的完整性
1.2 蒸发器尺寸和拉力的抽检
5管路首件1.1 首件实物与记录的完整性;
1.2 首件与记录、图纸的一致性
6箱壳成型1.1 首件实物与记录的完整性;
1.2 首件与记录、图纸的一致性
1.3 箱壳与内胆的配合间隙
1.4 后板的尺寸要求及封样件的完整性
1.5 门板的尺寸与端件的配合间隙
7蒸发器粘贴1.1 粘贴位置,感温管的位置尺寸
1.2 铝箔是否成Ω型,铜管与铝板的贴
合状态
8预装箱内整理1.1 所有管路、线束是否按规定位置固
定,冷、热管是否有接触
1.2防露管是否粘贴到位,冷凝器、蒸
发器有无翘起,
1.3 漏水管、管卡是否固定
9冷凝器粘贴1.1 粘贴位置、间隙
1.2 铝箔的粘贴质量
10管路焊接1.1 管路接口是否清洁,套接间隙
1.2 焊缝的表面焊接质量
1.3 焊接时的安全防护
11检漏1.1 氮气检漏的氮气压力,检漏时间
1.2 仪器检漏的仪器的校准记录
1.3 检漏记录工艺巡检记录表
ZG-4-
12门体发泡1.1 工艺参数的记录与实际的一致性
1.2 记录的完整性
1.3 产品首件记录与实物的完整性
13箱体发泡1.1 工艺参数的记录与实际的一致性
1.2 记录的完整性
1.3 产品首件记录与实物的完整性
14预埋线制作1.1 首件记录与实物的一致性
1.2 线束与端子的拉力
1.3 发泡后各端线束的尺寸是否符合
15抽真空1.1 抽真空设备的完好率
1.2 冰箱的实际显示真空度
16加液1.1 加液称重记录的完整性
1.2 加液量的误差是否在规定值内
1.3 换液记录的完整性
1.4 通风、报警系统是否正常工作
17电性能检测1.1 校准记录与检验记录
工艺纪律检查管理办法
—1—
工艺纪律检查管理办法
1 目的
1.1 通过对各单位的工艺纪律检查,对工艺体系的管理水平和绩效进行比较,达到鼓励先进,鞭策落后,提高工厂工艺管理水平的目的;
1.2 通过工艺纪律检查管理,对工艺体系建设及现场作业运行情况进行监督,确保生产秩序正常进行,稳定产品质量。
2 适用范围
本制度适用于公司生产基地及相关职能部门。
3 术语与定义
3.1 工艺纪律检查要点:工艺控制管理体系、工艺文件管理体系、现场作业体系;
3.2 工艺评审:指在生产过程中有关人员必须遵守的工艺秩序,包括工艺标准、制度以及按规定程序正式发布的工艺规程、工艺路线、工艺流程、作业指导书、文明生产等工艺文件的全部规定;
3.3 关键工序:在产品制造过程中,承担关键质量特性,对产品质量起决定性作用的工序,对下道工序的加工、装配有重大影响的工序;
3.4 特殊工序(过程):指输出不能由后续的监视或测量加以验证的工序,汽车生产过程中指涂装、焊接、总装。
4 职责
4.1 生产准备部
4.1.1 负责公司级工艺纪律检查组织策划、实施、整改;
4.1.2 负责公司级年度、月度检查计划编制、审核及批准;
4.1.3 负责公司级工艺纪律检查的指导开展和监督管理,并对工艺执行情况进行评价;
4.1.4 负责厂部级年度、月度检查计划会签。
4.2 试制部
4.2.1 负责配合生产准备部进行公司级工艺纪律检查;
—2—
4.2.2 负责厂部级工艺纪律检查组织策划、实施、整改;
4.2.3 负责厂部级年度、月度检查计划编制、审核及批准;
4.2.4 负责厂部级工艺纪律检查的指导开展和监督管理,并对工艺管理开展情况进行评价考核;
4.2.5负责公司级年度、月度检查计划会签。
5 工作程序
5.1 工艺纪律管理原则
5.1.1 凡投入生产的材料、毛坯和外购件,必须符合设计和工艺的技术要求,工艺文件与设计图纸一致;
5.1.2 关键件的加工、装配、检验必须有正确、完整、统一、清晰的作业性工艺文件,工艺文件已验证并与实物一致;
机械加工工艺纪律检查考核

滚丝轮类别检 查 内 容检查结果
1、产品技术标准、产品图纸、工艺基础标准、产品
工艺文件及关键工序的工艺文件是否齐全完好
(1)上述必备的技术文件缺项、缺页、损页和模糊不
清未及时补充和更换,每一项
(2)工艺文件不按程序编制或更改手续不全,每一项
(3)任抽两种在线产品的工艺文件,不完整、不完
全,影响产品制造的,每一项
2、工艺文件是否正确、统一,有效
(1)工艺文件内容、图面不能保证与产品图样、技术
标准相统一,失去正确性,每一项
(2)工艺规程、检验规程、工艺守则、关键工序作业
指导书,是否为有效的版本,每一项
(3)产品的全套工艺文件之间不统一或更改遗漏。技
术文件没有装订成册,装订成册不整齐美观,每一项
(4)关键工序的工艺文件与在线产品之间不统一,即
不能指导生产又无修正措施,每一项
(5)任抽现场3种产品的流通工艺文件与图纸、技术
标准及相关文件没达到完整正确统一的,每一处
3、工艺文件是否符合有关规定
(1)没有完整的各种工艺明细表和汇总表,每一项
(2)明细表、汇总表的填写不正确,更改无手续,每
一项
(3)脱离工艺生产,不按规定办理审批手续,每一项
(4)抽三种以上工艺过程卡片,在生产过程中实际执
行不好的,每一项
(5)抽三名在线操作者,在生产过程卡片或作业指导
书或工艺守则,每一项机械加工工艺纪律检查考核记录
一
工
艺
文
件
第 1 页,共 10 页滚丝轮类别检 查 内 容检查结果
1、工艺装备与产品工艺是否统一
(1)现场的刀具、夹具、量具、辅具与工艺装备图及
工艺规程不符,每一项
(2)检查工装的结构和安装方式是否合理,关键的尺
寸精度、粗糙度不能满足制造工艺要求,每一项
(3)工艺装备与图纸不统一,使用了影响产品质量的
不合格的工艺装备,每一项
(4)使用了没有质量保证文件的外购量具,每一项
2、各类工艺装备是否完好
(1)现场使用的工艺装备有损坏、缺损和不符合工艺
技术要求的修改,每一项
(2)工艺装备使用完毕后,没有及时清理、复位、防
工艺纪律检查标准模板

共2 页 第 1 页
XXXXXX汽车有限公司
工艺纪律检查细则
版本号:C 修改码:0 xx-XX-XX/ZC-10
1 目的
规范和指导工艺纪律检查工作。
2 适用范围
适用于冲压车间、焊装车间、涂装车间、总装车间工艺纪律执行情况的检查。
3 相关文件
《工艺纪律检查管理办法》 XX-XX-XX/ZC-05
4 术语和定义
无
5 职责
5.1工艺技术部负责组织和执行工艺纪律检查。
5.2 各生产单位组织纠正不合格,持续改善。
6 管理内容
6.1总则
6.1.1生产车间必须严格按照工艺技术部制订的工艺流程、工艺规程及设备工程部制订的设备操作规程、安全规程进行生产和操作,任何部门和个人均无权擅自变更生产工艺。
6.1.2工艺技术文件的变动更改,必须由工艺技术部下达书面的《工艺更改通知单》或《技术通知单》。
6.1.3由于产品的工艺、标准、材料和生产设备发生重大变化时,或原有工艺已不能适应产品质量要求时,应由工艺技术部进行修订或补充,正式颁布后实行,否则必须按原工艺执行。
6.1.4新进公司的员工,必须经过岗前技术培训,基本掌握本工序的工艺、设备、安全等方面技术要求后,在有经验工人指导下上岗操作生产。
6.1.5对不按工艺流程、工艺规程、设备规程,而随意变更生产程序和操作方法者,一律按违犯工艺纪律处理,并追究负责人的责任。
6.2参加检查人员
冲压、焊装、涂装、总装各工艺科分别组织各车间的工艺纪律检查,必要时可要求生产车间、质量部人员共同参加。
6.3检查项目及内容
见附件《工艺纪律检查明细表》。
6.4检查依据
《工序作业指导书》。
6.5 检查频次
6.5.1 对车间的工艺纪律检查,采用抽样检查的方式。对特殊过程和关键工序,每次检查的抽查比例为10%-15%;一般过程每次检查的抽查比例为5%-10%;文件管理抽查比例 共2 页 第 2 页
工艺纪律检查规定
1.范围
本标准规定了产品生产过程中的工艺纪律主要内容、工艺纪律考核办法;
2.工艺管理的基本任务
工艺纪律是公司在产品生产过程中,为维护工艺的严肃性,保证工艺贯彻执行,确保产品的质量和安全文明生产而制定的某些有约束性的规定,工艺纪律是确保公司有秩序地进行生产活动的重要法规之一,是机械制造的基础工作,贯穿于企业生产的全过程,是实现产品设计、保证产品质量、发展生产、降低消耗、提高生产效率的重要手段;
工艺管理的基本任务是在一定生产条件下,应用现代管理科学理论,对各项工艺工作进行组织和控制,使之按一定的原则、程序和方法协调有效地进行;
3.目的
为了更好地发挥工艺工作的作用、增强企业应变能力;严肃工艺纪律,确保工艺纪律执行有效性;
4.工艺纪律的主要内容
.工艺文件的管理
4.1.1工艺文件是指作业指导书、工艺过程卡、工艺附图、设备操作规程等能够及时而有效地指导员工进行正确而规范化操作的正式文件;
4.1.2 技术部下发的工艺文件应达到“正确、完整、统一、清晰”,并能有效地指导生产;
4.1.2.1技术资料必须清晰明确,工艺流程合理,工艺规程切实可行,能保证产品加工质量和生产稳定进行;
4.1.2.2 技术资料应按本公司规定的完整性要求,保证满足生产的需要;
4.1.2.3 技术标准、设计图样和工艺文件相关的技术要求要统一;各种技术资料发放和存档要统一;各部门、车间使用的资料要统一;
4.1.3各车间班组成员负责工艺文件的完好性;班组成员要把工艺文件按要求及时、准确、完整地摆放到生产现场的指定位置;
4.1.4工艺人员在处理生产过程中发生的技术问题时,要坚持“三按”按图纸、工艺文件、技术标准进行操作;车间班组长和一线员工有责任对其发现的文件错误及时反馈给技术部进行确认和修改,以确保文件能够持续有效指导生产;
4.1.5 对技术资料存在异议,以及有技术革新、合理化建议应向技术部提出,技术部应及时给予答复并明确处理意见;对已批准、采纳的意见和建议,技术部应及时更改技术资料予以明确,以指导实际生产;必要时可通过生产试验进行验证;未经技术部批准且未纳入的技术文件,现场仍直接用于实际生产的将视为违反工艺纪律;
工艺纪律检查制度
工艺纪律治理与检查制度
HRA1011-01
一、目的
规定工艺纪律治理及检查考核的要求和方法,确保生产工艺及与之相关的流程在受控状态下执行。
二、范围
适用于公司生产进程中工艺纪律的治理、检查和考核。
3、概念
工艺——指劳动者利用生产工具对各类原材料、半成品进行增值加工或处置,最终使之成为制成品的方式与进程。
工艺文件——指作业指导书、工艺流程卡、工艺附图、参数对照表、样板、设备操作规程等能够及时而有效地指导员工进行正确而标准化操作的正式文件。
工艺纪律——指生产进程中,为保证工作正常进行而要求成员必需遵守的、条文的总和。这些规章和条文包括工艺流程卡、操作指导书等。
4、职责
工艺部职责:
4.1.1 成立健全工艺治理体系和各项工艺治理制度;
4.1.2 负责工艺文件的编制、完善和培训;
4.1.3 负责现场工艺计划和定置治理;
4.1.4 负责工艺纪律的检查、考核和评判工作。
质量部职责:
4.2.1负责对生产进程中常常发生的质量问题进行搜集、整理和分析,监督各班组执行工艺纪律;
4.2.2 参与工艺纪律的检查和考核、评判工作。
制造部职责:
4.3.1负责工艺纪律的具体执行、贯彻、落实工作;
4.3.1对检查出的不合格项制订整改方法,并实施整改。
工艺纪律检查组职责:
4.4.1 组织开展工艺纪律日常检查工作;
4.4.2 按期组织工艺纪律抽查,每半年进行一次全面的工艺纪律大检查,对抽查的结果作出评定和总结,按期向治理层汇报;
4.4.3 对一贯严格遵守工艺纪律的班组和人员提出表彰和奖励建议,对违背工艺纪律的班组和人员给予批评和教育。对因违背工艺纪律而造成质量、设备或人身事故的,依照情节轻重及损失大小,对责任人提出惩罚建议,并追究其领导责任;
4.4.4 公司设立工艺纪律检查组,负责组织日常工艺纪律检查考核工作。检查组由以下人员组成:
组长:工艺部主管
组员:现场主管、设备主管、物流主管、打算主管、质量主管、各班组长
幼 儿 园 晨 检 和 午 检 登 记 表完整
幼 儿 园 晨 检 和 午 检 登 记 表
(可以直接使用,可编辑 实用优秀文档,欢迎下载) 幼 儿 园 晨 检 和 午 检 登 记 表
班级:
日期 姓名 性别 年龄 昨日健康状况 晨检情况 午检情况 有无流行病学史 登记人
发热 咳嗽 咽痛 鼻塞或流涕 发热 咳嗽 咽痛 体温
工艺纪律检 查 记 录表
被检查班组: 年 月 日
检查
项目 检查要求 检查记录 检查结果 备注
工艺
文件 生产现场使用的技术图纸、工艺文件有效、齐全、完好
生产现场的记录表/随工单齐全且记录及时、完整
操作
人员 生产人员必须经过岗位培训及考核(检查培训记录)
持证上岗岗位人员要有相应上岗证
生产人员熟悉操作规程(尤其是特殊工序、关键工序的的操作规程)和安全注意事项
工
艺
执
行
检查上月《工艺问题整改措施表》中的措施实施情况
严格按图纸、按工艺、按标准生产
按要求实行自检、互检、专检生产并做好记录
贯彻执行节能降耗生产
不合格品标识要完整、准确、清晰并隔离放置;零件、在制品流转过程的标识明确,不得混淆,实行定置管理
零件、在制品、设备附件待用工装等码放整齐,实行定置管理
不合格品及时处理,无待检品积压影响定置
工装模具、计量器具、检测装置等应坚持周期检定,保持精度和良好的技术状态,满足生产需要。
设备、工装、工具、量具使用正确,维护合理,码放整齐
固体废弃物及时处理;保持生产现场整洁,通道畅通
保持零部件、工艺装备清洁。
被检查班组责任人签字: 检查人:员 工 入 职 登 记 表
工艺纪律检查制度 2
工艺纪律检查制度
1。目的:
明确工艺纪律检查的组织、检查的要求及考核办法,确保生产工艺在受控状态下执行
2.范围:
适用于对公司各车间和有关部门的工艺纪律检查及考核。
3。职责:
3。1质量保证部:负责工艺纪律检查工作的组织、实施及考核;
3。2各生产部门:负责工艺纪律的执行、贯彻落实及日常工艺监督,并参与工艺纪律检查,以及对检查出的不符合项进行整改。
4.工艺纪律检查小组构成及检查频次
检查组 组长 组员 检查频次 检查记录
生产部 生产部长 生产部副部长及其他临时人员 每天
《工艺纪律检查表》 质量保证部 质量保证部部长 生产部部长、生产部副部长、安全生产和设备管理部部长及其他临时人员 每周至少一次
5.工艺纪律要求
5。1.车间班组要严格按照制订的工艺流程、工艺规程及安全规程进行生产和操作,任何班组和个人均无权擅自变更生产工艺。
5.2。各产品工艺技术文件的变动更改,必须经公司技术部下达书面文件更改通知单,经技术部部长或铸造总工程师签字批准后方可生效。
5。3.由于产品的工艺、标准、材料和生产设备发生重大变化时,或原有工艺已不能适应产品质量要求时,应由技术部会同生产部门进行修订或补充,正式颁布后实行,否则必须按原工艺执行.擅自变动造成(重大)损失时,以违犯工艺纪律处理,追究当事人的责任。
5.4.新进车间的员工,必须经过岗前技术培训,基本掌握本工序的工艺、设备、安全等方面技术要求后,在有经验工人指导下上岗操作生产。
5.5。对不按工艺流程、工艺规程、设备规程,而随意变更生产程序和操作方法者,一律按违犯工艺纪律处理,并追究负责人的责任。
6.工艺纪律的执行
6。1。 公司工艺纪律日常检查由生产部门自行组织、进行检查,及时掌握工艺纪律执行情况。首次现场问题通知班组自动改进,不进行考核,第二次重复发生的同类问题按公司相应的规章制度进行考核。
6.2.公司工艺纪律定期检查由质量保证部组织,对发现违犯工艺纪律的人或事,填写到《工艺纪律检查表》中,并按公司相应制度进行处罚。
模板检查记录表
模板检查记录表
1 / 2
模板检查记录表
工程名称: 分部(项)名称:
1 模板能否拼缝严实
一
、 2 模板内有无木屑、泥土等杂物
外
观 3 模板安装支撑能否坚固、有否涂隔绝剂
检
4 砼灌输时模板有否松动、 跑模、 下沉现象
查
5 砼灌输时有否漏浆现象
项目 实 测
6 相邻两模板表面高低差
二
、 7 表面平坦度
尺 8 垂直度
长
寸
9 模内尺寸 宽
检 高
纵向
查 10 轴线位移
横向
11 预留孔或预埋件地点 模板检查记录表
2 / 2
三
、
图
示
或
其
他
施工项目技术负责人: 质检员: 检查日期: 年 月 日