
电镀工艺纯锡高温变色主因研究报告
Page 1/16
報告內容
1. 背景說明 2. 變色實驗結果總結 3. 變色表面物質分析 4. 變色可能原因分析 5. 純錫高溫變色真因 6. 高溫變色改善方法
Page 2/16
背景說明
為符合RoHS環保規範,各業界均需將現今含鉛製程 改採無鉛製程,對連接器端子電鍍來說純錫為目前最佳 也最經濟的替代方案。但由錫鉛改為純錫後,最明顯直 接的改變就是SMT溫度由225℃提升為240℃甚至260℃, 隨之而來的問題就是純錫在高溫時發生變色問題(黃色或 藍紫色)。雖然目前並未有因變色而導致產品功能性異常 的問題發生,但為確保產品品質、消除客戶疑慮,找出 變色真因及改善方法實為當前重要課題,業界對變色的 機制說法眾出紛紜, 本報告旨在找出變色主因並確認改 善方向。
Reflow
Page 3/16
變色實驗結果總結
綜合多次實驗結果
匯整純錫高溫變色有以下特性:
1. 在air atmosphere下, 變色隨著溫度高低(230~260℃)或高溫時間長短而有不
同程度的變化:由銀白顏色黃色藍紫色。Sn/Pb鍍層,純錫塊在高溫
時也有這種變色情形。
Temp.↑
2. 使用亮錫變色嚴重,而霧錫變色較輕微。
5. 鍍錫後再浸泡後保護劑或稀酸可改善變色,但三次reflow仍會變色(without
inert atmosphere)。
6. 變色表面可被稀硫酸(約20%)洗去。
7. 固定ASD, 錫厚度, 變色程度 。
硫酸浸洗 變色表面
Page 4/16
變色表面物質分析
對變色樣品進行不同深度的元素分析得知 鍍層元素含有C, O, Sn, 或Ni(當底材為不 鏽鋼時)。C來源為鍍層共沈積的有機添加 劑,O為氧化反應而來,Ni為底材擴散而 來,因此推測造成變色的可能原因為:
0
輕微變色 Sample 5 Reflow
C O Sn
200
400
600
800
1000
Sputtered depth/Å
以上分
變色可能原因分析
底層金屬擴散 表面氧化 高 溫 變 色
有機物析出
Page 8/16
變色可能原因分析-底層金屬擴散
or Time↑
3. 使用半亮鎳為底鍍層易變色,而不鍍鎳底或使用磷鎳則不易變色,且IR
reflow後亮錫外觀變暗(霧),霧錫外觀變亮(並非變黃或藍紫色)。
4. 氮 氣 下 ( 含 氧 量 < 500 ppm) 過 三 次 IR reflow 不 會 變 色 (without post-
treatment)。
1. 有機物析出 2. 表面氧化 3. 底層金屬擴散,形成Sn/Ni合金
Auger 分析 (Obtained from PBL-PTRD, substrate: stainless steel )
Atomic %
Auger depth profile
(Obtained from Rohm-Haas)
Sample 3 Reflow
Sn, O, C
100
90
80
70
60
C
50
O
40
Sn
30
20
10
0
0
200 400 600 800 1000 1200 1400 1600
Sputtered depth/Å
Surface: C, O, Sn
Depth:11Å : O, Sn, Ni
Page 5/16
Depth: 22Å : O, Sn, Ni
變色可能原因分析
底層金屬擴散 表面氧化 高 溫 變 色
有機物析出
Page 6/16
變色可能原因分析-有機物析出
推論機制: 變色錫層表面元素分析結果發現表層含碳量較高,為錫層高溫熔化時,有機物自金屬晶界中 釋放而浮出至表面,故碳元素多在鍍層表面。
有機物析出為主因的矛盾點: 1. 若變色物質為有機物,則應可溶於有機溶劑,但實際使用醇類、正溴丙烷及DMSO皆無 法洗去變色物質,僅可被稀硫酸洗去(稀硫酸不溶純錫)。 2. 不鍍鎳及磷鎳樣品或在氮氣下reflow皆不變色,若為有機物析出則不應如此(因為錫層仍 會熔化)。 3. 於200℃長時間烘烤外觀仍會變為藍紫色,但此時錫層未熔化,沒有有機物析出的問題。 4. 下圖為對不同變色程度樣品Auger分析的結果:不同變色程度, 碳含量分布並無太大變化, 顯示碳含量對變色影響不大。 (Obtained from Rohm-Haas)
2. 由於銅擴散速度較鎳快,故不鍍鎳應易生成較厚IMC致嚴重變色,此外鎳 錫合金生長不受鎳膜厚影響,故增加鎳膜厚理應不會影響變色,但實際結 果卻相反(不鍍鎳不變色,薄鎳≈20m"變色較輕微,厚鎳≈200m"變色嚴重)。
3. 合金生成理應不受外層環境影響,故在氮氣下或使用後保護劑仍該因有合 金生長而變色,但與實驗結果相反。
Atomic % Atomic %
嚴重變色 Sample 3 Reflow
100
90
80
70
60
C
50
O
40
Sn
30
C含量分布相近
20
10
0
0
200
400
600
800 1000 1200 1400 1600
Sputtered depth/Å
100 90 80 70 60 50 40 30 20 10 0
變色可能原因分析-表面氧化
反應機制:
反應機制: 不同金屬之交界面常因擴散而生成界面合金(Intermetallics, IMC),界面合金的 生長速度與溫度、金屬特性及晶粒大小有關。銅錫合金成長速度相當快,而鎳 與錫合金則較慢,IMC生長最終可至錫層耗盡。 底層金屬擴散為主因的矛盾點:
1. 在固定鎳及錫電鍍條件且使用相同IR profile時,生成鎳錫合金的速度及厚 度應不會有太大差異,故鍍薄錫應該因錫鎳合金較易顯露至表面而變色, 鍍厚錫則較不會變色,但實際結果卻相反(薄錫≈50minch輕微變色,厚錫 ≈500minch變色嚴重)。
4. 若僅為合金則為何可被稀硫酸洗去,卻無法為濃硝酸蝕去。
※若底材為不鏽鋼則已被證實底層鎳擴散有很大的影響(by PBL-PTRD),而本實驗底材為銅。
以上分析可得底層金屬擴散生成合金並非銅材鍍錫變色主因。
Page 9/16
變色可能原因分析
底層金屬擴散 表面氧化 高 溫 變 色
有機物析出
Page 10/16
接插件电镀层变色原因及防变色措施(光亮剂的缺点)

接插件电镀层变色原因及防变色措施摘要:分别探讨了接插件电镀层变色的原因。
镀金层的变色原因如下:基体质量不符合要求,产品的设计及电镀工艺存在缺陷(包括产品前处理工艺、金阻挡层镀液体系的选择、镀液的维护、电镀工艺参数的选择和电镀方式等的不妥当),镀后处理不力,产品使用环境的差异等镀银层变色的原因如下:基体形状复杂且其表面粗糙度高,电镀工艺不完善,包装方式不当,产品使用环境差异等。
提出了镀层的防变色措施:提高基体质量,减少设计缺陷,改进电镀工艺,加强镀后工序管理,根据产品的使用环境对其制定不同的质量要求等关键词:接插件;镀金;镀银;变色;措施;1 前言在接插件的制造工艺中,为了保证产品的导电性能和可靠性,大部分产品的接触件以及部分产品的壳体均采用了镀金或镀银进行表面处理。
由于在产品的加工和使用过程中受到各种因素的影响,部分产品的镀层表面会在较短时间内出现变色现象。
而一旦镀层表面开始变色,产品的电气性能也会随之下降。
为了避免这种现象发生,针对金、银镀层的变色机理,人们采取了各种措施尽力延缓镀层在规定的时间内出现的颜色变化。
以下为目前在接插件制造行业中发生镀层变色原因的分析以及常用的解决镀金、镀银层变色问题的一些基本方法。
2 金镀层的变色原因金是一种比较稳定的金属元素,在大气环境中几乎不与其它物质反应,因此不会受到各种腐蚀气体侵袭而发生化学变化。
接插件金镀层变色的原因主要是受到基体金属(铜及铜合金)通过金层孔隙向镀层表面迁移的影响。
因为金层与基体金属之间存在着电位差,在遇到腐蚀介质时这种电位差会导致基体金属被腐蚀,当腐蚀物富集在金层表面时金层就改变了颜色。
在接插件的制造行业中导致金层很快变色的原因主要还体现在以下几个方面。
2.1 基体质量达不到要求基材杂质含量和基体表面光洁度是两项衡量电接触体基体质量的重要指标。
近几年来,由于市场竞争加剧,加上金属材料涨价因素,使得一些基体制造厂为了降低生产成本,采用一些不合规格的材料,甚至采用回收铜加工制造基体。
电镀高温镍抗变色原理及应用
P.S. 磷镍药水对锡镀层有良好的抗变色效果。
对镀金端子SMT爬锡效果的抗变色验证
l 变色的主因是镀层处于一般空间时,空气里的氧气与镀层表面氧化生成氧化物 或氧化膜,在高温情况下发生变色。 l 要减少变色的机会,有效的方法是阻止氧气跟镀层表面接触,高温镍镀层内的 物质会优先与氧气发生反应,使氧气不在跟镀层表面接触,从而减低氧化物或氧 化膜的生成,从而有效的防止镀层在高温下变色。
对镀锡层抗变色验证
高温防变色的原因解释及原理也有很多个版本,以下简要介绍在行业中比较熟知的 说法,供参考。
l 在高温的情况下,锡镀层会融化并流动,所以在下层的镀层或底材便会外露于 高温及带氧的环境下。 l 在这种情况下,氧化膜会立刻在外露的表面形成,亦可通过渗透而与锡层、底 层及底材形成氧化物,在高温下变色。
高温防变色原理
电镀高温镍抗变色原理及应用
Davidep
背景介绍
在无铅制程的过程中,会遇到纯锡镀层IR后变色及焊脚镀金部 位SMT焊锡处爬锡不良问题,不同种类锡镀层及后处理剂,均无 法从根本上解决这一问题。后经多次试验,发现底镀层对表面 镀层的变色起到了决定性作用,并发现含磷镍层可以有效改善 变色问题。
高温变色原因
样品镀层:半光镍+高温镍+纯锡+后处理
P.S. 采用半光镍+高温镍的组合镀层,不影响其抗变色性能,高温镍膜厚不低于 10u”则仍具有较好的抗变色性能。
电镀不良现象及产生原因
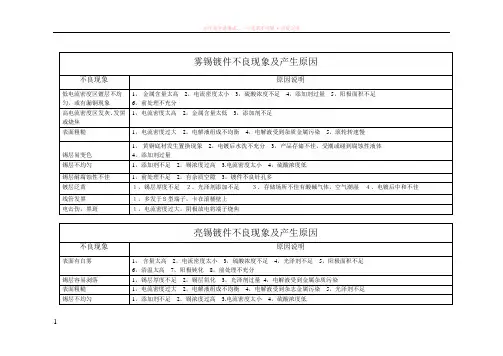
雾锡镀件不良现象及产生原因不良现象原因说明低电流密度区镀层不均匀,或有漏铜现象1,金属含量太高2,电流密度太小3,硫酸浓度不足4,添加剂过量5,阳极面积不足6,前处理不充分高电流密度区发灰、发黑或烧焦1,电流密度太高2,金属含量太低3,添加剂不足表面粗糙1,电流密度过大2,电解液组成不均衡4,电解液受到杂质金属污染5,滚轮转速慢锡层易变色1,黄铜底材发生置换现象2,电镀后水洗不充分3,产品存储不佳,受潮或碰到腐蚀性液体4,添加剂过量锡层不均匀1,添加剂不足2,锡浓度过高 3.电流密度太小4,硫酸浓度低锡层耐腐蚀性不佳1,前处理不足2,有杂质空隙3,镀件不良针孔多镀层泛黄1,锡层厚度不足2,光泽剂添加不足3,存储场所不佳有酸碱气体,空气潮湿4,电镀后中和不佳线管发黑1,多发于S型端子,卡在滚桶壁上电击伤,黑斑1,电流密度过大,阴极放电将端子烧焦亮锡镀件不良现象及产生原因不良现象原因说明表面有白雾1,含量太高2,电流密度太小3,硫酸浓度不足4,光泽剂不足5,阳极面积不足6,浴温太高7,阳极钝化8,前处理不充分锡层容易剥落1,锡层厚度不足2,锡层氧化3,光泽剂过量4,电解液受到金属杂质污染表面粗糙1,电流密度过大2,电解液组成不均衡4,电解液受到杂志金属污染5,光泽剂不足锡层不均匀1,添加剂不足2,锡浓度过高 3.电流密度太小4,硫酸浓度低1镀层泛黄1,锡层厚度不足2,光泽剂添加不足3,存储场所不佳有酸碱气体,空气潮湿4,电镀后中和不佳镀层泛蓝1,添加剂比例不均衡,光泽剂过量前处理的重要性前处理的目的前处理的目的是保持产品表面清洁,由于镀件在制造、加工搬运、保存期间会有油脂、氧化物锈皮、氢氧化物、灰尘等污物附著于镀件表面,若不去除这些污物进行电镀,产品品质将无法得到保证,所以前处理在电镀制程中占有很重要的地位。
前处理不良会造成的电镀不良现象前处理不良会产生的不良现象,有下列几项:(1)锡层脱落(2)镀层有气泡(3)表面有黑点(4)色泽不均匀(5)表面有锡点(7)表面粗糙(8)产品耐腐蚀性降低(9)脆化。
高速纯锡镀层回流焊变色原因和控制对策

高速纯锡镀层回流焊变色原因和控制对策孙红旗;孙江燕;贺岩峰【摘要】探讨了高速纯锡镀层回流焊变色的原因,分析了框架基材和电镀条件对镀层回流焊变色的影响,提出了调整电镀工艺条件、加强镀液维护、采取适当镀后处理等控制镀层回流焊变色的措施.【期刊名称】《电镀与涂饰》【年(卷),期】2016(035)015【总页数】4页(P808-811)【关键词】纯锡镀层;高速电镀;回流焊;变色;后处理【作者】孙红旗;孙江燕;贺岩峰【作者单位】上海新阳半导体材料有限公司,上海201616;上海新阳半导体材料有限公司,上海201616;上海新阳半导体材料有限公司,上海201616;长春工业大学化学工程学院,吉林长春 130012【正文语种】中文【中图分类】TQ153.13;TG178First-author's address: Shanghai Sinyang Semiconductor Materials Co.,Ltd., Shanghai 201616, China随着无铅化进程的推进,目前纯锡电镀或无铅合金电镀在集成电路引线框架、被动元器件和连接器行业已经成为一种广为接受的锡铅电镀的替代品[1]。
但无铅纯锡回流焊温度比锡铅回流焊温度要高,当回流焊温度从235 °C提高到260 °C时,纯锡镀层在回流焊过程中容易发生变色[2]。
因此,探索与解决纯锡镀层回流焊变色问题对电子封装无铅制程相当重要。
本文主要对高速纯锡镀层回流焊变色原因进行分析,并提出了一些行之有效的抑制镀层回流焊变色的方法。
镀层回流焊变色的直接原因是纯锡镀层表面氧化[3],即高温情况下镀层表面发生氧化变色,表现为镀层在回流焊条件下(对纯锡镀层而言,峰值温度为260 °C)处理一定时间后镀层表面变色,从黄色到棕色,甚至紫色。
当对纯锡镀层进行不同的热处理时,会因不同的热处理条件而产生不同厚度的氧化层,回流焊工艺温度和时间直接影响到镀层的可靠性和变色程度[4]。
电镀后产品表面变色机理研究
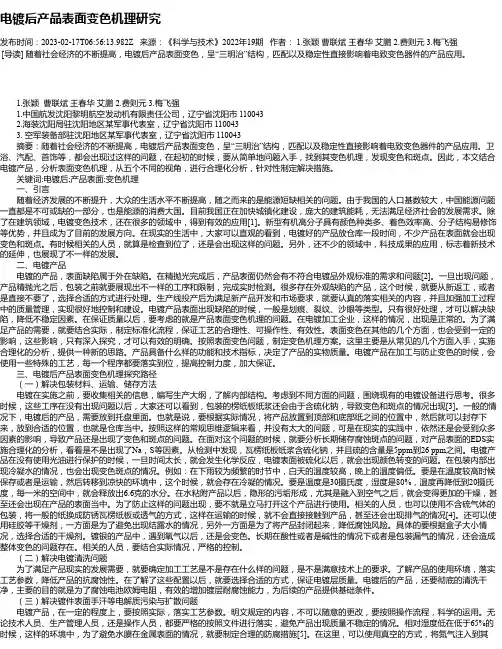
电镀后产品表面变色机理研究发布时间:2023-02-17T06:56:13.982Z 来源:《科学与技术》2022年19期作者: 1.张颖曹联斌王春华艾鹏 2.费则元 3.梅飞强[导读] 随着社会经济的不断提高,电镀后产品表面变色,呈“三明治”结构,匹配以及稳定性直接影响着电致变色器件的产品应用。
1.张颖曹联斌王春华艾鹏2.费则元3.梅飞强1.中国航发沈阳黎明航空发动机有限责任公司,辽宁省沈阳市 1100432.海装沈阳局驻沈阳地区某军事代表室,辽宁省沈阳市 1100433. 空军装备部驻沈阳地区某军事代表室,辽宁省沈阳市 110043摘要:随着社会经济的不断提高,电镀后产品表面变色,呈“三明治”结构,匹配以及稳定性直接影响着电致变色器件的产品应用。
卫浴、汽配、首饰等,都会出现过这样的问题,在起初的时候,要从简单地问题入手,找到其变色机理,发现变色和斑点。
因此,本文结合电镀产品,分析表面变色机理,从五个不同的视角,进行合理化分析,针对性制定解决措施。
关键词:电镀后;产品表面;变色机理一、引言随着经济发展的不断提升,大众的生活水平不断提高,随之而来的是能源短缺相关的问题。
由于我国的人口基数较大,中国能源问题一直都是不可或缺的一部分,也是能源的消费大国。
目前我国正在加快城镇化建设,庞大的建筑能耗,无法满足经济社会的发展需求。
除了在建筑领域,电镀变色技术,还在很多的领域中,得到有效的应用[1]。
新型有机高分子具有颜色种类多、着色效率高、分子结构易修饰等优势,并且成为了目前的发展方向。
在现实的生活中,大家可以直观的看到,电镀好的产品放仓库一段时间,不少产品在表面就会出现变色和斑点。
有时候相关的人员,就算是检查到位了,还是会出现这样的问题。
另外,还不少的领域中,科技成果的应用,标志着新技术的延伸,也展现了不一样的发展。
二、电镀产品电镀的产品,表面缺陷属于外在缺陷。
在精抛光完成后,产品表面仍然会有不符合电镀品外观标准的需求和问题[2]。
纯锡电镀中的若干问题

纯锡电镀中的若⼲问题2006年电⼦电镀学术报召会资料汇编纯锡镀层的变⾊主要有两种情况(见图1):(1)变黄(存放变⾊):在环境条件下的变⾊。
典型颜⾊为黄⾊,所以本⽂对这种变⾊简称为“变黄”。
表现为镀后在⼀定的温度、湿度条件下放置或储存⼀定时间后外表⾯显现黄⾊,有的也会泛蓝或紫。
变黄影响镀层外观,严重变黄可能会引起可焊性变差,⼀般⽤户不能接受。
(2)变紫(回流焊变⾊):⾼温情况下的变⾊。
典型颜⾊为紫⾊,所以本⽂对这种变⾊简称为“变紫”。
表现为镀后在回流焊条件下(对纯锡峰值温度260‘C)处理⼀定时间后外表⾯显现紫⾊或蓝⾊。
变⾊的范围可从黄⾊到棕⾊。
变紫可能影响可焊性或引起贴装故障,许多⽤户不能接受。
图l纯锡镀层的变⾊现象2.2纯锡镀层变⾊的原因2.2.1变黄的原因(1)有机物夹杂或吸附:当镀层中的有机物较多。
且这些有机物易氧化变⾊时,通常会使镀层泛黄变⾊。
在⽔汽的引导下通过⽑细作⽤在镀层孔隙中夹杂的有机分⼦会迁移⾄镀层的表⾯,并在表⾯聚集。
因此,变黄有时要经过⼀定时间放置且潮湿、⾼热的环境会促使变黄现象加速或严重。
图2为严重变黄样品的扫描电镜照⽚,表⾯的细⼩颗粒就是有机物等的积聚。
(2)镀层存在较多的缺陷、孔隙、裂纹等:这些缺陷、孔隙、裂纹等会使镀液渗⼊其中.⽆法清洗除去,从⽽使有机物夹杂过多。
与锡铅镀层相}⼔,纯锡镀层⼀般结晶较粗,结晶颗粒不规则性⼤,结晶缺陷等也较多,如图3所⽰。
所以纯锡镀层的变⾊问题就⽐锡铅严谨:得多。
2.2.2变紫的原因(1)锡的氧化:锡氧化是⾼温变⾊的主要原因,所以氧化膜厚度与⾼温变⾊直接图2变⾊样品扫描电镜照⽚相关。
在某些因素的诱导下纯锡镀层会产⽣具有⼀定颜⾊的氧化物,这些因素包括⾦属杂质、有机物、⾼温、⾼湿等,呈现的颜⾊可以⾜黄、蓝、紫等。
.49.2006年⽑⼦电镀学术报告会资料汇编表⾯氧化膜厚2.8(m)润湿特性良好8⼀15⼀般15-20略差20.30略差30—50不良50以上不良(2)孔隙率:孔隙率也是变紫的⼀个重要因素。
酸性镀锡变色原因的初步探讨
( 5 ) 在含 二氧化硫潮湿气氛的密闭容器中, 镀锡变色速 度有明 显加快。 6 . 提高艘锡防变色性能的途 径 根据目 前的工艺 水平, 要彻 底解决锡镀层变色尚 有一定 难度 , 提高镀锡工件的防色 性
能, 可采取下列措施 :
正在试验 , 有可能改善锡镀层防变色性能的方法;
加厚镀层; 增加底镀层( 如镍) ; 在 镀液中 加人合金元素如饰、 秘等, 改变 镀层的 结晶 组 织, 减少铰层孔隙; 镀后进行防变色涂 扭( 试过几种, 但没有明显效果) 。
7 .结 论
存在, 在 镀层表 面形成水膜, 会引起镀层腐蚀; 若镀层清洗不净或夹杂太多, 会使孔隙增 加 从而加速 镀层腐蚀, 即 加速锡层氧 化变色。
3 . 铜基体锡艘层孔陈率 根据 I S 0 1 0 3 0 8 ; 1 9 9 5 金属挂盖层一 孔隙 率试验评述( M e t a l i c c o a t i n g - R e v i e w o f p o o r s i t y t e s t ) , 我国已经制定相应的国家标准, 即 将颁布实施。主要是将镀锡件置于含硫化物 ( S O z , H Z S 等) 气氛中, 出 现痕迹和斑点, 显示孔隙。
孔原等, 铜基体上的锡艘层在大气中是阳极 性镀 层 , 在潮 湿的大气环境 中, 锡铰层表 面水
膜( 电解质溶液) 与铜基 体及锡艘层构成腐蚀原电池, 从而加速 锡镀层的 腐蚀, 产生腐 蚀产
物, 发生变色等外ຫໍສະໝຸດ 现象 。有资料介绍: 有人通过酸性 镀锡体系电 化学振荡行为的研究, 得出结论: 酸性镀锡层 孔隙 率较碱性铰锡高。因 此, 镀 锡层 孔隙 率与 镀层的防变色性能密 切相关。 综上所述, 锡铰层在清洁大气中发生 失泽作用: 在 潮湿大气中, 由于 氧气、 二氧 化硫等
防止纯锡镀层变色的电镀参数优化
防止纯锡镀层变色的电镀参数优化李红雷;高国华【摘要】纯锡电镀工艺主要有锡晶须、镀层变色等问题,其中镀层变色严重影响器件的可焊性.通过分析纯锡电镀各参数对镀层变色的影响,设计了工艺参数的优化实验方案,然后按照方案进行样品制作、评价和数据分析,得到能够防止纯锡镀层变色的最优参数,并对实验结果进行验证.经验证的实验结果为电流密度为12 A/dm2,电镀温度为55℃,电镀液H+浓度为1.1 mol/L,电镀液Sn2+浓度为65 g/L.研究成果提高了无铅产品的可靠性,从而增强了产品在市场上的竞争性.【期刊名称】《电子工业专用设备》【年(卷),期】2015(044)012【总页数】6页(P22-27)【关键词】纯锡;无铅;电镀;镀层变色;集成电路封装【作者】李红雷;高国华【作者单位】南通富士通微电子股份有限公司,江苏南通226006;南通富士通微电子股份有限公司,江苏南通226006【正文语种】中文【中图分类】TQ153自欧盟RoHS实施以来,纯锡电镀工艺已经发展愈加成熟,但是仍有一些问题未能彻底解决,镀层变色问题就是其中之一。
镀层变色不仅影响外观,而且会使镀层的可焊性劣化,很多客户不能接受。
镀层变色往往不是电镀后立即发生的,而是在客户处储存一段时间以后才会发生。
根据这个特性我们可以得到以下3点:1)由于无法复原当时的电镀状况,异常原因较难调查;2)因为不能及时发现,往往有较多的波及批;3)要求镀层质量要具有一定的耐久性。
所以要从根本上解决镀层变色的问题。
根据郝利峰和郑如定等人的研究成果,镀层变色一般与镀层的晶粒大小和孔隙大小有关。
与锡铅镀层相比,纯锡镀层一般结晶较粗,结晶颗粒不规则性大,结晶缺陷等也较多。
所以纯锡镀层的变色问题就比锡铅严重得多[1]。
较大的孔隙不仅会造成电镀液中的有机物难以清洗,而且会使得水汽更容易侵入。
铜基体上的锡镀层在大气中是阳极性镀层,在潮湿的大气环境中,锡镀层表面水膜与铜基体及锡镀层构成腐蚀原电池,从而加速锡镀层的腐蚀,发生变色等外观现象[2]。
电镀镍底高温锡
电镀镍底高温锡1. 引言电镀镍底高温锡是一种常用于高温环境下的电子器件连接和包装材料。
该材料具有优异的焊接性能和耐高温性能,被广泛应用于航空航天、电力电子和汽车电子等领域。
本文将介绍电镀镍底高温锡的特性、制备方法以及应用。
2. 特性2.1 高温稳定性电镀镍底高温锡材料具有优异的高温稳定性。
其在高温环境下不易氧化、蒸发或扩散,使得其在高温条件下依然能够保持良好的导电性和焊接性能。
2.2 良好的焊接性能电镀镍底高温锡具有良好的焊接性能,可以与各种金属材料有效地进行焊接。
其焊接接头强度高,焊接过程稳定,焊接后不易产生裂纹或疏松现象。
2.3 耐腐蚀性电镀镍底高温锡对腐蚀具有较高的抵抗能力。
它可以在各种恶劣环境下长期稳定地工作,不会因腐蚀而导致性能下降。
3. 制备方法电镀镍底高温锡的制备方法主要包括以下几个步骤:3.1 表面预处理在进行电镀之前,需要对待镀物进行表面预处理。
该步骤包括去除表面杂质、清洗和活化等工序。
其中,清洗过程可以采用化学清洗或机械清洗的方式,以确保获得洁净的表面。
3.2 镍电镀在表面预处理完成后,接下来进行镍电镀。
镍电镀的目的是在待镀物表面形成一层均匀的镍层。
这一步骤可以使用直流电镀或脉冲电镀等方法进行。
3.3 高温锡熔覆经过镍电镀后的材料,再进行高温锡熔覆。
高温锡熔覆是将高温锡材料加热至熔点,然后涂敷在镍层表面。
这一步骤可以采用气体熔覆或电熔覆等方法。
3.4 后处理完成高温锡熔覆后,需要对材料进行冷却和固化处理。
这一步骤可以通过空气冷却或水冷却等方式进行。
完成后处理后,可得到一层均匀、致密的电镀镍底高温锡。
4. 应用领域电镀镍底高温锡被广泛应用于以下领域:4.1 航空航天在航空航天领域,高温锡被用于制造火箭发动机、航空发动机和航空电子器件等。
其耐高温性能和优异的焊接性能使得航空航天领域能够更好地适应复杂的工况要求。
4.2 电力电子电力电子领域需要在高温和高压环境下工作,因此需要使用具有高温稳定性和耐压性能的连接材料。
电镀纯锡故障原因及对策分析
液温过低条件下进行电镀操作时,电流密度就会下
⁝
 ̄90℃温度内,重新烘板 15 分钟。第二要尽量减少
降,同时产生的氢气难以随溶液打散,也容易引起
⁝
综
氢气的产生以提高电流效率,这要从以下几方面来
虚镀。因此,把溶液温度控制在 10℃ ̄35℃,移动频
控制:首先控制主盐的浓度和硫酸的含量。主盐浓
率(不能鼓气)在 20 次 / 分,摆幅在 5cm。
要想得到良好的电镀效果,首先镀锡添加剂必 须与图形感光湿膜(包括抗电镀油墨)是兼容的,两 者不能起反应,包括镀锡添加剂有些分解产物也必 须与图形感光湿膜兼容,否则,它会使某些线条表 面出现润湿或半润湿现象,镀上的锡层发亮,这样 的锡层达不到抗蚀刻的要求,从而造成断线;其次
配制好的电镀纯锡溶液,它的技术参数(如均镀能 力、深镀能力、电流效率、光亮度等)和镀铅锡合 金工艺一样,要能满足印制板的工艺要求。
随着环保部门对有毒元素铅、氟的使用限制越 来越严格,在印制电镀工艺中,用电镀纯锡工艺取 代电镀铅锡合金工艺的趋势越来越明显。电镀纯锡 能否取代电镀铅锡以及电镀纯锡的效果究竟如何? 这些都是一些至今仍在用电镀铅锡工艺的生产厂家 非常关注的问题。