
螺栓的氢脆断裂分析
螺栓的氢脆断裂
氢脆断裂的种类很多,主要分为氢蚀断裂、白点断裂、氢化物致脆断裂和氢致延滞断裂。螺钉氢脆断裂通常特指是氢致延滞断裂:氢原子侵入螺钉的基体材料,螺钉拧紧后,即螺钉沿轴线承受一定静载荷(拉伸应力),经过一段时间,突然发生脆性断裂。螺钉氢脆断裂是常见的螺钉失效模式。
螺钉氢脆断裂通常发生于经过热处理和电镀处理的高强度普通螺纹螺钉和表面硬度较高的自攻螺纹螺钉,大多发生在螺钉头与螺杆或光杆与螺纹交接的部位。螺钉氢脆断裂一般在螺钉组装后48小时内发生。
判定螺钉断裂是否为氢脆断裂最直观的方法是观察断口形貌。用肉眼或低倍放大镜宏观观察:螺钉氢脆断裂断口与最大正应力方向基本垂直,断口平齐,无明显的塑性变形,断面明显可分成裂纹源区和裂纹扩展区两个区域,裂纹源区呈结晶颗粒状,颜色呈暗灰色,裂纹源区从螺纹的根部开始,沿着螺纹旋转的方向开裂;裂纹扩展区颜色呈银灰色,可见放射状条纹,条纹收敛于裂纹源区。用扫描电镜或电子显微镜微观观察:裂纹源区呈沿晶断裂(晶界间存在微裂纹)形貌,并存在沿晶二次裂纹,晶粒轮廓鲜明,呈冰糖状,晶粒表面存在大量的鸡爪痕,裂纹扩展区主要呈准解理断裂(在正应力作用下产生的穿晶断裂,通常沿一定的严格的晶面分离,同时伴随一定的塑性变形痕迹)形貌,部分区域存在韧窝(小凹坑)及沿晶断裂形貌。
螺钉基体材料的氢含量也是判定是否为氢脆断裂的重要依据。氢含量可用氧氮氢分析仪测得,主要是看含氢量相对于合格的螺钉或电镀处理前的螺钉是否有显著增加。碳钢材料允许的氢含量尚无严格的标准,但氢对碳钢材料会造成损害是确定无疑的,含氢量的多寡仅表现为对碳钢材料损伤程度的差别。 螺钉的氢脆断裂机理非常复杂,自20世纪40年代螺钉氢脆断裂问题被发现以来,其断裂机理一直是学术界的研究热点,但至今还是没有统一的认知。比较有名的理论有四种:氢压理论、氢表面吸附理论、晶格脆化理论和位错理论。其中位错理论能相对较好地解释螺钉氢脆断裂的特点,位错理论认为:当温度低于某一临界温度时,基体材料中的氢在基体形变过程中形成某种气团。当基体形变速度比较低,且温度又不是太低的情况下,这气团将伴随位错而运动,它距位错有一定距离,但与位错运动速度又相适应,从而对位错起钉锚作用,使位错不能自由运动,因此产生局部的加工硬化。在外力作用下,当位错运动到晶界或其他障碍物时,必然会产生位错在该处的堆积和氢在该处的富集,如果外力足够大,则在位错堆积的端部产生应力集中,最后导致基体开裂。
造成螺钉氢脆断裂的主要因素有基体材料的氢脆敏感性、螺钉的表面状况、螺钉冷加工和热处理后的残余内应力、制造过程中侵入螺钉基体材料的氢、环境温度、螺钉组装后承受的外加载荷等等。
碳钢材料的氢脆敏感性与其强度息息相关,强度越高氢脆敏感性越高。强度与碳钢的含碳量和显微组织有关。实验和事实证明,珠光体组织、铁素体组织的氢脆敏感性远低于马氏体组织,网状分布的高碳马氏体组织的氢脆敏感性最高。电子产品常用的普通螺纹螺钉不需要热处理,强度等级较低,其材料显微组织中大部分都是铁素体或珠光体组织,氢脆敏感性较低,一般不存在氢脆断裂问题;高性能普通螺纹螺钉或自攻螺纹螺钉必须热处理,其材料显微组织大部分为马氏体组织或高碳马氏体组织,氢脆敏感性较高,需要考虑氢脆断裂的风险。碳钢材料的强度与硬度有很好的对应关系,用硬度来表现碳钢材料的氢脆敏感性更为直观和方便测得。一般来说,硬度在38HRC左右时开始呈现氢脆断裂的危险,硬度高于43HRC时,应考虑去氢处理,硬度高于60HRC时,表面处理后必须立即进行去氢处理。
生产实践表明,螺钉电镀前的酸洗工序和电镀工序是制造过程中氢侵入基体材料的关键环节,且不可避免。可靠的对策是在螺钉电镀后增加去氢处理工序。一般来说,螺钉冷加工和热处理后多少都有残余内应力,当氢侵入螺钉基体材料,一段时间后,在残余内应力的作用下,螺钉基体材料即可能形成晶界微裂,微裂纹一旦形成就不会愈合,因此,去氢处理必须在晶界微裂形成之前进行,GB和ISO标准推荐去氢处理最好在螺钉电镀处理后1小时内进行。
去氢处理实际上是个烘烤过程,在190~230摄氏度的温度下和规定的时间内烘烤螺钉,将螺钉基体材料中的氢蒸发和不可逆收集而释放氢原子。尽管去氢处理只能除去很小的一部份氢,但去氢处理可使基体材料中的氢重新分布,并使之不易聚集到螺钉应力集中部位。烘烤时间取决于螺钉规格、材料的硬度、镀层类型和镀层厚度。烘烤时间通常在2~24小时内选取,很多标准都有推荐的烘烤时间,如ASTM B 850规定自攻螺钉的最短烘烤时间为2小时,自攻锁紧螺钉的最短烘烤时间为4小时。 值得注意的是,完整的螺钉电镀处理工序还包括钝化处理,而电镀钝化膜只能承受60~70摄氏度的温度,因此,去氢处理必须在电镀之后、钝化之前完成,否则,去氢处理会破坏电镀钝化膜。
经过去氢处理的螺钉应进行氢脆测试,以检验去氢是否彻底,各国国家标准都有明确定义的氢脆测试方法。自攻螺钉通常以破断扭矩的80%作为拧紧扭矩将螺钉旋入测试钢板上的标准光孔,保持24小时,将螺钉松退后再次以原拧紧扭矩旋入,保持24小时后,松退螺钉,目视检查螺钉是否破断。普通螺纹螺钉或自攻锁紧螺钉则以其拧紧扭矩旋入测试钢板上的标准螺纹孔。测试普通螺纹螺钉时,如使用4~6度的垫楔板,则测试结果更可靠。
还有一种非常简便实用的方法可以测试去氢效果:烧杯盛取适量的(完全浸没待测螺钉)液体石蜡,加热并控制温度在100~190摄氏度,在此温度区间保持5分钟,以去除石蜡中的水分,将螺钉油迹和水分清除干净,放入石蜡中,若10秒内螺钉出现气泡,则表明螺钉还含有一定量的氢,没有气泡,则表明螺钉去氢效果良好。
联合压缩机螺栓断裂失效分析

石油4 ̄.z-应用2006年第5期
联合压缩机螺栓断裂失效分析¨
余炜
(中国石油长庆油田分公司甲醇厂 陕西靖边 718500)
摘要:联合压缩机是甲醇生产中的关键设备,通过对其机体内部螺栓断裂原因进行分析,认为该螺栓断裂为氢致开裂,并采取了 有效的解决方案。 关键词:压缩机;螺栓;氢致开裂;解决方案 中图分类号:TQ055.8 文献标识码:B 文章编号:1673—5285(2006)05—0o64—003
长庆油田分公司甲醇厂是长庆油田第一个天然气
化工生产企业。生产能力为工业用甲醇l0万吨/年。
由美国德兰塞兰(Dresser—rand)公司生产的联合压缩
机是甲醇生产装置中的关键设备,型号D8R6S:为径向 剖分离心式压缩机。该压缩机由蒸汽透平驱动,机体
内有6级叶轮,其中前5级用来压缩由转化系统来的
转化气,压缩后的气体到达第6级后与合成系统来的
45 4O 35 循环气混合后,再一起进行压缩。该机组采用两个进 口一个出口的工艺流程。该设备自1998年l0月开厂
投用至2001年2月均运行正常。但自2001年2月以
来压缩机进气、排气端径向轴承的振动值逐渐增大,由
正常运转时10.23Ixm这一平均值逐渐增大至32.33 Ixm,压缩机排气端径向轴承垂直振动值VT一701Y最
高时达到39.39 Ixm,压缩机振动趋势如图1所示。
∞0 0∞0 ∞∞ c。 ∞0 0 t"-- c。 c。 t。 ∞ f f I I ; H I I H I I I I I f I I j — f I I I I I I I ∞∞ I I — — N ∞∞ …㈨… 时间(月一天)
图1压缩机振动曲线 该振动值的报警值为49.5 m,跳车设定值为61i. ̄m。2001年5月被迫停机进行检查。解体检查中
收稿日期:
2006-08-24 维普资讯 石油化工应用2006年 第5期 65
12.9级螺丝在装配过程中断裂原因分析
实例分析:12.9级螺丝在装配过程中断裂原因
实例:12.9级的美制内六角圆柱头螺丝,在装配过程中,出现断裂现象。
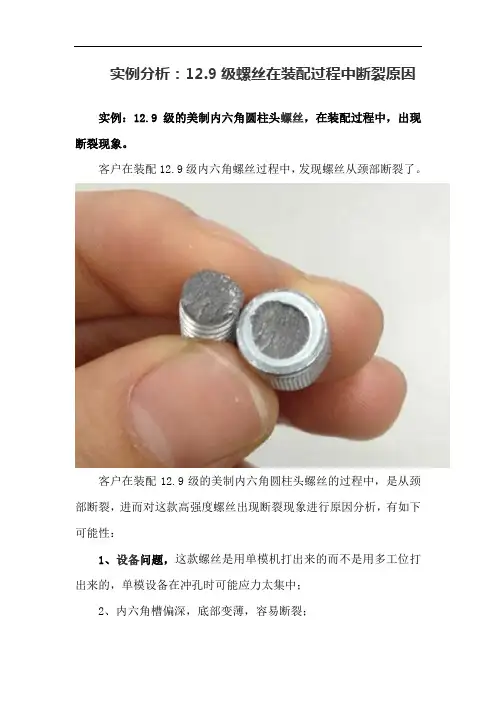
客户在装配12.9级内六角螺丝过程中,发现螺丝从颈部断裂了。
客户在装配12.9级的美制内六角圆柱头螺丝的过程中,是从颈部断裂,进而对这款高强度螺丝出现断裂现象进行原因分析,有如下可能性:
1、设备问题,这款螺丝是用单模机打出来的而不是用多工位打出来的,单模设备在冲孔时可能应力太集中;
2、内六角槽偏深,底部变薄,容易断裂;
3、氢脆问题。
为此,工程师用库存件依照标准做了两个破坏扭力实验,一个是正常使用状况下的扭矩,一个是模拟客户的根部断裂面。工程师发现,实验中的两颗螺丝都是符合标准的,也没有从颈部断裂现象,断裂的原因不明。为此业务与客户商议技检部工程师要进行现场使用核查。同时采购部积极支持技检部提出的启动供应商管理。在对电镀商进行突击抽查中发现,电镀商缺乏基本的去氢知识,不管各种材质、电镀要求、电镀件的硬度、电镀件的级别,统统都是一个温度、一个时间档次进行所谓的去氢,并且工人在装载电镀件进入去氢炉时的放置极不规范,基本上都是将电镀件倒在托盘上,这些去氢件是在堆垛状态进行处理,结果一定是不完全。技检部工程师当场提出要按照规范进行合理的去氢工艺,此时电镀商的技术负责人认识到发生氢脆后果的严重性后,明确表示今后一定按照客户的规定及正确的去氢工艺进行作业。
通过做了两个破坏扭力实验,螺丝都没有从颈部断裂。
客户装配产品出口的货船期已经确定,急需供货商补货,供货商业务部为慎重起见,前去亲自送货,技检部工程师同时也随车拜访了
客户的技术及质量负责人,也到生产现场了解的发生螺钉断裂的原因,并查看了客户生产SOP。客户积极配合将断裂的螺钉给我们进行分析,工程师发现这断裂的位置都是在根部,是教科书上指明的典型氢脆位置,这证明了问题的原因是电镀商进行去氢不彻底。客户询问这款螺栓已经供货几年未发生断裂,怎么这次发生了的断裂?因我们已经做了详细的准备工作及看到了现场的装配情况,我们明确答复主要原因是氢脆,次要原因是客户没有合理的平整装配工艺。鉴于硬度超过HRC39的电镀紧固件不管驱氢处理的是否彻底,都存在氢脆风险,供货商工程师站在客户的立场上进行改善电镀件的替换建议,由于客户发货很急,首先感谢供货商工程师的新建议,容日后讨论,同时将积极配合我们在生产现场进行正确的锁螺栓工艺管控。
蜡加氢装置浮头式换热器螺栓断裂原因分析
蜡加氢装置浮头式换热器螺栓断裂原因分析
陶建文(大庆油田采油三厂) 卫景义 王亚臣(大庆油田公司锅检中心’
主题词 浮头螺栓 断裂40Cr钢螺栓 氢脆 大庆某炼油厂蜡加氢装置在2000年7月检修 过程中,发现该装置浮头式换热器(位号E一 9004)浮头螺检(件号1 3)断裂7根,受炼油厂 委托,对螺栓断裂原因进行了分析。 断裂螺栓宏观观察,断口无塑性变形,颜色为 铁黑色,断裂为脆性开裂。采用光谱仪对螺栓化学 成分进行了分析,其中件号1为换热器管箱螺栓, 件号2、3、4、5为浮头断裂螵栓,件号6为制造 厂提供的螺栓化学成份,分析结果见表1 表l螺栓化学成份分析 单位: 件号 C S L Mn Cr N L Mo i S P 0.41 0 j8 0.94 <0.018 0.17 0.014 0.022 0.44 0 27 0 60 0 93 <0.0l8 <O.oo1 0.021 0.01】 0 28 0 62 0 92 <0.0l8 <O.。01 0.022 0.0l 7 0.45 0 27 0 60 0.93 <0.018 <0.0018 0.022 0.01 5 0 28 <0.018 <O.001 E 0.020 0.023 0 17 0.010 0.0l  ̄B6n77 o 37 0.17 o.5 0.8 8s标准 ~ ~ ~ ~ 0Cr 0 44 0.37 0.8 0.1l 从化学分析结果看,浮头断裂螺栓化学成分与 40Cr相符合,管箱螺栓化学成分与40CrMo相符 合,材科选用符合漫计要求,制造厂提供的断裂螺栓 材质为35CrMo,断裂螺栓化学成分分析结果与制 造厂提供的螺挂化学成分不符 取两个 lOmm试样进行机械性能分析.结果 表明浮头断裂螺栓抗拉强度、屈服强度两项指标与 制造厂提供的质量证明书基本一致,伸长率、收缩率 两项指标与制造厂提供的质量证明书不一致。 利用里氏硬度计测定螺栓硬度为HB384, GB3077—88标准中要求40Cr的硬度不大于 HB207,螺栓硬度偏高 从断裂的螺栓上取样进行金相分析,断裂螺栓 的金相组织为回火马氏体。 宏观观察,裂口起裂于螺纹根部,断口呈黑色, 断口上无塑性变形,为脆性开裂 扫描电镜观察整 个断口均为沿晶开裂,启裂位置为螺纹根部,有2次 裂纹,晶粒表面有氧化产物或腐蚀产物。 换热器壳程介质主要为氢气,螺栓采用的材料 为40Cr钢,其在氢气介质中工作,最高工作温度为 15O℃,据资料记载,高强钢在一100℃至150℃之间 易发生氢损伤,以室温下最敏感。从螺栓断口扫描 来看,断口为沿晶断裂,具有氢损伤特征。因此初步 认为,螺栓断裂的原因为40Cr钢这种材料不耐氢损 伤,在使用过程中发生氢脆。 结论就是:浮头换热器螺栓发生氢脆,造成螺 栓断裂 建议此台换热器浮头螺栓全部更换,选用 低碳铬钼钢抗氢螺栓。根据建议,炼油厂采用了 35CrMo钢螺栓.运行一年后检查未发现任何问题。 (栏目主持杨军) l u1 J -。 项一次性可节约资金(与补偿900kvar、l140V电容 器相比)4万余元,而且投入运行后,与原电压电机 相比,可起到补偿无功、提高功率因数、减少电网的 有功损耗的作用。 3.结论 (1j电网电压降压运行,适台于油田抽油机 660V及1140V专用电机,可起到提高功率因数、降 低电量损耗的作用。 (2)电压降压运行实施简单,与其它各种降压运行 相比较,可节省大量资金投^,减少维护工作量 (3)考虑到抽油机运行特点,下降电压应为使用 电机额定电压的0.8U 。
氢脆实验方法

氢脆实验方法
一.定义: 氢脆测试是用来测试螺丝组织中是否残留氢以及螺丝是否发生脆化。
二.步骤:
1. 将电镀或披附之螺丝锁入所规定之测试铁板或钢制的平面华司中。
2. 突出头型螺丝头下承面使用标准的平面华司。
3. 埋头型螺丝应使用一相有配合有倒角的间隔钢片。
4. 平面华司之厚度及间隔片之厚度须符合螺丝之长度。
5. 半牙螺丝选用平面华司或间隔片须完全结合螺丝长度。
6. 三角螺纹之螺丝锁入厚度应在直径的1.5倍的以上的铁板中(钻孔)或螺帽中。
7. 螺丝锁入之最大扭力为:以5颗螺丝之扭断力平均值的80%或规定之扭力。
8. 锁紧后维持24小时后将螺丝旋松卸下再按原来之扭力锁入,螺丝应无明显失败现象。
9. 再锁入后垂直敲击螺丝不能断裂。
螺丝电镀后氢脆问题及解决方案
螺丝电镀后氢脆问题及解决方案
直接说结论:以合金钢作原料生产的10。9级、12.9级、14。9级高强度螺栓电镀后(或仅酸洗后),必须在第一时间除氢脆处理,除氢脆处理的方法是:200度烘箱加热3—4小时析出氢原子。
以下内容是唠叨:
第二次世界大战初期,英国皇家空军一架Spitpie战斗机由于引擎主轴断裂而坠落,机毁人亡,此事曾震惊英国朝野。1975年美国芝加哥一家炼油厂,因一根15cm的不锈钢管突然破裂,引起爆炸和火灾,造成长期停产。法国在开采克拉克气田时,由于管道破裂,造成持续一个月的大火。我国在开发某大油田时,也曾因管道破裂发生过井喷,损失惨重。在军事方面还有:美国“北极星”导弹因固体燃料发动机机壳破裂而不能发射,美空军F—11战斗机在空中突然坠毁等.途中行驶的汽车因传动轴突然断裂而翻车,正在机床上切削的刀具突然断裂等事故枚不胜举。这些灾难性的恶性事故,瞬时发生,事先毫无征兆,断裂无商量,严重地威胁着人们生产财产安全.起初科学工作者们对出事原因,众说纷纭,一筹莫展.后来经过长期观察和研究,终于探明这一系列的恶性事故的罪魁祸首-—氢脆。
1、氢脆的原因
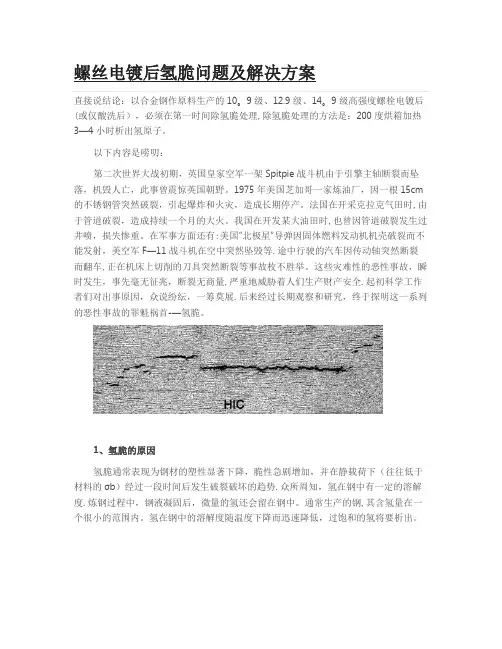
氢脆通常表现为钢材的塑性显著下降,脆性急剧增加,并在静载荷下(往往低于材料的σb)经过一段时间后发生破裂破坏的趋势.众所周知,氢在钢中有一定的溶解度.炼钢过程中,钢液凝固后,微量的氢还会留在钢中。通常生产的钢,其含氢量在一个很小的范围内。氢在钢中的溶解度随温度下降而迅速降低,过饱和的氢将要析出。
氢是在钢铁中扩散速度最快的元素,其原子半径最小,在低温区仍有很强的扩散能力。如果冷却时有足够的时间使钢中的氢逸出表面或钢中的氢含量较低时,则氢脆就不易发生。如果冷却速度快,钢件断面尺寸比较大或钢中氢含量较高时,位于钢件中心部分的氢来不及逸出,过剩的氢将进入钢的一些缺陷中去,如枝晶间隙、气孔内。若缺陷附近由于氢的聚集会产生强大的内压而导致微裂纹的萌生与扩展.这是由于缺陷吸附了氢原子之后,使表面能大大降低,从而导致钢材破坏所需的临界应力也急剧降低。
螺丝电镀后氢脆问题及解决方案 2

螺丝电镀后氢脆问题及解决方案
直接说结论:以合金钢作原料生产的10.9级、12.9级、14.9级高强度螺栓电镀后(或仅酸洗后),必须在第一时间除氢脆处理,除氢脆处理的方法是:200度烘箱加热3-4小时析出氢原子。
以下内容是唠叨:
第二次世界大战初期,英国皇家空军一架Spitpie战斗机由于引擎主轴断裂而坠落,机毁人亡,此事曾震惊英国朝野。1975年美国芝加哥一家炼油厂,因一根15cm的不锈钢管突然破裂,引起爆炸和火灾,造成长期停产。法国在开采克拉克气田时,由于管道破裂,造成持续一个月的大火。我国在开发某大油田时,也曾因管道破裂发生过井喷,损失惨重。在军事方面还有:美国“北极星”导弹因固体燃料发动机机壳破裂而不能发射,美空军F-11战斗机在空中突然坠毁等。途中行驶的汽车因传动轴突然断裂而翻车,正在机床上切削的刀具突然断裂等事故枚不胜举。这些灾难性的恶性事故,瞬时发生,事先毫无征兆,断裂无商量,严重地威胁着人们生产财产安全。起初科学工作者们对出事原因,众说纷纭,一筹莫展。后来经过长期观察和研究,终于探明这一系列的恶性事故的罪魁祸首——氢脆。
1、氢脆的原因
氢脆通常表现为钢材的塑性显著下降,脆性急剧增加,并在静载荷下(往往低于材料的σb)经过一段时间后发生破裂破坏的趋势。众所周知,氢在钢中有一定的溶解度。炼钢过程中,钢液凝固后,微量的氢还会留在钢中。通常生产的钢,其含氢量在一个很小的范围内。氢在钢中的溶解度随温度下降而迅速降低,过饱和的氢将要析出。
氢是在钢铁中扩散速度最快的元素,其原子半径最小,在低温区仍有很强的扩散能力。如果冷却时有足够的时间使钢中的氢逸出表面或钢中的氢含量较低时,则氢脆就不易发生。如果冷却速度快,钢件断面尺寸比较大或钢中氢含量较高时,位于钢件中心部分的氢来不及逸出,过剩的氢将进入钢的一些缺陷中去,如枝晶间隙、气孔内。若缺陷附近由于氢的聚集会产生强大的内压而导致微裂纹的萌生与扩展。这是由于缺陷吸附了氢原子之后,使表面能大大降低,从而导致钢材破坏所需的临界应力也急剧降低。
氢脆小论文
上海大学 2011-2012 学年 秋 季学期研究生课程考试
小论文
课程名称: 材料腐蚀与防护 课程编号: 102004709
论文题目: 电镀过程的氢脆的产生极其控制
研究生姓名: 魏敏 学 号: 11721590
论文评语:
成 绩: 任课教师:
评阅日期:
电镀过程的氢脆产生极其控制
魏敏 11721590
(上海大学 材料科学与工程学院, 上海200072)
摘要:本文主要介绍了氢脆的概念、氢在材料中的存在形式、氢脆机理及产生氢脆的条件。分析了电镀过程中(镀前处理、电镀工艺及镀后处理)对氢脆的影响,以及在电镀过程中的避免和预防氢脆的一些措施。
关键词:氢脆;电镀;防护
Hydrogen embrittlement production and its control during
electroplating
Weimin
(School of Material Science and Engineering, Shanghai University, Shanghai 200072 )
Abstract: the hydrogen embrittlement concept, the hydrogen in material existence
form, the hydrogen embrittlement mechanism and production condition were
introduced in the paper. The effects of pretreatment,electroplating process and
(整理)紧固件的氢脆处理
精品文档
精品文档 紧固件的氢脆处理
文章引用自: [引用] 2008-03-12 | 发表者: 螺丝
紧固件的氢脆是由于在早期处理过程中有氢原子进入材料内部。多数情况下,紧固件在承受静态拉伸载荷的条件下发生氢脆。在进行高应变速率材料试验,如普通拉伸试验时,不易发生氢脆。氢原子通常向材料中承受三向应力的区域扩散。材料中的应力水平与系统中氢的聚集程度将影响氢扩散到陷阱位置的比例。氢在陷阱位置的聚集将使得材料的断裂应力下降,以致在材料中出现裂纹形成、裂纹扩展及至失效等现象。氢在承受静载的紧固件中的扩散可以通过氢脆断裂前的延迟时间而直接观察到。由于材料的氢脆倾向、材料中氢的总量、氢的扩散比以及旋加应力水平的不同,氢脆断裂时间延迟的变化很大,从几分钟到几天或几周不等。
如果紧固件在处理过程中曾经接触过具有氢离子的环境,它就有可能发生氢脆。在钢发生化学或电化学反应的过程中产生氢的任何处理都将使氢进入材料,从而增加材料的氢脆倾向。汽车工业中使用的钢质紧固件在环境腐蚀、阴极电解除油 、酸液去氧化皮、化学清洗、发黑和电镀一类的化学转化膜处理条件下,都将与活性氢原子直接接触。由于电镀处理过程将产生氢,其对钢制紧固件氢的吸收所起作用最大。电镀过程中吸收氢的总量在很大程度上取决于电镀液的效率。总的来说,高效电镀处理产生的氢比低效电镀处理产生的氢要少。电镀滚桶中电镀液装载量的过多或过少等因素将对电镀处理的效率产生很大的影响。
其它与钢作用时产生氢的过程,如酸洗、热处理后去氧化皮或镀前处理,其影响也都是不容忽视的。John-son的研究很好地描述了浸入酸液对钢的韧性的影响。紧固件处理过程中对氢的吸收是累积性的。单一的某种处理引入零件的氢或许不足以导致氢脆,但多种处理引入零件的氢的累积却有可能导致氢脆。
电镀或清洗过程中氢吸收的不利影响可在电镀后的加热处理(通常是指烘烤)过程中予以消除或减轻。氢脆危害的严重程度通常取决于紧固件的强度级别和/或冷加工状况。Troiano 曾经给出过失效时间与氢含量及烘烤时间之间的关系。通过烘烤,材料中氢的聚集减轻,失效时间和较低的临界应力水平则得以延长和提高。这里,临界应力水平是指低于其下就不会发生氢脆的应力水平,类似于疲劳极限。
螺丝氢脆测试
自攻螺丝氢脆测试
范围:本标准规定检查紧固件氢脆的测试方法:适用于高强螺栓,螺柱,螺钉,螺母。垫圈
定义:
1氢脆敏感性:由于钢紧固件中存在着游离的氢,在承受相应等级的拉应力并或处于不利于服役条下,钢紧固件表现为一种脆性的破坏特性。
2氢脆倾向:如果紧固件由对氢脆敏感的钢制成,并吸收了氢,其破坏倾向就会增大。
3生产批:同一标记的,用同一炉线材制造的,在整个连续周期内,采用相同或类似工艺并`经过相同的热处理和涂层覆盖工艺的紧固件数量。
试样:
实验用的螺栓螺母等应来自同一批生产,其工艺应一致。
试样以目视观察,应看不见裂缝.
使用设备:实验板,扭力扳手.预载荷:平行支持面法.
测试程序:
一,螺栓,螺钉,螺母或螺柱
1在实验板上安装5个螺栓或螺钉,使其紧贴实验板表面..
2用适当的扭力扳手拧紧组合件,直至达到各自的屈服点,拧紧扭矩的加载对象应一致,最大拧紧速度20R/MIN.
3记录5个实验组合的屈服点分别对应的扭矩值.并算出平均值和最大最小值之间的差异,如差值小于平均值的15%,则此平均值作为实验样品的拧紧扭踞值.如果差值操过了15%,则应将试样分别拧紧直各自的屈服点.
4在实验板上拧紧规定的试样,达到实验拧紧扭矩,或是符合1-3条规定的屈服点.
注:A实验时,承受应力之未旋合螺纹长度≥1D,且伸出螺母之完整螺纹长度应<5P
B螺母的实验与螺栓相同.
二:弹簧垫圈
1将规定数量的试样,用增垫圈相互隔开,装到螺纹公称直径与其公称直径相同的实验螺栓(锥型弹簧性垫圈应成对隔开)
2拧紧实验组合件(螺帽)直至压平弹簧性垫圈。
三:1实验最少应持续48小时,实验件应每隔24小时重新拧紧一次,并施加到初始实验拧紧扭矩功载荷。
2在实验结束前,应又一次拧紧实验件,拧紧前应拧退1/2圈,以确认短裂是否发生在螺纹旋合部件
实验评估:实验结束后,在不使用放大镜的条件下检查试样。若无目测可见之裂缝或短裂,则作为合格。
自攻螺丝氢脆地实验方法
实用标准
文案大全 自攻螺丝的性能测定方法
1 延展性试验
1.1 适用范围 : 所有种类自攻螺丝
1.2 测试目的 : 检查产品在组装旋转或旋紧或在上述过程受到冲击应力时
是否会产生头部脆断之危险.
1.3 测试装置 : A.延展性测试座.
B.小铁锤.
1.4 建议最少测试量 : 每批8支,每批批量不超过250M PCS.
1.5 测试程序 : A.将螺丝置入测试座中适当之孔内.
B.以铁锤击打头顶使测件之承受面与测座之座面符合.
C.检查.
1.6 不良 : 如果头与螺丝柄完全分离者为测试不良.
1.7 产品不良因素 : A.心部硬度太高.
B.渗碳层太深.
C.冲孔太深.
D.头下内圆径太小. 实用标准
文案大全 2 扭力强度试验
2.1 适用范围 : 所有种类自攻螺丝
2.2 测试目的 : 检查产品因为扭力不足在组装旋转或旋紧扭断.
2.3 测试装置 : A.螺丝夹具.
B. 夹具夹持座.
C. 螺丝测定固定座.
D. 精度在2%内之扭力扳手.
2.4 建议最少测试量: 每批4支,每批批量不超过250M PCS.
2.5 测试程序 : A.将螺丝置入测试夹具中再将夹具置入夹具支持座,螺丝至少
应有两牙在夹具中,两牙在夹具外.
B.将支持座固定在测定固定座上.
C.扭转扳手直到螺丝扭断.
D.记录破坏值.
2.6 不良 : 螺丝扭断值小于规定值.
2.7 产品不良因素 : A.心部硬度太低.
B.表面硬度太低.
C.有效渗碳层不足.
D.最小径(牙底径)太小. 实用标准