
宽带钢氧化铁皮产生原因及解决措施
热轧板轧制质量

- 1 -
热轧板材质量缺陷分析
许国超 2007-7-5
摘要:在热轧厂,对于企业板材的轧制板材质量直接关系到经济利益,同时也是轧钢的水平的体现,轧制板材质量在各钢厂故十分重视,对于热轧板材的质量成因分析便十分必要,在经验及理论总结上,做出适当的分析十分必要的,本文是提供参考。
关键字:热轧板材 板材缺陷 板材质量
热轧板材质量影响主要有以下几种:
因近年来国家钢铁行业形势,热轧板材线也先后上了不少,预计未来的产能在板材中占有主导地位。特别是先进的轧线应用不但大大提高了钢铁行业的整体装配水平,也提升了技术水平,缩短了与国外先进技术的差距,但是也为热轧工作的工人素质提出了更高的要求,对于掌握并吸收先进技术的程度也有了更高的要求。对于轧制出的产品质量控制也有了更高的要求,热轧板材主要的质量问题有:卷形不良、氧化铁皮卷、折边、辊印、划伤、边裂、浪形、规格偏差、其他等。
1.卷形不良
1.1塔形卷
塔形卷是一种带钢边部卷绕不平齐,一处或多处呈螺旋状出边的不良卷形。主要分为头塔和尾塔两种。
头塔是由于带钢头部偏离轧制中心线或2—3圈后从轧制中心线偏离导致的。
尾塔是由于带钢尾部偏离轧制中心线或2—3圈后从轧制中心线偏离导致的。
1.2塔形卷形成原因
(1) 带钢自身原因
来料镰刀弯、楔形、异常凸度以及波浪、气泡、头部温度低,材质硬度大等都容易产生头部塔形。对策是要求精轧调压下水平,卷取操作方面应尽早打开助卷辊,
(2)操作上的原因
导板夹力过大,带钢弓起,运行不平稳,以及带钢中心偏离导板中心进入卷取机,对策是采用适当的夹紧力、夹紧方法,以及适当的导板开口度。
(3) 设备上的原因
侧导板的部分松动以及动作不一致,夹紧力不足、侧导板偏心、下夹送辊不水平、夹送辊左右辊缝不平衡。
(完整word)氧化烧损

(完整word)氧化烧损
关于氧化烧损分析报告
钢坯的氧化烧损是轧钢加热过程中不开避免的现象,有效的控制或减少钢坯烧损,可以提高钢材的成材率,降低成本;减少轧槽磨损,提高产品表面质量。
1. 氧化铁皮的物理性能
组成成分 Fe含量% 密度g/cm3 厚度% 组成比例%
FeO 78 5.7 40 95
Fe3O4 72.4 5.18 50 4
Fe2O3 70 5。24 10 1
2. 影响钢坯氧化的因素
① 加热温度;温度越高、烧损越大
常温下钢的氧化速度非常缓慢,600℃以上时开始有显著变化,钢温达到900℃以上时,氧化速度急剧增长。这时氧化铁皮生成量与温度有如下关系:
钢温/℃ 900 1000 1100 1300
烧损量比值 1 2 3.5 7
② 加热时间;时间越长、氧化烧损越大
③ 炉气成分;炉气中一般含有SO2、、O2、H2O、CO2、等氧化气体,炉气为氧化性气氛,氧化程度越厉害。
④ 钢坯的成分;钢中含碳量增加,烧损率有所下降
(以上内容为教材、文献资料提供)
3. 目前轧钢厂氧化烧损数据来源
氧化烧损%=氧化铁皮量/钢坯重量*0.7*100%
上式中的氧化烧损率不是加热炉的真实烧损,而是氧化铁皮占钢坯的百分率 (完整word)氧化烧损
氧化铁皮的比重经计算约占铁或钢比重的70%
则;理论上实际烧损=70%的氧化铁皮重量(未考虑含水量)—钢坯本身携带氧化铁皮量—二次氧化量、三次氧化量
其中 ; 二次氧化=钢坯从1架到上冷床的氧化
三次氧化=钢材从冷床到精整的氧化
钢坯本身携带氧化铁皮量(热坯入炉前/冷坯入炉前)
4. 现场氧化铁皮的理论计算、分析
①氧化铁皮厚度测量值;冷坯(高线库)0。3—0.4mm
热坯(提升机后)0.4—0.5mm
热坯(出炉辊道)棒一 棒二(1100℃)0。6-0.7mm
高线(单线 1070℃)0。9mm
带钢常见缺陷及其图谱
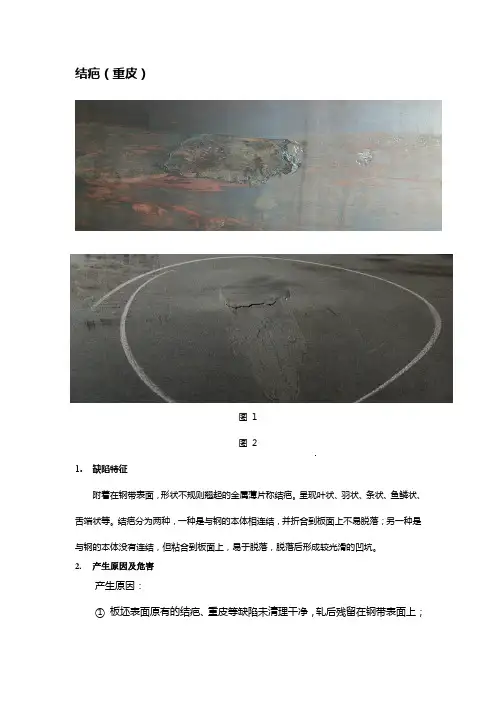
结疤(重皮)
图 1
图 2
1. 缺陷特征
附着在钢带表面,形状不规则翘起的金属薄片称结疤。呈现叶状、羽状、条状、鱼鳞状、舌端状等。结疤分为两种,一种是与钢的本体相连结,并折合到板面上不易脱落;另一种是与钢的本体没有连结,但粘合到板面上,易于脱落,脱落后形成较光滑的凹坑。
2. 产生原因及危害
产生原因:
① 板坯表面原有的结疤、重皮等缺陷未清理干净,轧后残留在钢带表面上; ② 板坯表面留有火焰清理后的残渣,经轧制压入钢带表面。
危害:导致后序加工使用过程中出现金属剥离或产生孔洞。
3. 预防及消除方法
加强板坯质量验收,发现板坯表面存在结疤和火焰清理后残渣应清理干净。
气泡
图 1 开口气泡
图2 开口气泡
1. 缺陷特征
钢带表面无规律分布的圆形或椭圆形凸包缺陷称气泡。其外缘较光滑,气泡轧破后,钢带表面出现破裂或起皮。某些气泡不凸起,经平整后,表面光亮,剪切断面呈分层状。 2. 产生原因及危害
产生原因:
① 因脱氧不良、吹氮不当等导致板坯内部聚集过多气体;
② 板坯在炉时间长,皮下气泡暴露或聚集长大。
危害:可能导致后序加工使用过程中产生分层或焊接不良。
3. 预防及消除方法
① 加强板坯质量验收,不使用气泡缺陷暴露的板坯;
② 严格按规程加热板坯,避免板坯在炉时间过长。 压入氧化铁皮
图 1 一次(炉生)氧化铁皮(压入)
图 2 二次氧化铁皮(轧制过程产生) 图 3 二次氧化铁皮(轧辊氧化膜脱落)
1. 缺陷特征
热轧过程中氧化铁皮压入钢带表面形成的一种表面缺陷称压入氧化铁皮。按其产生原因不同可分为炉生(一次)氧化铁皮、轧制过程中产生的(二次)氧化铁皮或轧辊氧化膜脱落压入带钢表面形成的(二次)氧化铁皮。
2. 产生原因及危害
产生原因:
① 钢坯表面存在严重纵裂纹;
② 钢坯加热工艺或加热操作不当,导致炉生铁皮难以除尽;
③ 高压除鳞水压力低、喷嘴堵塞等导致轧制过程中产生的氧化铁皮压入带钢表面;
氧化皮的主要成分及应用领域

氧化皮的主要成分及应用领域
氧化皮的主要成分及应用领域发布时间:2008-7-18 9:03:03
在钢材锻造和热轧热加工时,由于钢铁和空气中氧的反应,常会大量形成氧化铁皮,
造成堆积,浪费资源。如果对这些资源合理利用,可以降低生产成本,同时可以起到环保
节能作用。氧化铁皮的主要成分是Fe2O3、Fe3O4、FeO。其中,氧化铁皮最外层为Fe2O3,
约占氧化铁皮厚度10%,阻止氧化作用;中间为Fe3O4,约50%,最里面与铁相接触为FeO,约40%。
当前的氧化铁皮的应用有以下几个方面:
1、化工行业
氧化铁皮提供给化工厂可用来生产氧化铁红、氧化铁黄、三氯化铁、硫酸亚铁等。
其中,采用氧化铁皮为主要原料的液相沉淀法,可以生产从黄相红到紫相红各个色相的铁红。
2、制造硅铁合金
冶炼硅铁合金的主要原料是钢屑,全国每年冶炼硅铁合金消耗的钢屑在200万t
左右,用氧化铁皮替代钢屑冶炼硅铁合金的工艺已经成熟并得以应用。以硅石、冶金焦炭
粒、氧化铁皮为原料,在还原气氛下生成硅铁。全国每年的氧化铁皮约1000万t左右。可以提供充足的原料。
3、烧结原料
氧化铁皮是烧结较好的辅料,一方面,氧化铁皮相对粒度较为粗大,可改善烧结
料层的透气性,另一方面,氧化铁皮中FeO在燃烧氧化成Fe2O3的过程中会大量放热,可
以降低固体燃料消耗,同时提高烧结生产率,经验表明,8%的氧化铁皮可增产约2%左右。 此外,氧化铁皮还可以用来制造海绵铁。生产的海绵铁的w(Fe)高,含杂质量低
且成分稳定,较矿石生产的海绵铁,不含脉石杂质,可作优质的废钢原料。同时还可以粗
还原法或者精还原法制造还原铁粉。
目前在国内,氧化铁皮做为烧结原料,已形成大规模工业生产。用氧化铁皮生产
硅铁合金,工艺简单也有规模化生产的趋势。 氧化铁皮的综合利用 3.1烧结辅助含铁原料
氧化铁皮是钢材轧制过程中产生的,FeO含量最高达50%以上,是烧结生产较好的辅助
含铁原料,理论计算结果表明,1kgFeO氧化成Fe2O3放热1972.96J,1kg金属铁氧化成
酸洗线的目的

酸洗线的目的、原理、操作和注意事项
一、目的
酸洗线的目的有四个:
1、除去热轧板卷表面氧化铁皮
热轧板卷系在终轧温度800—900℃高温下经受热轧,因此,在带钢表面生成大量氧化铁皮。这种氧化铁皮给冷轧操作带来了障碍,损坏了产品表面的美观,同时,也妨碍镀层性能、喷涂性能。为除去这种氧化铁皮通常采用机械法和化学法相结合的方法。所谓机械法是采用除鳞机进行弯曲加工使氧化铁皮中发生龟裂,容易和酸接触而除掉氧化铁皮的方法。所谓化学法是使氧化铁皮和酸发生反应而除去氧化铁皮的方法。所使用的酸通常是硫酸或盐酸。盐酸和硫酸相比较,具有与氧化铁皮反应快、生成的铁盐在盐酸中溶解度大等优点,因此,可加快酸洗线的速度,提高了生产效率。
2、板卷的连接(焊接)
为提高后部工序的作业率和收得率,把几个热轧板卷接头焊接起来,形成一个大板卷
3、侧剪边
热轧板卷的板宽全长未必均匀,并且由于边缘存在有龟裂的情况,故通常进行侧剪边。
4、涂油
为防止板卷在卷取运输中产生伤痕,防锈或作为轧制顶涂敷,依照以上不同用途涂敷各种油(把这种操作总称预涂油)。
二、原理
1、氧化层构成
氧化铁皮是钢在高温下与氧反应而形成的,外层与氧接触更充分,金属与氧反应更彻底。由金属基体向外依次为氧化亚铁FeO、四氧化三铁Fe3O4、三氧化二铁Fe2O3,其中氧化亚铁层最厚,如图。
影响带钢氧化层厚度的主要因素:
带钢终轧和卷取温度;
带钢冷却时间;
氧化气氛;
钢的化学成分。
2、与盐酸的反应
在使用盐酸进行酸洗时,由于盐酸和Fe2O3发生反应最快。基体铁(Fe)比氧化铁皮更容易溶解,容易形成所谓的过酸洗状态,所以,为防止产生过酸洗,添加少量的控制剂,在铁表面形成保护膜,起防止基体铁受酸腐蚀作用。酸洗槽中,酸液浓度、温度、控制剂量都要严格掌握。
三种氧化铁均能很好地溶于盐酸,各种化学反应中,以氧化亚铁FeO为主,生成氯化亚铁和水。
热轧带钢常见轧制缺陷分析
热轧带钢常见轧制缺陷分析
【摘 要】本文介绍了重钢1780mm热轧板带生产线近年的产生质量异议较多的轧制缺陷形貌、特征,分析了产生的影响因素,并制定了消除此类缺陷的措施。
【关键词】热轧带钢;轧制缺陷;折叠;氧化铁皮压入;浪形;宽度不合;划伤
0 前言
重钢1780mm热轧板带生产线自2010年投产,以普碳钢和冷轧基料用钢为主,品种钢为辅。随着钢材市场供大于求的日益加剧,产品精整日趋激烈,用户对热轧带钢的质量要求越来越高。热轧带钢质量要求一般指标包括尺寸偏差、卷形缺陷、表面缺陷等。文中结合1780mm近年的主要异议赔偿缺陷,对缺陷的形成、形貌、特征、解决措施进行分析,以便更好控制产品质量。
1 重钢1780mm热轧板带线生产工艺概况
重钢1780mm热轧板带生产线包括板坯库、二座步进梁式加热炉(预留3#步进梁式加热炉)、一台粗轧高压水除鳞箱、一架E立辊轧机、一架R四辊可逆粗轧机、一架热卷箱、一台转鼓式切头飞剪、7机架连轧机组(F1~F7均为常规轧机)、一套层流冷却装置、二台地下卷取机(预留3#卷取机)、检查线、半成品钢卷库、平整分卷机组、成品库及相应辅助配套设施等,全线主体机械设备由中国二重承制;轧线三电系统由北科大高技术公司集成;加热炉、平整分卷机组由中冶赛迪总承包。
重钢1780mm热轧板带生产线工艺流程图:
图1
2 质量异议缺陷情况分析
通过对2013年异议缺陷分析可知,主要异议卷数及赔偿金额的缺陷分别是:折叠、氧化铁皮压入、浪形、宽度不合、划伤,其他轧制缺陷比例较低。针对异议赔付的主要轧制缺陷进行分析并将解决措施固化,以便更好改进产品质量。
表1 2013年1780mm产线异议赔付情况表
3 主要轧制缺陷分析
3.1 折叠缺陷
3.1.1 产生原因
钢带表面局部区域金属折合的现象称为折叠,主要产生原因包括:
a.板坯缺陷清理深宽比过大;
b.辊型配置不合理或轧制负荷分配不合理、板坯温度不均、带钢表面冷却不均等,导致带钢产生大波浪后被轧合;
钢结构返锈处理方案
钢结构返锈处理方案
一、引言
钢结构是一种广泛应用于建筑、桥梁等工程领域的材料,然而,由于外界环境的影响,钢结构往往会出现返锈现象,影响其使用寿命和安全性。因此,制定一套科学的返锈处理方案是非常重要的。本文将从防锈原理、返锈现象及原因以及返锈处理方法等方面进行探讨。
二、防锈原理
钢结构返锈的根本原因是由于钢材表面氧化形成的氧化皮被破坏,使钢表面暴露在空气中,与氧发生反应,形成铁氧化物。因此,防锈的关键在于尽量减少钢材表面的氧化皮破坏,以保护钢材不被氧化。
三、返锈现象及原因
1. 返锈现象:钢结构返锈主要表现为钢材表面出现锈斑或锈蚀,甚至局部腐蚀,严重影响钢结构的强度和稳定性。
2. 返锈原因:
(1)气候环境因素:如潮湿、酸雨等,会加速钢材表面的氧化和腐蚀速度。
(2)操作不当:如施工时未及时清除钢材表面的氧化皮,或者使用了不合适的防锈材料等,都会导致返锈问题的发生。
四、返锈处理方法
1. 预防性措施:
(1)合理设计:在钢结构设计阶段,考虑到环境因素,选择合适的材料和防锈措施,以提高钢结构的耐腐蚀性能。
(2)防锈涂料:在钢结构表面涂覆防锈涂料,形成一层保护膜,阻止氧化皮的破坏和氧与钢材的接触,从而达到防锈的效果。
2. 返锈处理方法:
(1)机械处理:使用钢丝刷、砂纸等工具清除钢材表面的氧化皮和锈斑,恢复钢材原有的光洁表面。
(2)化学处理:使用化学药剂对钢材表面进行清洗和处理,去除氧化皮和锈斑,恢复钢材的防锈性能。
(3)防锈涂料修复:对已返锈的钢结构表面进行喷涂防锈涂料,形成新的保护膜,以防止进一步的返锈。
3. 定期维护:
钢结构返锈处理后,需要定期检查和维护,及时修复和更换防锈涂料,以保持钢结构的防锈性能。
五、总结
钢结构返锈处理是确保钢结构长期使用和安全的关键环节。通过合理设计、预防性措施和返锈处理方法的综合应用,可以有效防止钢结构的返锈现象。在实际工程中,我们应根据具体情况选择适合的防锈措施,确保钢结构的耐腐蚀性能和使用寿命,以保障工程质量和安全。
钢筋锈蚀的原理防止及处理
钢筋锈蚀的原理防止及处理
钢筋的锈蚀是因为钢筋表面的保护层破损导致氧气和水进入钢筋内部,与钢筋中的铁发生化学反应产生氧化铁,形成锈蚀物质。
1.钢筋表面保护层的破损:钢筋的表面保护层主要有混凝土的覆盖层和防锈涂层。如果混凝土的覆盖层过薄或质量不合格,就容易被破坏,从而导致钢筋暴露在空气中;而防锈涂层如果存在开裂、剥落等问题,也会使得钢筋暴露在外。
2.水的侵入:水是钢筋锈蚀的重要因素之一,特别是含盐水或其他腐蚀性物质的渗入,会加速钢筋的锈蚀过程。此外,湿度高的环境也容易导致钢筋锈蚀。
3.氧气的作用:钢筋表面的保护层破坏后,空气中的氧气可以和钢筋中的铁发生化学反应,形成氧化铁,即锈蚀物质。
针对钢筋锈蚀的防止和处理方法如下:
1.保护层的设计与施工:在设计和施工过程中,应合理确定混凝土的覆盖层厚度,以保持钢筋与外界空气的隔离。同时,在钢筋表面涂刷防锈涂层,以提供额外的保护。
2.混凝土的质量控制:混凝土作为保护层的一部分,质量的好坏直接关系到钢筋的锈蚀情况。因此,在混凝土配制和施工过程中,应严格按照设计要求进行,确保混凝土的覆盖层质量合格。
3.预防水的侵入:有效地防止水的侵入是防止钢筋锈蚀的重要措施。可以通过采用防水材料、加强施工质量控制、定期检查维护等方式来实现。 4.防止盐水和其他腐蚀性物质的侵入:特别是在海岸地区,由于盐水的腐蚀作用很强,需要采取相应的措施,例如使用抗盐腐蚀性能较好的材料、进行防腐处理等。
5.定期维护与检查:定期维护和检查是保护钢筋不被锈蚀的重要手段。可以通过检查混凝土表面是否存在龟裂、脱落以及检查防锈涂层是否存在裂纹、剥落等问题,及时发现并处理。
6.修复和处理锈蚀的钢筋:对于已经发生锈蚀的钢筋,需要先对其进行清理,去除锈蚀物质,然后进行修补。常用的处理方法包括钢丝刷清洗、喷砂清理、防腐涂层修补等。
总之,钢筋锈蚀是一种常见的问题,但通过合理的设计和施工,加强维护和检查,可以有效地预防和处理钢筋的锈蚀问题,延长钢筋的使用寿命,确保工程的安全和可靠。
氧化皮的用途
氧化皮的用途
氧化皮,也被称为酸洗钢材表面的氧化层,是一种在钢材表面通过酸洗处理后形成的氧化膜。氧化皮除去了钢材表面的氧化物,提高了钢材的质量。氧化皮通常有多种用途,下面将详细介绍。
1. 防止钢材氧化:钢材在运输和存储过程中,容易与空气中的氧气发生反应,产生氧化物。氧化皮能有效阻止钢材与氧气的接触,从而减少了氧化反应,降低了钢材的氧化速度,延长了钢材的使用寿命。
2. 保护钢材表面:氧化皮可以形成一层均匀致密的氧化膜,能够牢固地附着在钢材表面,起到保护钢材的作用。这可以减少钢材表面的摩擦和磨损,减少锈蚀,提高钢材的耐久性。
3. 便于涂层附着:氧化皮的存在可以提供一个具有良好附着力的表面,便于后续进行涂层的施工。例如,涂上防锈漆可以更好地保护钢材,提高防腐蚀性能。同时,氧化皮还可以提供良好的粘接条件,方便胶水、胶粘剂等与钢材的粘接。
4. 方便检测和分析:氧化皮在钢材表面形成了一层墨层,可以用于各种检测和分析。例如,可以利用墨层进行颗粒检测、磁粉检测、超声波检测等。这些检测方法可以帮助检测钢材中的内部缺陷和问题,并及时进行修复和加工。
5. 增加美观性:氧化皮通常具有一种蓝紫色的外观,为钢材增加了美观性。这在一些装饰性建筑、艺术品等领域中得到广泛应用。在这些应用中,钢材的氧化皮被认为是一种艺术效果,赋予了物体独特的外观特性。
总体而言,氧化皮通过酸洗处理,能够提高钢材的质量,延长使用寿命,防止氧化。同时,氧化皮还方便了涂层附着、检测和分析,增加了钢材的美观性。这些特性使得氧化皮在各个领域都有广泛的应用,如建筑、制造业、航空航天等。
冷轧厂酸洗工艺段常见表面缺陷及预防
冷轧厂酸洗工艺段常见表面缺陷及预防
摘要:冷轧钢板酸洗的目的是为了去除带钢在生产过程中表面产生的氧化铁皮。防止在后续加工工艺中氧化铁皮对轧件造成的损坏。如果未将氧化铁皮清洗干净,则会造成一系列的工艺段表面缺陷,本文简要介绍了酸洗板产生的表面缺陷产生的原因以及如何纠正预防缺陷的发生。
关键词:酸洗线;酸洗;缺陷
引言
目前,为了提高国内钢材生产企业的生产能力,国内生产基地都采用酸洗-冷轧联合机组的设计,联合机组的采用能使工厂年产量达到百万吨以上。其中酸洗阶段的主要任务是洗掉带钢表面的氧化铁,为冷轧工艺阶段提供合适的加工材料。所以,维护好酸洗工艺段的设备对于整个加工过程都有重要意义。
1.酸洗工艺质量缺陷
酸洗工艺缺陷主要包括:(1)工艺控制不当造成的缺陷:欠酸洗、过酸洗、停车斑;(2)机械作用造成的缺陷:擦划伤、边丝和毛边、卷边、折皱、缝合;(3)其它水印、边锈、漏涂等。
2.工艺控制不当造成的缺陷及预防纠正措施
2.1欠酸洗
欠酸洗是带钢表面氧化铁皮与盐酸反应不充分仍残留在带钢表面,其主要成分是Fe304,Fe0。缺陷特征及判定方法:带钢表面有条纹状或鳞片状黑印.用纸巾擦拭有粘附现象。多出现于带钢的边部和头尾部,严重时遍布整个带钢表面。
造成的主要原因:酸液的浓度、温度低,酸洗速度过快,或Fe2+浓度过高;另外原料板形、热轧卷取温度等因素也可产生欠酸洗。边部欠酸洗的产生原因有两方面:1.热轧时带钢边部冷却较快达到570℃以下:Fe0-4Fe304 +Fe并能长时间保持在400-500℃,形成致密的Fe304保护层,给酸洗造成了较大的困难。2.板形不好导致峰部与酸接触时间短,出现欠酸洗。头尾部欠酸洗是因为带刚尾部在酸槽垂度太小,酸洗时间不够。
纠正预防措施:首先降低运行速度,到出口活套坑处跟踪观察质量;其次适当将6#槽酸液温度升高1-2℃;进一步查看各酸槽自由酸浓度和Fe2+浓度,如有必要,修改注酸系数,增加注酸量。另外操作工要及时按产品的不同规格控制酸洗时间。