
斜孔夹具
1
机电及自动化学院
机械制造加工工艺
课程设计
设计题目: 设计钻法兰盘上斜孔的夹具
设 计 者:马晨
学 号:0811115030
班 级:08机制2班
指导教师:李洪友
评定成绩:
设计日期 2011年12月28日至 2012年1月11日
2
目 录
序言··············································1
一、夹具设计任务·····································2
(一)产品图及夹具装配图························2
(二)产品的技术要求分析·························3
二、夹具设计方案的确定·································3
(一)基准面得确定·····························3
(二)定位方式及元件的选择·····································3
(三)夹紧方式及元件的选择···································3
(四)夹具的总装结构···································4
三、夹具的制作步骤···························4
四、夹具的使用说明······································6
(一)夹具的操作步骤·····································6
(二)使用注意事项和保养维护····························6
五、课程设计心得体会···························6
六、参考文献······································7
3
序言
专用夹具是为零件的某一道工序加工而设计制造的,在产品相对稳定、批量较大的生产中使用;在生产过程中它能有效地降低工作时的劳动强度、提高劳动生产率、并获得较高的加工精度。
专用夹具的主要作用有以下几个方面:
(1) 准确、可靠的定位和夹紧,可以减轻甚至取消下料和划线工作。减小制品的尺寸偏差,提高了零件的精度和可换性
(2) 减少了加工时繁琐的操作,获得较高的生产率和加工精度
夹具设计的基本要求:
(1)、工装夹具应具备足够的强度和刚度。夹具在生产中投入使用时要承受多种力度的作用,所以工装夹具应具备足够的强度和刚度。
(2)、夹紧的可靠性。夹紧时不能破坏工件的定位位置和保证产品形状、尺寸符合图样要求。既不能允许工件松动滑移,又不使工件的拘束度过大而产生较大的拘束应力。
(3)、夹具体应具有良好的加工精度和尺寸稳定性。对于夹具体上用来安装定位元件、对刀(或导向元件)的工作表面,应提出相应的尺寸、几何公差以及粗糙度的具体要求,并作相应的热处理或时效处理。
(4)、有良好的结构工艺性和使用性。家具体上部加工的毛面与工件表面之间应保证有一定的空隙,以免安装时产生干涉。
(5)、力求结构简单,装卸方便。在保证强度和刚度的前提下,极可能体积小、重量轻、以便于操作。
(6)、排屑方便。
(7)、夹具在机床上安装要稳定、可靠
4
一、 装配图及产品图
1、
5
2、技术要求分析
a、孔Φ12的尺寸精度与表面粗糙度以钻扩铰工艺方法和一定精度等级的铰刀保证
b、孔的位置尺寸及角度,由分度盘上的螺纹孔的位置保证。
二、夹具的设计方案的确定
1. 定位基准的选择
出于定位简单和快速的考虑,选择∮90孔为基准,即以一面上一心轴(自由度限制数:5)配合以一挡销(自由度限制数:1)使工件完全定位。再使用快速螺旋卡紧机构进行卡紧。
2. 切削力和卡紧力计算
本步加工可按钻削估算卡紧力。实际效果可以保证可靠的卡紧。
轴向力 NkfdCFFyMMfFi52.20.10.1006.04208.00.10
扭矩
MNkfdCMMyMzMMc68.00.2010416.70.10.1006.0206.0
由于扭矩很小,计算时可忽略。
卡紧力为NFFf04.52
取系数 S1=1.5 S2=S3=S4=1.1
则实际卡紧力为 F’=S1*S2*S3*S4*F=10.06N
使用快速螺旋定位机构快速人工卡紧,调节卡紧力调节装置,即可指定可靠的卡紧力。
3. 定位误差分析
3.1 误差分析
3.1.1 定位误差 工件的加工误差,是指工件加工后在尺寸,形状和位置三个方面偏离理想工 件的大小,它是由三部分因素产生的: 1)工件在夹具中的定位、夹紧误差。 2)夹具带着工件安装在机床上,夹具相对机床主轴(或刀具)或运动导轨的位 置误差,也称对定误差。 3)加工过程中误差,如机床几何精度,工艺系统的受力、受热变形、切削振动 等原因引起的误差。 其中定位误差是指工序基准在加工方向上的最大位置变动量所引起爱的加工误差。
3.1.2 产生定位误差的原因 1.基准不重合来带的定位误差: 夹具定位基准与工序基准不重合, 两基准之间的位置误差会反映到被加工表 面的位置上去,所产生定位误差称之为基准转换误差。 2.间隙引起的定位误差 在使用心轴、销、定位套定位时,定位面与定位元件间的间隙可使工件定心 不准产生定位误差。 3.与夹具有关的因素产生的定位误差 1)定位基准面与定位元件表面的形状误差。 2)导向元件、对刀元件与定位元件间的位置误差,以及其形状误差导致产生 的导向误差和对刀误差。 3)夹具在机床上的安装误差,即对定误差导致工件相对刀具主轴或运动方向 产生的位置误差。 4)夹紧力使工件与定位元件间的位置误差,以及定位元件、对刀元件、导向 元件、定向元件等元件的磨损。
3.2 定位误差的计算
1.定位误差,此项主要是定位孔∮20H7 与定位销∮20p6 的间隙产生,最大间隙为
0.015mm。
2.钻模板衬套中心与钻模板配合尺寸为∮28H7/p6,, 最大间隙为 0.015mm。
3.钻套与衬套的配合间隙,有∮22H7/g6 可知最大间隙为 0.041mm。 4.钻套内孔6
与外圆得同轴度误差,对于标准钻套,精度较高,此项可以忽 略。 5.钻头与钻套间隙的间隙会引偏刀具,产生中心距误差 e,由下式求出:
e=( H/2 + h + b )△max/H e----刀具引偏量(mm) H----钻套导向高度(mm) h----钻套下断面与工件间的空间高度(mm) △max----刀具与钻套的最大间隙
刀具与钻套的配合为∮22H7/r6, 可知△max=0.028mm; H=36mm, h=20, 将 B=30mm 代入,可求得 e=0.05mm。 由于上述各项都是按最大误差计算,实际上各项也不可能同时出现最大 值,各误差方向也很可能不一致,因此,其最和误差可按概率法求和:
∆ ∑ = 0.0282 + 0.032 + 0.0242 + 0.052 = 0.024mm
该项误差大于中心距允差 0.1mm 的 2/3,可用。
本工序采用一定位心轴,一挡销定位,工件始终靠近定位销的一面,而挡销的偏角会使工件自重带来一定的平行于卡具体底版的水平力,因此,工件不在在定位销正上方,进而使加工位置有一定转角误差。但是,由于加工是自由公差,故应当能满足定位要求。
4、夹具的总装结构
三、夹具的制作步骤
1、夹具体
2、心轴 7
3、分度盘
4、工件
5、其他部件 8
四、夹具的使用说明
1、夹具的操作步骤
工件以内孔Φ90以及其端面在定位心轴上定位限制5个自由度,以Φ20孔用插销定位,限制一个自由度。工件需安装3次每次用定位拉杆分3度,可加工三个均布孔。工件用螺母14以及开口压板13进行压紧。
安装工件时,先将菱形螺母14回转90度,避开钻模板1,取下开口压板13,将工件从夹具上方装入,并插入定位销16,放上开口压板13,拧紧螺母14,即可进行加工。加工完一个孔后将定位拉杆拉出,将工件以及分度盘旋转120度,再进行加工。
2、使用注意事项和保养维护
(1)、在工件夹紧时不要用力过大,以免损坏螺杆
(2)、及时清理钻屑,保证安装平面的清洁
(3)、安放工件时要注意不要砸到基准平面,而影响加工精度
(4)、保养及维护:
要定期润滑螺杆两端处,滑块及调节螺栓 、螺钉;并对对中块与螺杆的配合处进行适量润滑;及时更换钻套。
五、课程设计心得体会
经过找资料和认真地学习,让我对夹具设计有了更深的学习和认识。
专用夹具是为零件的某一道工序加工而设计制造的,它广泛用于大量生产中;它不但提高了生产率而且也提高加工精度,改善劳动条件。
通过这次课程设计,我个人对夹具有了更进一步的了解:夹具要保加工出的产品有较高的精度,就必须要求其自身有较高的精度,定位元件拥有高精度的同时换要有一定的刚度和强度,以保证在加工过程中自身不会变形和一定的寿命。夹紧机构要求有一定的刚度和强度,以确保在一定的力的作用下夹紧元件不会先于工件发生变形、损坏。夹具体是夹具的主体部分,是与机床相接的部位、也是支撑夹紧元件、工件的主要部分;要求其有一定的强度和刚度、稳定性,又考虑到经济性一般都采用HT200作为夹具体。
而且对夹具的维护保养,及夹具在设计中应该注意的问题有了更进一步的了解,自己的能力在这次课程设计中也得到了提升。在设计的过程中又一次把所学的知识做了一次综合式的复习,为接下来要做的毕业设计做了很好的准备工作;同时在设计中也发现自己的很多不足之处:缺乏实际的经验,有些实物没有见过很难想象,只能通过找相应的参考资料,然后再通过想象把他们综合到一起,再通过实例对比,进行设计。因此在夹具设计中存在有许多的不足之处,还恳请老师您予以指正。
空间角度
空间角度
在机械零件加工中经常可以遇到具有空间角度的斜孔、斜面,在加工这些零件或设计这些零件夹具时,常常需要进行空间角度的计算。因此,在这里就对空间角度的计算及应用进行讨论。
一、 关于双斜线的空间角度计算
在机械制图中我们把和三个投影面的位置都倾斜的直线叫做一般位置直线,在这我们称一般位置直线为双斜线。
1、双斜线的空间角度
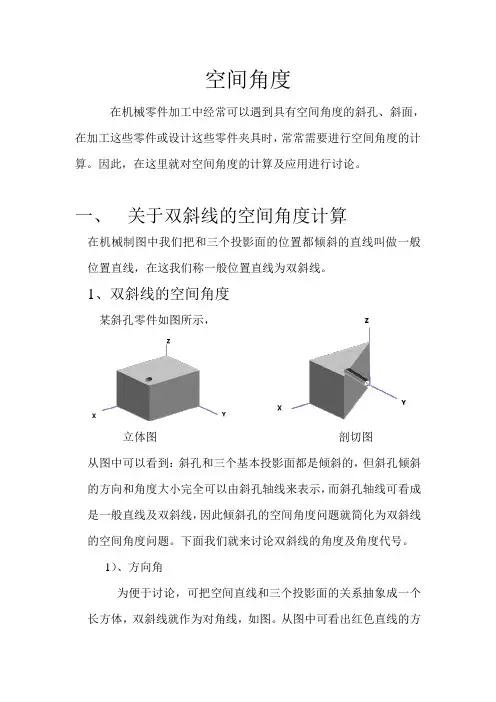
某斜孔零件如图所示,
立体图 剖切图
从图中可以看到:斜孔和三个基本投影面都是倾斜的,但斜孔倾斜的方向和角度大小完全可以由斜孔轴线来表示,而斜孔轴线可看成是一般直线及双斜线,因此倾斜孔的空间角度问题就简化为双斜线的空间角度问题。下面我们就来讨论双斜线的角度及角度代号。
1)、方向角
为便于讨论,可把空间直线和三个投影面的关系抽象成一个长方体,双斜线就作为对角线,如图。从图中可看出红色直线的方向可以由与投影轴之间的角度来确定。直线与X轴、Y轴、Z轴的夹角通常用α、β、γ表示,称为方向角。
α表示双斜线与X投影轴之间的夹角。
β表示双斜线与Y投影轴之间的夹角。
γ表示双斜线与Z投影轴之间的夹角。
注意在这里所讨论的夹角都是双斜线与投影轴之间所夹的正锐角。如图
如果双斜线不通过原点,可以在直线上的任意点作三条线分别平行于X、Y、Z轴,这三条线与双斜线的夹角也是方向角。如图
2)、真实倾角
从双斜线和三个投影面之间的几何关系看,双斜线和三个投影面之间存在着倾角,即线和面之间的倾角。双斜线对投影面的倾角是可用双斜线和它在该投影面上投影之间的夹角表示。双斜线与W(yz)面、V(xz)面、H(xy)面的夹角通常用α0、β0、γ0表示,称为真实倾角。
α0表示双斜线与W(yz)面的夹角。
β0表示双斜线与V(xz)面的夹角。
γ0表示双斜线与H(xy)面的夹角。 由下图可看出方向角和真实倾角之间的关系:
斜孔位置度的公差带

斜孔位置度的公差带
斜孔位置度的公差带是机械制造中的一个重要概念,在各个领域中都有广泛的应用。它用于描述斜孔的位置精度,并且对于确保装配的准确性和功能性至关重要。在本文中,我将深入探讨斜孔位置度的公差带的概念、原理、测量方法和应用。
一、概念介绍
斜孔位置度的公差带是指在一定长度范围内,斜孔允许的位置误差。它通过上下公差限制来描述,上下限代表了斜孔的允许位置范围。要在实际制造中保证斜孔位置度的公差带的合理性,需要综合考虑多个因素,如装配要求、功能需求和材料特性等。
二、原理解析
斜孔位置度的公差带与斜孔的形状和位置相关。当斜孔的位置偏离理想位置时,可能会导致装配困难、传动误差、摩擦增加等问题。通过合理地确定斜孔位置度的公差带,可以在一定程度上控制斜孔的位置误差,从而满足装配和功能性要求。
三、测量方法
为了准确测量斜孔位置度的公差带,我们通常可以采用以下几种方法:
1. 使用三坐标测量机进行测量,通过测量斜孔的三维坐标,计算得到其位置误差。
2. 制作专门的测量夹具,在夹具上安装斜孔工件,并使用测量设备测量斜孔的位置误差。
3. 使用光学测量方法,如投影仪或显微镜等,观察斜孔的位置,并通过比较理想位置和实际位置来确定位置误差。
四、应用领域
斜孔位置度的公差带在各个领域中都有广泛的应用。在汽车制造中,发动机的缸体和缸盖之间的连接就是通过斜孔来实现的;在航空航天领域,航空发动机的叶轮和转子也常常使用斜孔连接。家具制造、模具制造、机械设备制造等领域也都应用了斜孔位置度的公差带。
五、个人观点
斜孔位置度的公差带在机械制造中起着不可忽视的作用。通过合理地控制公差带,我们可以在保证装配的准确性的最大程度地满足功能性要求。我认为随着现代制造技术的不断发展,斜孔位置度的公差带的精度和测量方法也会不断提升,从而进一步提高产品的质量和性能。
总结回顾:
通过本文的探讨,我们全面了解了斜孔位置度的公差带的概念、原理、测量方法和应用。我们了解到公差带是用来描述斜孔位置精度的,通过合理地确定公差带可以控制位置误差,满足装配和功能性要求。测量斜孔位置度的公差带可以使用三坐标测量机、专门的测量夹具或光学测量方法等。在实际应用中,斜孔位置度的公差带广泛应用于汽车制造、航空航天、家具制造、模具制造和机械设备制造等领域。通过不断提高公差带的精度和测量方法,我们可以进一步提高产品的质量和性能。
φ3.6m磨机端盖斜孔的加工
维普资讯 2006年第2期 姚咏梅等93.6 m磨机端盖斜孔的加工 55 从图l可以看出,需钻孔的平面与右端面夹 角为12。,而且孔要均分,故夹具设计只要保证倾 角12。和孑L的均分就可以。 图2为所设计的钻孔用夹具简图。它由回转 轴承1、同定轴承2、转动托辊3、承载托架4、调节 螺栓5、紧同螺栓6、千斤顶7、固定螺栓8、连接夹 具9、手拉葫芦10等零件组成。 固定轴承2与承载托架4调整实现倾角 12。,回转轴承1、转动托辊3、手拉葫芦l0实现等 分孔的加工。 3-2夹具的使用方法 通过固定轴承2、千斤顶7把承载托架4调 整12。后,用紧固螺栓6、固定螺栓8、连接夹具9 压紧在钻床的工作台上,把被加工件固定在承载 托架4上,调整钻床,拉动手拉葫芦10,使被加工 件旋转.调整钻床的摇臂,便可以依次加工出这些 斜孔。 4结 语 此项技术革新不仅解决了93.6m磨机端盖 斜孔加工中的技术难题,也扩大了钻床的加T范 畴.对于同类不同大小尺寸的工件只要对承载托 架4进行改动即可。该项技术在集团公司机械厂 成功应用.收到了良好的经济效益和社会效益。 [作者简介] 姚咏梅(1975一),女, 苏丰县人,助理T程师,2000 年毕业于南通工学院机械1二程及自动化专业,现工作于徐 州矿务集团机械厂。 『收稿日期:2()05-11-03] (上接第14页) 3.1 第一次探测(探测到漏水钻孔) 2004年9月30日’进行第一次超前探测.物 探发现掘进头正前方32—40 m为低阻区,此低阻 区来源于巷道正前偏左方向,偏右方向及右帮无 异常。经矿方翻查保存较久远的地质资料,发现此 处存在一个平面图上漏标的钻孔,怀疑此低阻区 系钻孔漏水所致。后经钻探及实际巷道掘进(预先 采取了防水措施),证实了此结论。 3.2第二次探测(探测到掘进头前方岩性正常。 巷道安全掘进) 2004年11月8日进行第二次超前探测,物 探预报掘进头前方75 m范围内岩性正常,无低阻 富水区,可以安全掘进,得到了巷道掘进的验证。 3.3第三次探测(探测到灰岩破碎区) 2005年2月5日进行第三次超前探测,物探 预测掘进头前方24—43 m为低阻区,其中重点低 阻区位于巷道前方偏右部位。实际钻探时朝巷道 正前、正前偏左、正前偏右方均布置了钻孔,正 前方钻探时进尺37 m出水,偏右方向钻孔水量 (17 m3/h)明显比其它方向大,灰岩岩层破碎。 3.4第四次探测(探测到断裂破碎带) 2005年5月6日进行第四次超前探测。物探 发现掘进头正前方29—50 m段为横贯巷道走向 的低阻区(阴影区),判断为断层。巷道往前掘进 18 m开始打钻(保持超前距不小于10 m),钻探 进尺18.5 m(即位于探测时掘进头位置前方 36.5 m)时出水,水量75 m3/h。此区段证实为断裂 破碎带。 3.5第五次探测(探测到低阻区范围小。掘进头 正前方基本正常,巷道安全掘进) 2005年9月28日进行第五次超前探测,物 探预报掘进头前方偏左区域存在一个低阻异常区 (阴影区)但范围较小,正前方岩性基本正常,巷道 可以安全掘进.得到巷道掘进的验证。 4结 语 实践证明了瞬变电磁技术在巷道掘进头超前 探测前方构造破碎带、裂隙发育区等富水异常区 (体)的有效性和实用性。但这种方法也有需要改 进的地方,比如解释出的低阻异常区(体)往往范 围过大,理论上急需研究出超前探测装置本身的 解释模型,从而提高解释精度,使这项技术更好地 为矿井安全生产服务。 [参考文献】 [I]蒋邦远.实用近区磁源瞬变电磁法勘探【M】.北京:地质 出版社.1998. [2]牛之链.时间域电磁法原理【M】.长沙:中南丁二业大学出 版社.1992. [作者简介] 郭纯(1967一),男,河南新乡人,物探T程师,1991毕 业于中国矿业大学测物系勘察地球物理专业,现任焦作煤 业(集团)有限责任公司地测处物探科科长。 『收稿日期:2006-01-15]
毕业论文-轴套零件的加工工艺规程及夹具设计
可编辑修改
精选
毕业设计说明书
课题:轴套零件的加工工艺规程及夹具设计
专 业:
班 级:
姓 名:
学 号:
指导老师:
陕西国防工业职业技术学院 可编辑修改
精选 二O一一届毕业设计(论文)任务书
专业:数控技术 班级:数控 姓名: 学号:
一、设计题目(附图):
轴套 零件机械加工工艺规程制订及第 25 工序工艺装备设计。
二、设计条件:
l、零件图; 2、生产批量:中批量生产。
三、设计内容:
1、零件图分析:l)、零件图工艺性分析(结构工艺性及技术条件分析);2)、绘制零件图;
2、毛坯选择: 1)、毛坯类型; 2)、余量确定; 3)、毛坯图。
3、机械加工工艺路线确定: 1)、加工方案分析及确定; 2)、基准的选择;3)、绘制加工工艺流程图(确定定位夹紧方案)。
4、工艺尺寸及其公差确定: 1)、基准重合时(工序尺寸关系图绘制); 2)、利用尺寸关系图计算工序尺寸; 3)、基准不重合时(绘制尺寸链图)并计算工序尺寸。
5、设备及其工艺装备确定:
6、切削用量及工时定额确定: 确定每道工序切削用量及工时定额。
7、工艺文件制订: 1)、编写工艺设计说明书; 2)、填写工艺规程;(工艺过程卡片和工序卡片)
8、指定工序机床夹具设计: 1)、工序图分析; 2)、定位方案确定; 3)、定位误差计算; 4)、夹具总装图绘制。
9、刀具、量具没计。(绘制刀具量具工作图)
10、某工序数控编程程序设计。
四、上交资料(除资料2使用标准A3手写外,其余电子文稿指导教师审核后,打印上交)
1、零件机械加工工艺规程制订设计说明书一份;(按统一格式撰写)
BR-M07A机床夹具设计拆装模型(新)

BR-M07AM床与夹具设计系列
本套实训用铝合金拆装夹具模型,是提供给学生进行实操训练最理想的教学用
具,根据市场最新使用的工业夹具为蓝本依据,采用铝合金材质精加工而成,表面分
色油漆,整体精巧细致、可反复拆装,活洁干净。
火具询}元件(24种54350元)
厅" 名称 规格 单价 备注
1 典型基础元件的五种结构形式 200 X 180 X 150 2250 全铝合金材质「
2 典型支承元件的五种结构形式 200 X 180 X 150 2300 全铝合金材质
3 典型定位元件的八种结构形式 200 X 180 X 150 2450 全铝合金材质
4 典型导向元件的五种结构形式 200 X 180 X 150 2400 全铝合金材质1 5 典型压紧元件的五种结构形式 200 X 180 X 150 2450 全铝合金材质
6 典型组合元件的十种结构形式 200 X 180 X 150 3000 全铝合金材质
7 典型零件的七种结构形式 200 X 180 X 150 2800 全铝合金材质1 8 单件对向双点联动机构 140 X 140 X 120 2100 全铝合金材质
9 偏心轴夹紧机构 180 X 150 X 130 2100
全铝合金材质1 10 双臂单作用皎链夹紧机构 200 X 180 X 120 2200 全铝合金材质1 11 双臂双作用皎链夹紧机构 200 X 160 X 120 2100 全铝合金材质[ 12 推式弹簧夹头的结构 4 80X160 2100 全铝合金材质
13 薄壁橡皮管轻加工夹紧夹具 150 X 150 X 120 2200 全铝合金材质1 14 箍圈外部夹紧装置 4 100X 160 1950 全铝合金材质「
15 带微调装置的螺旋夹紧结构 200 X 100 X 120 2350 全铝合金材质
16 外部摆动夹紧装置 160 X 100 X 120 2300 全铝合金材质
毕业设计目标表

毕业设计目标表
成品机械毕业设计课题:
-工艺工装夹具类:
1.杠杆工艺和工装设计
2.活塞的机械加工工艺,典型夹具及其CAD设计
3.过桥齿轮轴机械加工工艺规程
4.FA311A一三排罗拉支架加工工艺设计。
5.CA6140车床后托架加工工艺及夹具设计31001-后托架
6.WHX112减速机壳加工工艺及夹具设计
7.WH212减速机壳体加工工艺及夹具设计
8.CA6140拔叉零件的加工工艺及夹具的设计
9.CA6140车床齿轮工艺规程与夹具设计
10.拖拉机拔叉零件的加工工艺及夹具的设计
11.拨叉80-08的加工工艺及夹具设计
12.拨叉(12-07-05)加工工艺及夹具设计 13.CA6140拨叉83001-83009
14.变速器换档叉的工艺过程及装备设计
15.29323联轴器的加工
16.后钢板弹簧吊耳加工工艺及夹具设计
17.连杆孔加工工艺与夹具设计
18.连杆体的机械加工工艺规程的编制
19.锡林右轴承座组件工艺及夹具设计
20.内齿圈成组数控加工工艺及其钻床夹具设计
21.溜板工艺极其挂架式双引导镗床夹具
22.3L-108空气压缩机曲轴零件的机械加工工艺及夹具设计
23.挂轮架轴工艺过程及工装设计
24.道奇T110总泵缸加工
25.共轭凸轮的设计制造(CADCAM)及工艺
26.空压机吸气阀盖头加工工艺编程及夹具
27.CA6140车床齿轮工艺规程与夹具设计
28.点焊机上电极臂机械加工专用夹具 29.变速齿轮箱(394)加工工艺分析和编程
30.CA6136车床手柄座工艺 及夹具设计
31.三用阀右阀筒工艺规程及夹具设计
32.美国赛车连杆工艺规程编制
33.天线塑胶主体件加工工艺的设计与制造
34.超细长轴车削加工工装设计
35.轴套零件的机械加工工艺规程及夹具设计
36.箱体零件的机械制造工艺与夹具设计
37.方向机壳钻夹具设计
法兰盘加工工艺及夹具设计解读
毕业设计(论文)
题 目:法兰盘加工工艺及夹具设计
系 别:机电系
专 业:机械制造及其自动化
年 级:11-2
姓 名:杨柳
指导教师:周燕
日期: 2015年 5月29日 青岛理工大学琴岛学院毕业论文(设计)
I
摘 要
工艺学是钻研机械加工工艺技术和夹具设计为主要目的的技术学科,具有非常强的实践性,要求在学习过程中紧密的联系生产与实践,并且它又拥有非常强的综合性。
本次毕业设计研究的课题为法兰盘加工工艺及夹具的设计,其主要研究内容为:
首先,对工件进行分析,主要是先分析零件的作用、结构和工艺,经由零件分析可以了解零件的基本构造,然后通过工艺分析了解工件的加工要求。通过零件图要求的的具体加工,确定毛坯的制造样式与尺寸。
其次,对基面进行选择,确定加工的粗基准和精基准。选好基准,制定工艺加工路线,再确定能够使零件的形状、尺寸精度还有位置精度等要求达到完全保证的加工工艺方案。
再次,根据已经确定的加工工艺方案,选择加工设备,决定每一工步的切削量和时间。
然后,设计指定法兰盘12mm斜孔的夹具。分析设计任务,确定定位基准,决定夹具结构方案,然后对切削力、夹紧力,定位误差进行计算。
最后,把整个设计过程整理为设计说明书和指定的图纸,所有设计完成。
关键词: 12mm斜孔法兰盘;加工工艺;设计夹具
青岛理工大学琴岛学院毕业论文(设计)
II
Abstract
Technology is the technology research of mechanical processing technology and fixture
design for the main purpose, has very strong practical requirements in the learning process,
contact closely and production practice, and it also has a very strong comprehensive.
尾接杆零件的工艺规程和斜孔钻模设计
本科毕业设计论文
2
摘要
本设计的题目是尾接杆工艺规程及斜孔钻模设计。内容可分为机械加工工艺规程编制和斜孔钻模夹具设计两个部分。
首先,运用机械制造技术及相关的课程知识,解决工件在加工过程中的定位、加紧以及工艺路线的安排等方面的相关问题,确定相关的工艺尺寸及选择合适的机床和刀具。其次,通过分析尾接杆,了解尾接杆的作用。然后,依据毛坯件和生产纲领的要求,制定出切实可行的铣夹具加工工艺规程路线,确定加工方案。最后,根据被加工零件的加工要求,参考机床夹具设计手册及相关方面的书籍,设计出高效、经济、合理并且能保证加工质量的夹具。
随着社会的进步和科技的发展,机床夹具的通用性也直接影响其经济性。机床夹具的高精、高效、通用、经济等性质的良好发展将在我国的现代化工业建设和发展过程中起着至关重要的作用。
关键词: 夹具设计,机械加工,工艺,工装
本科毕业设计论文
3
ABSTRACT
This design topic is The tail rod and inclined hole jig process design. Content
can be divided into the machining process planning design and the machine tool's
fixture design two parts.
First, with mechanical manufacturing technology and related course knowledge
and solve workpiece position in the process, which belong to the process route
arrangement and the related aspects related technology problem, determine the size
机床夹具设计考试习题
《机床夹具设计》习题
一、是非题:
1、六点定位原理只能解决工件自由度消除的问题,不能解决定位精度问题。
2、计算定位误差就是设计基准(一批工件的)沿加工要求方向上的最大位置变动量。
3、消除或减小过定位所引起的干涉,可以采用提高定位基准及定位元件工作表面之间的位置精度等办法。
4、工序基准与定位基准不重合,在任何方向上加工工件都会引起基准误差。
5、为确保工序尺寸要求及加工顺利,从六点定位原理出发所应限制的自由度往往少于实际所采用的支承钉数目。
6、工件以圆柱孔定位时,心轴竖放的定位误差是卧放时的两倍。
7、工件定位时,重复欠定位均不允许出现。
8、满足了六点定位规则就满足了工件的定位要求。
9、用六个支承点就一定能完全限制工件的六个自由度。
10、少于六点的定位就是欠定位。
11、多于六点的定位就是过定位。
12、设计夹具的辅助支承应不能限制工件的自由度。
13、为保证夹紧可靠,工件的夹紧力应大于材料的强度极限。
14、采用偏心夹紧机构的目的是使工件夹紧的自锁性能好。
15、设计联动夹紧机构时应注意设置浮动环节。
16、弹性定心夹紧机构对工件的定位基准精度要求较高。
17、夹具的气动装置使用方便,在重型机械加工中广泛使用。
18、利用分度装置可以使工件加工工序集中,减少安装次数。
19、在新产品试制时广泛采用铸造毛坯的夹具体。
20、径向尺寸较大的车夹具与主轴的联接元件可以是过渡盘。
21、专用夹具的制造特点是标准化、精密化、批量大。
22、钻套内径尺寸应小于刀具的最大极限尺寸。
23、用六个支承点就一定能完全限制工件的六个自由度。
24、少于六点的定位就是欠定位。
25、夹具的必要功用是要保证工件的工序位置精度。
26、过滤器、调压阀、油雾器被称为是气动三大件。
27、镗夹具的镗套硬度应高于镗杆的硬度。
28、组合夹具因外形尺寸大,刚性较差而难推广使用。
29、多品种小批量生产中应推广使用通用可调夹具与成组夹具。
技工院校钳工教学中的斜孔加工方法研究
龙源期刊网
技工院校钳工教学中的斜孔加工方法研究
作者:王宏辉
来源:《职业·中旬》2013年第09期
摘 要:本文阐述技工院校钳工实训教学中的斜孔加工方法,包括斜孔加工主要存在的问题及常见加工方法的操作技巧,并结合斜孔加工实例进行具体分析,以此来进一步完善斜孔加工的操作方法。
关键词:技工院校 钳工 斜孔加工
特殊钻孔属于钳工技能实训中的一项内容。特殊钻孔包括钻削小孔、钻深孔、钻斜孔、钻精密孔、钻多孔及相交孔等。技工院校钳工实习因条件限制,一般只把斜孔加工作为操作技能的考核内容,在《钳工生产实习》教材中没有系统介绍斜孔的加工方法。斜孔是指孔的中心线与钻孔工件表面不垂直的孔,它有三种情况:①在斜面上钻孔;②在平面上钻斜孔;③在曲面上钻孔。在单件或小批量生产中如果在没有钻模的情况下,这种加工就成了一个较困难的问题。因此,笔者根据多年的生产和教学经验,就斜孔加工方法作简要阐述。
一、斜孔加工存在的主要问题
一是钻头在开始接触工件时,因单面受力,造成两切削刃产生严重的偏切现象,致使钻头偏斜、滑移而钻不进工件。
二是钻头容易滑离所要求的中心位置,即使勉强钻进工件,钻出的孔也不能保证其直线度和圆度等符合要求。
三是在钻削时孔口往往会被刮烂,破坏了孔端面的平整。
四是钻头容易崩刃或折断。
二、钻斜孔的方法和步骤
钻斜孔常用以下几种方法。
1.方法一
首先将钻头旋转中心与工件钻孔中心校正。
然后在不改变工件位置的前提下,用样冲在钻孔中心打一个较大的中心眼,或在钻孔位置上用錾子錾出一个小平面(定心窝),使钻头的切削刃不受斜面的影响而滑离原位置,这样处理后再进行钻孔。 龙源期刊网
2.方法二