
冲压模具验收单2017.12.06
模具正常量产使用开始时间: 模具正常量产产品数量: 件
填表日期: 年 月 日
机 种模具厂商
品 名
模具厂编号特性
外观件
功能件
模具料号材料种类
订单编号检查日期
夹式送料 自动化
滚轮送料 人工送料
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG OK NG
OK NG
其他
OK NG
OK NG
关键尺寸设计实测关键尺寸设计实测
1
7
2
8
3
9
4
10
5
11
6
12
OK NG*是否有备品 无 有 支 OK NG OK NG OK NG OK NG OK NG综合结论进料方式外观部分安全性产品关键尺寸检查注意事项品管部意见开发部意见生产部意见改善对策应回函日Reply Date:改善对策回复负责人Reponsible Person:移交单位签单验收单位签章凡注明“*”之项次出现NG二次以上时 , 则表示该次模具验收判定无效 , 制造方应于当日回复下次验收时间 . Approved 接受 Conditionally Approved 有条件接受 Rejected 拒收签名: 日期:签名: 日期: 导柱是否上润滑油部门意见
签名: 日期:
是否有制作检知装置
是否有制作限位装置(Stop Bar)
抽引是否产生变形,回压可否压平素材经折弯是否龟裂
冲头会产生容易折断现象是否产生刀口黏模现象
模具是否经多次修改后呈现耗损
__________
材料导引是否顺畅素材经折弯是否龟裂
是否容易放料取料是否会有跳屑产生
若有滑块则滑动是否顺畅入块是否有防呆装置
是否产生锈蚀之情形折弯角度是否超差
刀口是否磨损崩裂之情形入块是否有防呆装置
抽引或折弯刀口是否抛光字模雕刻是否正确
模具工程是否完整毛边边方向是否正确
各模板定位锁附是否牢固毛边是否过大
模具型式
冲压模具验收移交单
工程模
连续模
模具 工装验收单表格

零件图号
类别 序号
检查项目
1 清洁度
外观 2 永久性标识
3 结构
使用 功能
1 可操作性 2 可更换性 3 可维修性
序号
尺寸要求
1
2
3
4 首件 产品 5
主要 6
尺寸 检查
7
8
9
10
其他 要求
质量部 意见
技术部 意见
使用部门 意见
验收结果
*********有限公司 工装、模具验收单
工装名称 工装编号
技术要求 无油污、杂物,整体清洁 正确、清晰,不易损坏 符合图纸要求 满足生产要求 是否快速换模 后需维修性能
检验结果 序号 11 12
制造日期 制造单位 检测方法
目测 目测 目测 试生产 试生产 小组评价 尺寸要求
13 14 15 16 17
18 19 20
检验人员 检验日期
No. 结果
检验结果
验收结论
合格
不合格
ቤተ መጻሕፍቲ ባይዱ
模具验收报告范文

模具验收报告范文一、引言模具是现代工业生产中不可或缺的重要设备,用于制造各种产品的形状和结构,它的质量直接影响到产品的质量和生产效率。
因此,模具的验收工作十分重要,通过对模具进行科学、严格的验收,可以确保其质量满足要求,提高生产效率,降低生产成本。
二、验收目的本次模具验收旨在确认模具的质量和技术指标是否符合设计和生产要求,以及检查模具的功能是否正常、结构强度是否合理,进而为生产提供有力保障。
三、验收内容1.外观质量检查:检查模具的表面是否有明显的缺陷、损伤和裂纹,并通过目测判断模具的整体质量。
2.尺寸精度检查:使用相应的测量工具和设备对模具的尺寸进行检测,确认各个关键尺寸是否满足要求。
3.内部结构检查:打开模具进行内部检查,确认各个部件之间的配合是否紧密,各个零部件是否安装正确。
4.功能性能检查:通过安装到设备上进行试模,检查模具的工作过程中是否存在卡滞、卡死等故障现象。
5.耐久性评估:模具在正常使用条件下的寿命需要进行评估,通过试模次数和材料选择等来判断模具的耐久性。
6.安全性评估:评估模具所涉及的工作环境和操作过程是否存在安全隐患,并提出相应的改进建议。
四、验收标准1.外观质量标准:模具表面应平整无划痕、无裂纹、无气泡等明显缺陷,无锈蚀和脱漆现象。
2.尺寸精度标准:按照设计方案和生产要求确定的尺寸公差范围内,各个关键尺寸应满足要求。
3.内部结构标准:模具内部零部件之间的配合应紧密,各个零部件的安装位置和安装方向应正确。
4.功能性能标准:模具在试模过程中应正常协调工作,无异常噪音和振动,能够顺利完成模具的全部工作过程。
5.耐久性标准:模具设计寿命应满足要求,并且能够在正常使用条件下完成规定的试模次数,材料选择应符合使用要求。
6.安全性标准:模具的安装和调试过程应符合相关安全操作规程,模具本身应无尖锐物体和危险部件暴露,操作过程中无明显的安全隐患。
五、验收结论根据上述验收内容和标准,对所验收模具进行全面评估和检查,得出以下结论:1.模具的外观质量符合要求,表面平整无损伤,无明显缺陷。
模具验收报告

2.脱模状况
□ OK □ NG 说明:
3.结构评估
□ OK □ NG
4.镶件总数量:
5.其它
□ OK □ NG
说明: 镶件备件: 说明:
MARK套 数:
审核人:
研发评估:
1.尺寸判定
□ OK □ NG
2.功能评估 3.组装状况 4.产品表面
□ OK □ NG □ OK □ NG □是 □否
说明: 说明: 说明: 说明:
审核人:
品保评估: 1.外观判定 2.尺寸判定 3.其它
□ OK □ NG □ OK □ NG
说明: 说明:
审核人:
成本会计会签: 备注: 综合评估: □ 模具合格
核准:
□ 模具 不合格
审核:
责任人:
责任人:
责任人:
生管会签:
附验模报告_________份
□ 模具限度接受
承办人:
XXX电子有限公司
模具验收单(模具验收报告)
模具名称:
资产编号:
供货商:
送货日期:
开发案号:
验模日期:
模具类型:
设计用料:
模具属性: □聚优资产 □供应商资产 □聚优+供应商共有资产
注:聚优资产,需要进行现场模具组立和注塑成型验收,其它则依据能正常交货作为验收。
生产成型与ቤተ መጻሕፍቲ ባይዱ具
评估:
1.生产状况
□ OK □ NG 说明:
冲压模具检查表

10 凹模镶块及废料刀的空刀部分与铸件安装面平齐 11 保证刃口的切入量(有效刃口高度≥8mm)空刀1-2mm 12 压料板、顶出器与凹模镶块间隙<0.5mm,没有油污和刮痕 淬火后模具刃口部位硬度符合图纸要求,不允许有软点、烧伤及 13 裂纹 14 异形凹模及带形状处凹模应有防转装置,并符合图纸要求 15 镶块与窝座、止退键之间不能有间隙 16 凸模的废料刀刃口高度应低于凸模刃口的高度≥4mm 17 凸模废料刀的宽度应符合图纸(冲压件宽+10mm) 18 相邻处的凹模刃口与废料刀刃口相接触的高度应低于t+4mm 19 反侧类模具,接触面深确保进入20mm后工作,接触面无间隙 1 2 3 斜锲的固定应符合图纸,检查定位销松紧及挡块的贴合情况 回程键和回程钩起始部位的圆角及安装应符合图纸 斜锲滑动面的间隙<0.03mm 斜锲弹簧应有预压缩,复位良好 滑动压板的间隙<0.03mm以下无摆动 暴露的斜锲弹簧或其它弹顶器,均应有安全护板 安 装 部 分
斜 锲
其 它
4 5 6
顶出器及活动部位须加装防护板 模块重量超过15公斤时应设起重孔,孔位确保起吊时模 3 块保持平衡 气缸与托料杆之间的连接部分要安全、牢固,运动时平 4 稳 5 平衡块安装面应设有加强筋 U形槽的厚度、宽度、个数、位置及托杆孔位置误差≤ 6 ±0.5mm 7 螺纹深度,应符合图纸和国标要求,同时满足强度要求 翻转孔、起重孔,孔径、孔距应符合图纸(应能满足强 8 度要求) 侧销应保证在3根以上,并应使限位板开口向下,锁板 9 厚度5.0mm,要求用2-M10螺钉紧固 10 在存放状态时,应确保导柱或导板的配合量≥40mm 1 气源固定装置及管接规格是否符合图纸 进气、出气管接头应用颜色来区分,进气红色,出气兰 色,软管应夹头固定不能悬空、缠绕及破裂 2 所有调整垫片的大小应合适,并固定在底板上 3 模具应清洗(模具无切屑、废料、油污、红丹粉等) 4 模具加工基准必须保留,并在底板上刻印出坐标值 铭牌的安装、底板铸字区标识(F标识、送料方向箭头 5 、图号、材料)及镶块的图号、材料与底板安装座对应 的件号 6 模具非工作部位倒角2X45° 模具所有部位须按规定色、涂色,涂色要求参照技术 7 协议
模具验收单

模号 检查项 序 目 号 产品检 测(出 模前最 后一次 试模时 检测) 《检测 用产品 需封样 保存》 12 13 14 15 16 17 1 2 3 模具 外观 检测 4 模具名称 标准
产品外形尺寸是否符合设计值要求 产品外观是否达标(流痕,顶白,缩痕,拖伤痕,飞边,冷料、烧碳,水口残留《外 观件无明显融合线、水口印》) 产品各主要尺寸如(柱位间距、柱子高度、孔直径、加强筋高度,扣位等主特征尺 寸) 产品装配位尺寸,及装配效果是否达标(无明显松动,开缝,落差,《需活动部位无 活动不良》等不良现象) 产品抛光是否达标(高光模还需注意:整体光洁度,无划丝、波浪、角落光洁度、沿 口塌角飞边) 产品灼纹、刻字《日期、材料、回收标志、编号、防火等级、款式编号》《警告标语 、功能键刻字》
34 35 36 37 38 包装 39 40 配件 41 检验结论:
合格[
]
不合格[
] 签字: 日期:
8 顶杆、顶块等顶出机构如滑块等干涉,是否有强制预复位机构,顶板有复位行程开 9 18 19 20 21
关。 顶针板丁是否有垃圾钉。 模芯表面有无损伤 前模抛光到位。(高光模前模需用高亮灯照射检查是否有不良现象) 后模表面,加强筋抛光到位 皮纹及喷砂是否达到客户要求。
是否打上《日期、材料、回收标志、编号、防火等级、款式编号》《警告标语、功能 22 键刻字》(日期码按客户要求,如无用标准件)。 分型面排气槽(尤其高光模) 23
模芯 检测
24 25 26 27 29 31 32
冷却水道是否充分、畅通,密封可靠,无漏水,易于检修,水嘴安装时缠生料带 型腔、分型面是否擦拭干净。 透明件前后模是否抛光至镜面。 导光件导光结构处无结合线、表面不良、气泡等不良现象 水口板和前模板之间的开距是否适于取料把,一般情况下,开距=料把长度÷20-25, 且大于120mm以上。 分型面保持干净、整洁,无手提砂轮打磨避空,封胶部分无凹陷。 前模及后模筋位、柱表面,无火花纹、刀痕,并尽量抛光。司筒针孔表面用绞刀精 绞,无火花纹、刀痕。 模具后模正面是否用油石去除所有纹路、刀痕、火花纹,如未破坏可保留。 导套底部是否加排气口,以便将导柱进入导套时形成的封闭空腔的空气排出。 模具材料包括型号和处理状态是否按合同要求 三板模水口板是否导向滑动顺利,水口板易拉开。 分流道前端是否有一段延长部分作为冷料穴。 模具型腔是否喷防锈油。 滑动部件是否涂黄油。 浇口套进料口是否用黄油堵死。 配件备齐装箱(互换镶件、备件、热流道箱等)
模具入库验收单
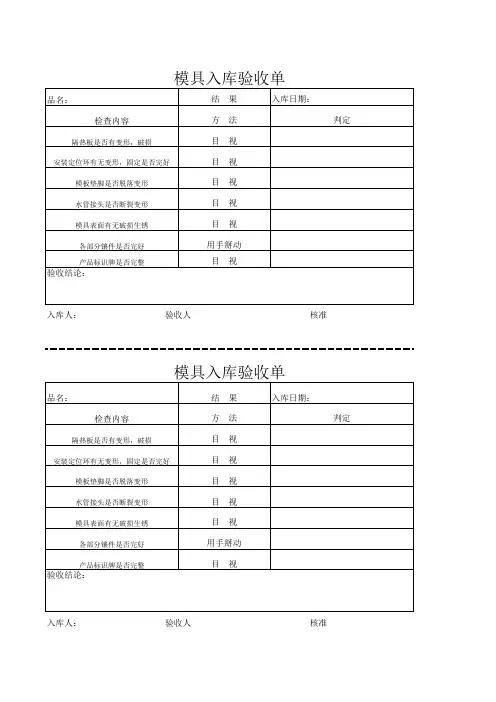
核准
模具入库验收单
品名: 检查内容
隔热板是否有变形,破损 安装定位环有无变形,固定是否பைடு நூலகம்好 模板垫脚是否脱落变形 水管接头是否断裂变形 模具表面有无破损生锈 各部分镶件是否完好 产品标识牌是否完整
结 方 目 目 目 目 目
果 法 视 视 视 视 视
入库日期: 判定
用手掰动 目 视
验收结论:
入库人:
验收人
核准
模具入库验收单
品名: 检查内容
隔热板是否有变形,破损 安装定位环有无变形,固定是否完好 模板垫脚是否脱落变形 水管接头是否断裂变形 模具表面有无破损生锈 各部分镶件是否完好 产品标识牌是否完整
结 方 目 目 目 目 目
果 法 视 视 视 视 视
入库日期: 判定
用手掰动 目 视
验收结论:
入库人:
验收人
模具验收表格
初检
1、 2、 模号字码和模胚序列号字码打得是否工整、整齐?位置是否合理? 模胚表面是否有锈渍和损伤? □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □ □
10、 模芯、压板、压块、行位等上的字码是否铣1mm深的槽,再打钢字? 11、 堵模芯水道是否用螺丝堵? 12、 模胚的导柱孔开排气是否上铣床铣或磨床开10*1mm槽? 13、 分型面是否开过排气?排气位置是否合理? 14、 分型面打磨机飞过的地方是否用油省过?是否光滑? 15、 所有模具配件的倒角,是否用机器倒角? 16、 所有的加工是否按照加工工艺加工? 17、 淬火硬度是否按标准? 凡是要淬火的材料,是否有材料名和淬火硬度? 18、 浇口开的是否合理? 19、 后模是否晒模腔号和材料标记? 20、 热流道模具,热嘴是否固定在模板上?热嘴是否做定位?热咀电源线和感温线是否固定好? 21、 热流道模具前模板是否加装隔热板? 22、 抽芯绞牙,吹气等辅助装置是否能够使用? 23、* 凡是容易装错的字唛,是否有做定位? 24、* 模腔是否有锈迹,是否喷有防锈油? 25、 是否有吊环螺丝孔? 26、* 导柱、导套、顶针、顶针板回针、行位、斜顶是否完好?是否有油?是否顺畅? 27、 其它各部件是否齐全、无损伤、无质量问题? 28、* 共用模胚的模仁上要晒序号。 检查合格的项,在结论框内划“√”,不合格的划“×”,没认:
试模结果〈详细请见试模报告〉: □OK □可生产,但需改进 Prepared by: 结论: □OK □暂收,后续改进
□NG Reviewed by: □NG
Cheeked by:
Final Approved by:
模具验收检查清单-通用项
All sections are identified (Material, Detail number and hardness).所有部件都要进行标识(材料、部件号、硬度),且在其安装位置上也做相应标示。
G23
Scrap drops smoothly and slugs will not build up inside die or lay on bolster. Maximum scrap size is less thanmm wide Xmm across (mm across through front and rear).废料掉落顺畅且料豆不能落在模具内部或压机台面上;最大废料尺寸小于mm Xmm对角(废料坑mm)
G09
Minimummm clearance above all Fastening seats. Fastening is accessible from front and back.
压板槽上部空开至少mm;周圈空开至少mm。确保模具前后方向的锁付空间。
G10
4 Locator pin holes are visible in correct locations,mm(Front)mm(Rear) diameter withmm chamfer.
G05
Shut height ismm. Record actual measurements: DESIGN: ________mm ACTUAL: ________mm ;模具闭合高度mm.实际设计值:________mm,现场测量值:________mm
N/A
G06
Check the press C/L and the uniformity of the die C/L, Record the offset: X =mm , Y =mm. Confirm the die of unbalance loads is suit for press and specific solutions.检查压机C/L和模具C/L的一致性,偏心量:X=mm,Y=mm。在多工位联合安装中,确认模具存在的偏载是在压机正常工作的范围内,必要时需要制定相应的解决方案。
模具验收检查表
项目编号产品名称供应商
评分项目评分内容Yes No备注
一.模具外观 1.模具外观及所有的模板不能有锈蚀的痕迹,并涂油保护。
2.所有的模板棱边必须倒角且规范。
3.模具的项目号,零件编号是否按要求整齐的打在每个工件上。
4.模具上的标识,标牌是否按规定按装。
要打上天号。
5.模具外观有无严重碰伤,划伤的痕迹,及无用或加工错的孔。
6.模具上所有的吊环孔是否打上标识。
如M24,用12m高的字体。
7.冷却水孔的编号和进出标示是否整齐打在水孔的下方或右侧。
如:IN1 OUT1用12m高的字体。
8.模具上的油嘴,气嘴是否有IN ,OUT的标记。
并在前面加A(
气),O(油)字符。
二.模具分型面1.模具分型面不能有严重的打磨痕迹。
2.模具分型面非封胶面不许有打磨痕迹,且刀路清晰。
3.模具的模口及擦穿碰穿位不许有塌陷及翻边等。
三.模具型腔 1.根据3D检查型腔有无错漏加工。
2.型腔部位有无烧焊的痕迹。
(未经确认的)
C加工结束须根据3D检查型面的若干点面,并记录在案。
见附表:1
4.EDM加工结束须根据3D检查型面的若干点面,并记录在案。
见附表:1
5.模具的型腔面是否顺畅,有无刮痕,可见的火花纹,可见的刀痕。
模具验收单空白表格
注塑模具完工验收确认表
表单编号:
客户名称 产品名称 产品编号 模具编号
制模组别
模 具 完 工 说 明;
1、模具及所用塑料符合设计要求。 2、模具冷却水路效果是、否良好。 3、模具动作是、否符合生产要求。 4、滑块、斜顶是、否开油槽。 5、滑动、转动零部件是、否热处理 6、模具要求先复位是、否有保护装置。 7、产品是、否有错位。 8、产品是 、9、否产有品披是峰、否有烧焦现象。 10、模具是、否有排气槽。 11、产品是、否已交客户确认OK。 12、模具是、否可以批量生产。 13、模具是、否可以移交注塑部。
模具全面 评估:
职能部门判定及签名
□是 □否 设计
□是 □否 注塑
□是 □否 注塑
□是 □否 注塑
□是 □否 注塑
□是 □否 注塑
□是 □否 □否 注塑
□□小是量□□否大 □是量□否
注塑 注塑 注塑
客户意见说 明:
塑料车间负 责人:
日期:
业务员: 批准: