
ASTMD3363-00涂层铅笔硬度的标准测试方法
铅笔硬度计认真说明 硬度计如何操作
铅笔硬度计认真说明硬度计如何操作铅笔硬度计认真说明:●笔尖重负:7505g。
●铅笔规格:6B~HB~6H(13支)。
●重量:1.9Kg。
●外形尺寸:1207560mm(长宽高)。
●笔尖重负:5005g。
●铅笔规格:6B~HB~6H(13支)。
●重量:1.6Kg。
●外形尺寸:907560mm(长宽高)。
●笔尖重负:10005g。
●铅笔规格:6B~HB~6H(13支)。
●重量:2.4Kg。
●外形尺寸:1307560mm(长宽高)。
相关设备尼克斯测厚仪铅笔硬度计工作原理:本仪器紧要由铅笔架和试验台构成,铅笔架与立柱等构成四连杆结构,保证了砝码的重量垂直作用于铅笔芯与试验台的交点上,并使铅笔与试验台成45夹角,并保持不变。
试验台可横向、纵向移动,用它固定涂料样板,并使样板朝着划痕方向滑动,铅笔就在试片上划出相应轨迹来。
换用不同铅笔划不同痕迹,据此可判定涂膜的硬度值。
铅笔硬度计试验步骤:●用削笔刀将铅笔削至露出4—6mm柱型笔芯(不可松动或削伤笔芯),握住铅笔使其与400#砂纸面垂直,在砂纸上磨划,直至获得端面平整,边缘锋利的笔端为止(边缘不得有碎裂或缺口),铅笔使用一次后要旋转180再用或重磨后使用。
●手工操作程序:把试样固定在水平台面上,握住已削磨的铅笔使其与涂层成45角,用力以约1mm/s的速度向前推动,用力程度以使铅笔边缘碎裂或犁破涂层为宜。
从zui硬的铅笔开始,用每级铅笔划5次,5次中若有两次能犁破涂层则换用较软的铅笔一支,直至找出5次中至少有4次不能犁破涂层的铅笔为止,此铅笔的硬度即为被测涂层的铅笔硬度。
●仪器操作程序:削磨好的铅笔装入仪器夹具内,将试样待测面朝上固定在仪器的试样台上。
调整水平砝码使铅笔对试样表面负荷为零,然后加上10.05kg的砝码。
让试样与铅笔反向移动3mm,移动速度约为0.5mm/s。
转动铅笔使无损伤的铅芯边缘接触涂层,并变换试验位置,依次犁划5次,从zui硬的铅笔开始试验,5次中若有两次能犁破涂层则换用较软的铅笔一支,直至找出5次中至少有4次不能犁破涂层的铅笔为止,此铅笔的硬度即为被测涂层的铅笔硬度。
ASTM D3363-2005 R2011
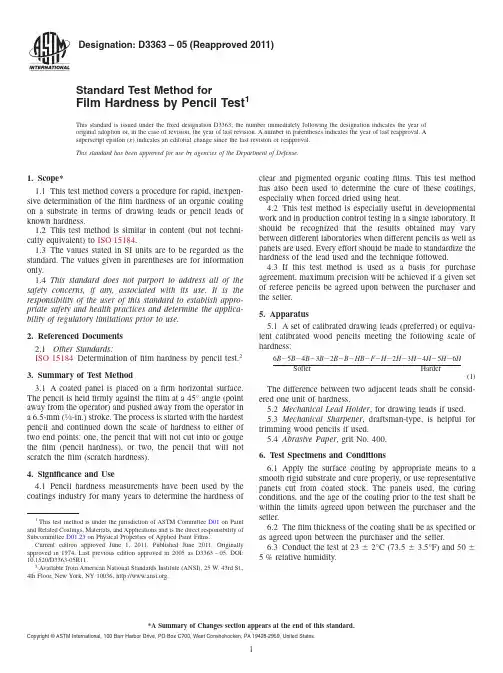
Designation:D3363–05(Reapproved 2011)Standard Test Method forFilm Hardness by Pencil Test 1This standard is issued under the fixed designation D3363;the number immediately following the designation indicates the year of original adoption or,in the case of revision,the year of last revision.A number in parentheses indicates the year of last reapproval.A superscript epsilon (´)indicates an editorial change since the last revision or reapproval.This standard has been approved for use by agencies of the Department of Defense.1.Scope*1.1This test method covers a procedure for rapid,inexpen-sive determination of the film hardness of an organic coating on a substrate in terms of drawing leads or pencil leads of known hardness.1.2This test method is similar in content (but not techni-cally equivalent)to ISO 15184.1.3The values stated in SI units are to be regarded as the standard.The values given in parentheses are for information only.1.4This standard does not purport to address all of the safety concerns,if any,associated with its use.It is the responsibility of the user of this standard to establish appro-priate safety and health practices and determine the applica-bility of regulatory limitations prior to use.2.Referenced Documents 2.1Other Standards:ISO 15184Determination of film hardness by pencil test.23.Summary of Test Method3.1A coated panel is placed on a firm horizontal surface.The pencil is held firmly against the film at a 45°angle (point away from the operator)and pushed away from the operator in a 6.5-mm (1⁄4-in.)stroke.The process is started with the hardest pencil and continued down the scale of hardness to either of two end points:one,the pencil that will not cut into or gouge the film (pencil hardness),or two,the pencil that will not scratch the film (scratch hardness).4.Significance and Use4.1Pencil hardness measurements have been used by the coatings industry for many years to determine the hardness ofclear and pigmented organic coating films.This test method has also been used to determine the cure of these coatings,especially when forced dried using heat.4.2This test method is especially useful in developmental work and in production control testing in a single laboratory.It should be recognized that the results obtained may vary between different laboratories when different pencils as well as panels are used.Every effort should be made to standardize the hardness of the lead used and the technique followed.4.3If this test method is used as a basis for purchase agreement,maximum precision will be achieved if a given set of referee pencils be agreed upon between the purchaser and the seller.5.Apparatus5.1A set of calibrated drawing leads (preferred)or equiva-lent calibrated wood pencils meeting the following scale of hardness:6B 25B 24B 23B 22B 2B 2HB 2F 2H 22H 23H 24H 25H 26HSofter Harder(1)The difference between two adjacent leads shall be consid-ered one unit of hardness.5.2Mechanical Lead Holder ,for drawing leads if used.5.3Mechanical Sharpener ,draftsman-type,is helpful for trimming wood pencils if used.5.4Abrasive Paper ,grit No.400.6.Test Specimens and Conditions6.1Apply the surface coating by appropriate means to a smooth rigid substrate and cure properly,or use representative panels cut from coated stock.The panels used,the curing conditions,and the age of the coating prior to the test shall be within the limits agreed upon between the purchaser and the seller.6.2The film thickness of the coating shall be as specified or as agreed upon between the purchaser and the seller.6.3Conduct the test at 2362°C (73.563.5°F)and 5065%relative humidity.1This test method is under the jurisdiction of ASTM Committee D01on Paint and Related Coatings,Materials,and Applications and is the direct responsibility of Subcommittee D01.23on Physical Properties of Applied Paint Films.Current edition approved June 1,2011.Published June 2011.Originally approved in st previous edition approved in 2005as D3363–05.DOI:10.1520/D3363-05R11.2Available from American National Standards Institute (ANSI),25W.43rd St.,4th Floor,New York,NY 10036,.1*A Summary of Changes section appears at the end of this standard.Copyright ©ASTM International,100Barr Harbor Drive,PO Box C700,West Conshohocken,PA 19428-2959,United States.7.Procedure7.1For wood pencils,remove approximately 5to 6mm (3⁄16to 1⁄4in.)of wood from the point of each pencil using a draftsman-type mechanical sharpener,being careful to leave an undisturbed,unmarked,smooth cylinder of lead.Holding the pencil holder (when using drawing leads)at an angle of 90°to the abrasive paper,rub the lead against the paper maintaining an exact angle of 90°to the abrasive paper until a flat,smooth and circular cross section is obtained,free of chips or nicks in the edge of the cross section.For wood pencils,see Fig.1for an illustration.For mechanical pencil holders with drawing leads,see Fig.2as the illustration.The desired edge may be obtained by cementing the abrasive paper to a flat motor-driven disk.By supporting the pencil at 90°to the rotating disk a uniform flat lead end may be obtained more reproducibly.7.2For wood pencils,remove approximately 5to 6mm (3⁄16to 1⁄4in.)of wood from the point of each pencil using a draftsman-type mechanical sharpener,being careful to leave an undisturbed,unmarked,smooth cylinder of lead.Holding the pencil holder (when using drawing leads)at an angle of 90°to the abrasive paper,rub the lead against the paper maintaining an exact angle of 90°to the abrasive paper until a flat,smooth and circular cross section is obtained,free of chips or nicks in the edge of the cross section.The desired edge may be obtained by cementing the abrasive paper to a flat motor-driven disk.By supporting the pencil at 90°to the rotating disk a uniform flat lead end may be obtained more reproducibly.7.3Place the coated panel on a level,firm,horizontal surface.Starting with the hardest lead,hold the pencil or lead holder firmly with the lead against the film at a 45°angle (point away from the operator)and push away from the operator.Exert sufficient uniform pressure downward and forward either to cut or scratch the film or to crumble the edge of the lead.It is suggested that the length of the stroke be 6.5mm (1⁄4in.).7.4Repeat the process down the hardness scale until a pencil is found that will not cut through the film to the substrate (either metal or a previous coat)for a distance of at least 3mm (1⁄8in.)(see 8.1.1).N OTE 1—The operator must watch closely for cutting into or scratching the film.Some finishes contain compounds that may tend to lubricate the film.Checks should be made by close visual inspection and by fingernail feel.N OTE 2—In conducting the test,if the sharp edge of the lead is slightly chipped or crumbled,the lead must be resharpened.7.5Continue the process until a pencil is found that will neither cut through nor scratch the surface of the film.Any defacement of the film other than a cut (gouge)is considered a scratch.Record each end point (if applicable)for gouge and scratch hardness (see 8.1).N OTE 3—With some films,the two end points will be identical.7.6Make a minimum of two determinations for gouge hardness (7.4)and scratch hardness (7.5)for each pencil or lead.8.Report8.1Report the following information:8.1.1The two end points as follows:8.1.1.1Gouge Hardness —The hardest pencil that will leave the film uncut for a stroke length of at least 3mm (1⁄8in.).8.1.1.2Scratch Hardness —The hardest pencil that will not rupture or scratch the film.8.1.2The make and grade of lead or pencil used,and8.1.3Any deviation from standard conditions,including roughness in the finish.9.Precision and Bias9.1Precision —In an interlaboratory test of this test method with three different films on panels,ten laboratories and operators,and repeated by switching leads and panels between laboratories,the within-laboratory standard deviation was found to be 0.52and the between-laboratory standard deviation was found to be 0.61.Based on these standard deviations,the following criteria should be used for judging the acceptability of results at a 95%confidence level:9.1.1Repeatability —Two results obtained by two operators within a laboratory using the same pencils and panels should be considered suspect if they differ by more than one pencil unit on the scale described in 5.1.9.1.2Reproducibility —Two results,each the mean of at least two determinations,obtained by operators in different laboratories using the same pencils and panels or different pencils with the same panels should be considered suspect if they differ by more than one pencil unit on the scale described in 5.1.9.1.3Bias —Since there is no acceptable material suitable for determining the bias for the procedure in this test method for measuring pencil hardness,bias cannot be determined.10.Keywords10.1hardness (scratch);pencilhardnessFIG.1View of Wood Pencil afterSharpeningFIG.2View of Mechanical Holder with Sharpened DrawingLead2--``,,,,``,,```,`,,,,`,```,,``,-`-`,,`,,`,`,,`---SUMMARY OF CHANGESCommittee D01has identified the location of selected changes to this standard since the last issue (D3363–00)that may impact the use of this standard.(1)Figs.1and2were added to make it clearer to the user ofthis standard how the trimmed wood from wood pencil andgeometry of the lead tip should appear.ASTM International takes no position respecting the validity of any patent rights asserted in connection with any item mentioned in this ers of this standard are expressly advised that determination of the validity of any such patent rights,and the riskof infringement of such rights,are entirely their own responsibility.This standard is subject to revision at any time by the responsible technical committee and must be reviewed everyfive years and if not revised,either reapproved or withdrawn.Your comments are invited either for revision of this standard or for additional standardsand should be addressed to ASTM International Headquarters.Your comments will receive careful consideration at a meeting of theresponsible technical committee,which you may attend.If you feel that your comments have not received a fair hearing you shouldmake your views known to the ASTM Committee on Standards,at the address shown below.This standard is copyrighted by ASTM International,100Barr Harbor Drive,PO Box C700,West Conshohocken,PA19428-2959, United States.Individual reprints(single or multiple copies)of this standard may be obtained by contacting ASTM at the aboveaddress or at610-832-9585(phone),610-832-9555(fax),or service@(e-mail);or through the ASTM website().Permission rights to photocopy the standard may also be secured from the ASTM website(/COPYRIGHT/).3--` ` , , , , ` ` , , ` ` ` , ` , , , , ` , ` ` ` , , ` ` , -` -` , , ` , , ` , ` , , ` ---。
简体 铅笔硬度测试介绍
铅笔硬度测试介绍随着国际贸易的不断发展,中国成为世界性的加工厂,迫切的需要用国际上统一的标准来检验产品的质量。
涂料行业也如此。
铅笔硬度测试是涂料行业检验涂层机械强度的一种重要的测试方法,其测试结果则是衡量涂料产品质量好坏的重要指标。
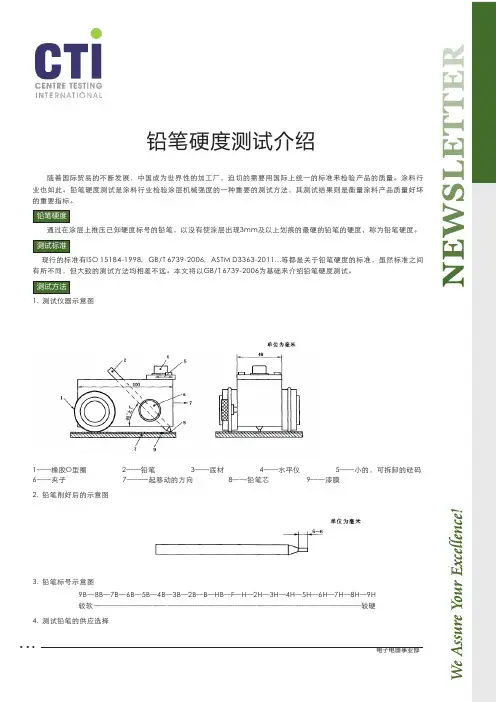
通过在涂层上推压已知硬度标号的铅笔,以没有使涂层出现3mm及以上划痕的最硬的铅笔的硬度,称为铅笔硬度。
现行的标准有ISO 15184-1998,GB/T 6739-2006,ASTM D3363-2011...等都是关于铅笔硬度的标准,虽然标准之间有所不同,但大致的测试方法均相差不远。
本文将以GB/T6739-2006为基础来介绍铅笔硬度测试。
1. 测试仪器示意图1——橡胶O型圈 2——铅笔 3——底材 4——水平仪 5——小的,可拆卸的砝码6——夹子 7——一起移动的方向 8——铅笔芯 9——漆膜2. 铅笔削好后的示意图3. 铅笔标号示意图9B—8B—7B—6B—5B—4B—3B—2B—B—HB—F—H—2H—3H—4H—5H—6H—7H—8H—9H 较软————————————————————————————————————较硬4. 测试铅笔的供应选择华南/华中区 South/Central China:深圳市宝安区70区鸿威工业园C 栋Tel: 0755-3368 1551 E-mail: reliability@ 上海市浦东新区龙东大道3000号张江集电港8号楼109021-3393 9970 reliability@ 华东区 East China :苏州市相城区澄阳路3286号Tel: 0512-6759 8022 E-mail: reliability@ E -mail : reliability @cti -cert .com华东区 East China : Tel: E-mail: 华北区 North China :北京市丰台区南四环西路188号15区5号楼10层Tel: 010-6370 4161 E -mail : reliability @cti -cert .com 香港Hong Kong :香港九龙荔枝角长顺街18号,华盛工业大厦7楼B 2室Tel :852-2743 2128 ©CTI 使用的第三方内容外,版权均属CTI 所有。
硬度测试方法
1 引言涂膜硬度是涂膜抵抗诸如碰撞、压陷、擦划等机械力作用的能力;是表示涂膜机械强度的重要性能之一;也是表示涂膜性能优劣的重要指标之一。
涂膜硬度与涂料品种及涂膜的固化程度有关。
油性漆及醇酸树脂漆的涂膜硬度较低,其它合成树脂漆的硬度较高。
涂膜的固化程度直接影响涂膜的硬度,只有完全固化的涂膜,才具有其特定的最高硬度,在涂膜干燥过程中,涂膜硬度是干燥时间的函数,随着时间的延长,硬度由小到大,直至达到最高值.在采用固化剂固化的涂料中,固化剂的用量影响涂膜硬度,一般情况下提高固化剂的配比,使涂膜硬度增加,但固化剂过量则使涂膜柔韧性、耐冲击性等性能下降.一些自干型涂料,以适当的温度烘干,在一定程度上能提高涂膜硬度。
涂膜硬度是涂料、涂装的重要指标,大多数情况下属于必须检测的项目。
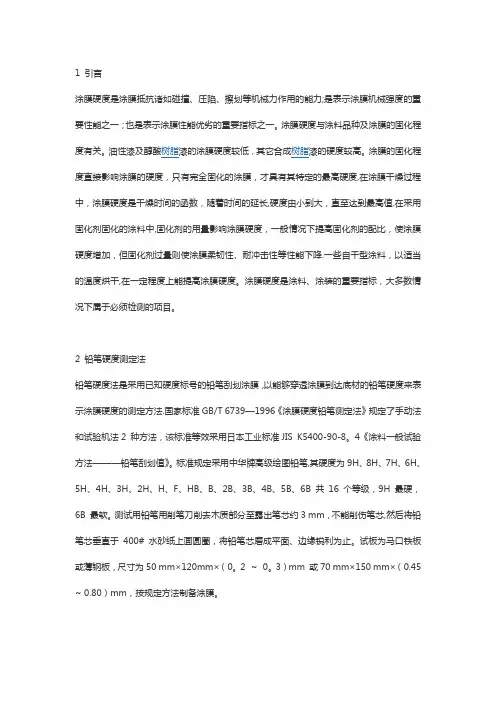
2 铅笔硬度测定法铅笔硬度法是采用已知硬度标号的铅笔刮划涂膜,以能够穿透涂膜到达底材的铅笔硬度来表示涂膜硬度的测定方法.国家标准GB/T 6739—1996《涂膜硬度铅笔测定法》规定了手动法和试验机法2 种方法,该标准等效采用日本工业标准JIS K5400-90-8。
4《涂料一般试验方法———铅笔刮划值》。
标准规定采用中华牌高级绘图铅笔,其硬度为9H、8H、7H、6H、5H、4H、3H、2H、H、F、HB、B、2B、3B、4B、5B、6B 共16 个等级,9H 最硬,6B 最软。
测试用铅笔用削笔刀削去木质部分至露出笔芯约3 mm,不能削伤笔芯,然后将铅笔芯垂直于400# 水砂纸上画圆圈,将铅笔芯磨成平面、边缘锐利为止。
试板为马口铁板或薄钢板,尺寸为50 mm×120mm×(0。
2 ~0。
3)mm 或70 mm×150 mm×(0.45 ~ 0.80)mm,按规定方法制备涂膜。
2.1 手动法采用手动法测试时,握住已削好的铅笔,使其与涂层成45°,以铅笔芯不折断为度,按约1 cm/s 的速度在涂层上向前推压刮划约1 cm。
涂层硬度测试 国际标准
涂层硬度测试国际标准一、测试方法涂层硬度测试国际标准采用肖氏硬度计法进行测试。
肖氏硬度计法是一种静态测量方法,通过测量涂层表面在冲击力下的形变量来评估涂层的硬度。
二、设备要求1.肖氏硬度计:应选用符合国际标准的肖氏硬度计,其精度应符合相关规定。
2.试验环境:试验应在恒温、恒湿的环境中进行,以避免环境因素对试验结果产生影响。
3.试样形状:试样应为平整的矩形片状,尺寸应符合标准规定。
4.冲击力装置:应选用符合标准的冲击力装置,以确保试验结果的准确性。
三、试样准备1.清洁试样:在试验前,应使用清洁剂和干燥的棉布清洁试样表面,以避免污染物对试验结果产生影响。
2.涂层厚度测量:在试样表面选定若干个测量点,使用测厚仪测量涂层的厚度,以了解涂层的厚度分布情况。
3.划痕测试:在试样表面选定若干个划痕测试点,使用划痕仪测量涂层的划痕抗力,以了解涂层的耐磨性能。
四、试验步骤1.将试样固定在试验台上,确保试样表面与冲击力装置的冲击面平行。
2.将肖氏硬度计安装到冲击力装置上,调整冲击力大小,使其符合标准规定。
3.对每个测量点进行冲击,记录涂层的形变量和冲击力数值。
4.分析试验数据,计算涂层的平均硬度和标准偏差。
五、结果分析1.涂层硬度值应在规定的测量范围内,且应具有一致性。
2.涂层硬度值应与基体材料、涂层成分、涂层厚度等因素有关。
3.分析涂层硬度的均匀性,以及不同工艺参数对涂层硬度的影响。
4.根据试验数据,对涂层的性能进行评价,并提出改进意见。
六、涂层硬度的应用涂层硬度是评估涂层性能的重要指标之一,它可以反映涂层的硬度和耐磨性能。
在机械、汽车、航空航天等领域中,涂层硬度的应用非常广泛。
例如,在汽车发动机零件上涂覆硬质涂层可以提高零件的耐磨性和耐腐蚀性,延长使用寿命;在机械零件上涂覆硬质涂层可以增强零件的抗冲击能力和耐磨性,提高工作效率。
因此,涂层硬度的测试对于产品的质量和使用寿命具有重要意义。
七、安全要求在进行涂层硬度测试时,应注意安全操作规程,确保试验人员的人身安全和设备安全。
涂料硬度的测试
涂料硬度的测试
涂膜硬度:表示涂膜机械强度的一项重要的性能指标,也可理解为涂层被另一种硬质物体穿入时所表示的阻力。
涂膜的硬度一般取决于油漆的种类,涂膜固化的程度等。
涂膜硬度的测试方法一般有多种,(如铅笔硬度法,压痕法)目前我们实验室一般采用铅笔硬度法测试。
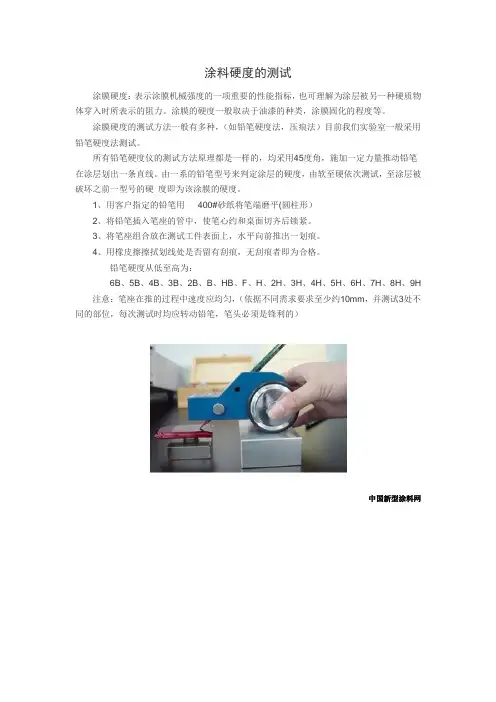
所有铅笔硬度仪的测试方法原理都是一样的,均采用45度角,施加一定力量推动铅笔在涂层划出一条直线。
由一系的铅笔型号来判定涂层的硬度,由软至硬依次测试,至涂层被破坏之前一型号的硬度即为该涂膜的硬度。
1、用客户指定的铅笔用400#砂纸将笔端磨平(圆柱形)
2、将铅笔插入笔座的管中,使笔心约和桌面切齐后锁紧。
3、将笔座组合放在测试工件表面上,水平向前推出一划痕。
4、用橡皮擦擦拭划线处是否留有刮痕,无刮痕者即为合格。
铅笔硬度从低至高为:
6B、5B、4B、3B、2B、B、HB、F、H、2H、3H、4H、5H、6H、7H、8H、9H 注意:笔座在推的过程中速度应均匀,(依据不同需求要求至少约10mm,并测试3处不同的部位,每次测试时均应转动铅笔,笔头必须是锋利的)
中国新型涂料网。
ASTM美国材料标准中文版
ASTM美国材料标准中文版ASTM A488/A488-2007 钢铸件焊接工艺和人员资格评定的标准实施规程(Standard Practice for Steel Castings, Welding, Qualifications of Procedures and Personnel)ASTM A802/A 802M-1995(R2006重新审批) 视觉检测铸钢表面验收标准规程(STANDARD PRACTICE FOR STEEL CASTINGS, SURFACE ACCEPTANCE STANDARDS, VISUAL EXAMINATION)ASTM B108-2006 铝合金永久型铸件标准规(STANDARD SPECIFICATION FOR ALUMINUM-ALLOY PERMANENT MOLD CASTINGS)ASTM B179-2006 铸造用铝合金原锭及熔融锭在各铸造过程的标准技术规(STANDARD SPECIFICATION FOR ALUMINUM ALLOYS IN INGOT AND MOLTEN FORMS FOR CASTINGS FROM ALL CASTING PROCESSES)ASTM B26/B26M-2005 铝合金砂铸件标准规(STANDARD SPECIFICATION FOR ALUMINUM-ALLOY SAND CASTINGS)ASTM D256-2006 测定塑料抗悬臂梁摆锤冲击性的标准试验方法(STANDARD TEST METHODS FOR DETERMINING THE IZOD PENDULUM IMPACT RESISTANCE OF PLASTICS)ASTM D2794-1993(R2004) 有机涂层抗快速形变(冲击)作用的标准试验方法(STANDARD TEST METHOD FOR RESISTANCE OF ORGANIC COATINGS TO THE EFFECTS OF RAPID DEFORMATION (IMPACT) )ASTM D3359-2008 胶带试验用测定粘合性的标准试验方法(STANDARD TEST METHODS FOR MEASURING ADHESION BY TAPE TEST)ASTM D3363-2005 铅笔试验法测定涂膜硬度的标准试验方法(STANDARD TEST METHOD FOR FILM HARDNESS BY PENCIL TEST)ASTM D4060-2007 用泰伯尔磨蚀机测定有机涂层耐磨性的标准试验方法(STANDARD TEST METHOD FOR ABRASION RESISTANCE OF ORGANIC COATINGS BY THE TABER ABRASER)ASTM D4674-2002A 暴露在室办公室环境下的塑料颜色稳定性加速试验的标准实施规(STANDARD TEST METHOD FOR ACCELERATED TESTING FOR COLOR STABILITY OF PLASTICS EXPOSED TO INDOOR OFFICE ENVIRONMENTS)ASTM D4752-2003 用溶剂擦试法测定硅酸乙酯(无机)富锌底漆耐甲乙酮的标准试验方法(STANDARD TEST METHOD FOR MEASURING MEK RESISTANCE OF ETHYL SILICATE (INORGANIC) ZINC-RICH PRIMERS BY SOLVENT RUB)ASTM D4828-1994E1(R2003) 有机覆层实际可洗性的标准试验方法(STANDARD TEST METHODS FOR PRACTICAL WASHABILITY OF ORGANIC COATINGS)ASTM D638-2003 塑料拉伸性能标准测试方法(STANDARD TEST METHOD FOR TENSILE PROPERTIES OF PLASTICS)ASTM E1316-2007 无损检测标准术语(STANDARD TERMINOLOGY FOR NONDESTRUCTIVE EXAMINATIONS)ASTM E1444-2005 磁粉检测标准规程(STANDARD PRACTICE FOR MAGNETIC PARTICLE TESTING)ASTM E155-2005 铝、镁铸件检验用标准参考射线底片(STANDARD REFERENCE RADIOGRAPHS FOR INSPECTION OF ALUMINUM AND MAGNESIUM CASTINGS)ASTM E165-2002 液体渗透剂检查标准测试方法(STANDARD TEST METHOD FOR LIQUID PENETRANT EXAMINATION)ASTM E165-2002 液体渗透检查的标准试验方法王倩译(STANDARD TEST METHOD FOR LIQUID PENETRANT EXAMINATION)ASTM E192-2004 航天设备蜡模钢铸件的参考放射线照相(STANDARD REFERENCE RADIOGRAPHS OF INVESTMENT STEEL CASTINGS FOR AEROSPACE APPLICATIONS)ASTM E242-2001(2005年重新批准) 在某些参数变化时射线图像外观用标准参考射线底片(STANDARD REFERENCE RADIOGRAPHS FOR APPEARANCES OF RADIOGRAPHIC IMAGES AS CERTAIN PARAMETERS ARE CHANGED)ASTM E385-2007 使用14兆电子伏特的中子活化和直接计数技术测定含氧量的试验方法(STANDARD TEST METHOD FOR OXYGEN CONTENT USING A 14-MEV NEUTRON ACTIVATION AND DIRECT-COUNTING TECHNIQUE)ASTM E426-1998(2007重新审批) 无缝及焊接管产品、沃斯田不锈钢及类似合金的电磁(涡电流)检测操作规程(Standard Practice for Electromagnetic (Eddy-Current) Examination of Seamless and Welded Tubular Products, Austenitic Stainless Steel and Similar Alloys)ASTM E446-98(2004年重新批准)用于厚度在2in(51mm)以下钢铸件的标准参考射线底片(STANDARD REFERENCE RADIOGRAPHS FOR STEEL CASTINGS UP TO 2 IN. (51 MM) IN THICKNESS (ALSO SEE ASTM E 446 ADJUNCT SET, ASTM E 446 ADJUNCT V1, ASTM E 446 ADJUNCT V2. AND ASTM E 446 ADJUNCT V3))ASTM E466-2007 金属材料上进行的恒定振幅轴向疲劳试验(STANDARD PRACTICE FOR CONDUCTING FORCE CONTROLLED CONSTANT AMPLITUDE AXIAL FATIGUE TESTS OF METALLIC MATERIALS )ASTM F2357-2004 使用NORMAN工具"RCA"磨擦器测定薄膜开关上墨水和涂层抗磨性的标准试验方法(STANDARD TEST METHOD FOR DETERMINING THE ABRASION RESISTANCE OF INKS AND COATINGS ON MEMBRANE SWITCHES USING THE NORMAN TOOL "RCA" ABRADER)ASTM G154-2006 非金属材料暴露用荧光灯紫外暴露装置的操作规标准(STANDARD PRACTICE FOR OPERATING FLUORESCENT LIGHT APPARATUS FOR UVEXPOSURE OF NONMETALLIC MATERIALS)ISO,ASME,ASTM,DIN, JIS 国外管道法兰用密封垫片标准汇编ASTM F36-1995? 测定垫片材料压缩率及回弹率的标准试验方法ASTM F37-1995? 垫片材料密封性的标准试验方法ASTM F38-1995? 垫片材料的蠕变松弛的标准试验方法ASTM F112-1995? 包覆垫片密封性能的标准试验方法ASTM F146-1995A? 垫片材料耐液体标准试验方法ASTM F363-1989(1994年重新确认) 垫片腐蚀试验的标准方法ASTM F336-1992? 用于腐蚀工况的非金属包覆垫片的设计与结构用标准方法ASTM F586-1979(1989年重新确认) 测定垫片汇漏(泄漏率与应力y和系数m的关系)的标准试验方法ASTM A6/A6M-2004 a版结构用轧制钢板、型钢、板桩和棒钢通用要求ASTM A27/A27M-2005版一般用途碳钢铸件标准技术条件ASTM A29/A29M-2005版热锻碳素钢和合金钢棒材一般要求标准规ASTM A36/A36M-2005版碳结构钢标准规ASTM A36/A36M-2004 碳结构钢标准规ASTM A48/A48M-2003版灰铸铁铸件标准技术条件ASTM A53/A53M-2005版无镀层及热浸镀锌焊接与无缝公称钢管标准技术条件ASTM A105/A105M-2005版管道部件用碳钢锻件ASTM A106-2006版高温用无缝碳钢公称管规ASTM A108-2003版冷精整的碳钢和合金钢棒材标准技术条件ASTM A123/A123M-2002版钢铁产品镀锌品层(热浸镀)标准规ASTM A126-2004版阀门、法兰和管道附件用灰铁铸件ASTM A143-2003版热浸镀锌结构钢制品防脆化的标准实施规程和催化探测方法ASTM A153/A153M-2005版钢铁构件镀锌层(热浸镀)标准规ASTM A179/A179M-1990a(R2001)版热交换器和冷凝器用无缝冷拉低碳钢管标准规ASTM A192-2002版高压设备用无缝碳钢锅炉管标准规ASTM A193/A193M-2006版高温用合金钢和不锈钢螺栓材料ASTM A194/A194M-2006版高温或高压或高温高压螺栓用碳钢及合金钢螺母标准规ASTM A209/A209M-2003版锅炉和过热器用无缝碳钼合金钢管标准规ASTM A210/A210M-2002版无缝中碳钢锅炉管和过热器管标准规ASTM A213/A213Mb-2004版无缝铁素体和奥氏体合金钢锅炉管、过热器管和换热器管标准规ASTM A216/A216M-2004版高温用可熔焊碳钢铸件标准规ASTM A234/A234M-2004版中、高温用锻制碳钢和合金钢管道配件ASTM A240/A240M-2005版压力容器用耐热铬及铬-镍不锈钢钢板、薄板和钢带标准技术条件ASTM A250/A250M-2004版锅炉和过热器用电阻焊铁素体碳合金钢管子标准技术条件ASTM A252-98(R2002)版焊接钢和无缝钢管桩的标准规ASTM A262-2002a版探测奥氏体不锈钢晶间腐蚀敏感度的标准实施规ASTM A269/A269-2004版通用无缝和焊接奥氏体不锈钢管标准规ASTM A276-2006版不锈钢棒材和型材标准规ASTM A283/A283M-2003版中、低抗拉强度碳素钢板标准技术条件ASTM A285/A285M-2003版压力容器用中、低抗拉强度碳素钢标准技术条件ASTM A307/A307M-2004版抗拉强度6000PSI碳钢螺栓和螺柱标准技术条件ASTM A312/A312M-2005版无缝和焊接的以及重度冷加工奥氏体不锈钢公称管标准技术条件ASTM A320/A320M-2005版低温用合金钢栓接材料标准规ASTM A333/A333M-2004版低温设备用无缝和焊接钢管的规标准ASTM A334/A334M-2004版低温设备用无缝和焊接碳素和合金钢管的标准规ASTM A335-2003版高温设备用无缝铁素体合金钢管标准规ASTM A336/A336M-2005版高温承压件合金钢锻件标准技术条件ASTM A350/A350M-2004a版需切口韧性试验的管道部件用碳钢和低合金钢锻件标准规ASTM A351/A351M-2006版承压件用奥氏体铸钢件标准规ASTM A352/A352M-2006版低温承压用铁素体和马氏体铸钢件标准规ASTM A356/A356M-2005版汽轮机用厚壁碳钢、低合金钢和不锈钢铸件标准技术条件ASTM A370-2005版钢制品力学性能试验方法和定义标准ASTM A387/A387M-2003版压力容器用铬钼合金钢板的标准规ASTM A403/A403M-2004版锻制奥氏体不锈钢管配件的标准规ASTM A450/A450M-2004版碳素钢管、铁素体合金钢管及奥氏体合金钢管一般要求的标准规ASTM A479/A479M-2005版锅炉和其他压力容器用不锈钢棒材和型材标准技术条件ASTM A484/A484M-2005版不锈钢棒材、钢坯及锻件通用要求标准技术条件ASTM A500-2003a版圆形与异型冷成型焊接与无缝碳素钢结构管标准规ASTM A515-2003版中温及高温压力容器用碳素钢板的标准规ASTM A516-2004a版中温及低温压力容器用碳素钢板的标准规ASTM A519-2003版机械工程用碳素钢和铝合金钢无缝钢管ASTM A530-2003版特种碳素钢和合金钢管一般要求的标准规ASTM A577/A577M-90(R2001)版钢板超声斜射波检验ASTM A589/A589M-2006版打水井用碳素钢无缝钢管和焊接钢管ASTM A609/A609M-1991(82002)版碳钢、低合金钢和马氏体不锈钢铸件超声波检验ASTM A615/A615M-2004a版混凝土配筋用异形钢筋和无节钢胚棒标准规ASTM A703/A703M-2004版标准技术条件—承压件钢铸件通用要求ASTM A751-2001版钢制品化学分析方法,实验操作和术语ASTM A781/A781M-2004a版铸件、钢和合金的标准规及通用工业的一般性要求ASTM A788/A788M-2004a版标准技术条件—钢锻件通用要求ASTM A965/A965M-2002版高温承压件用奥氏体钢锻件标准规ASTM B16/B16M-2005版螺纹切削机用易车削黄铜棒、条和型材标准规ASTM B62/B62M-2002版青铜或高铜黄铜铸件标准规ASTM B209-2004版铝和铝合金薄板和中厚板标准规ASTM B462-2004版高温耐腐蚀用锻制或轧制的UNS NO6030、UNS NO6022、UNS NO6200、UNS NO8020、UNS NO8024、UNS NO8026、UNS NO8367、UNS NO10276、UNS N10665、UNS N10675和UNS R20033合金管法兰、锻制管件、阀门和零件标准规ASTM B564-2004版镍合金锻件标准规ASTM E6-2003版关于力学性能试验方法的标准术语ASTM E10-2001版金属材料布氏硬度的标准试验方法ASTM E18-2003版金属材料洛氏硬度和洛氏表面硬度的标准测试方法ASTM E29-2002版使用有效数字确定试验数据与规符合性作法ASTM E8M-2004版金属材料拉伸试验的标准测试方法ASTM E94-2004版放射性检查的标准指南ASTM E125-1963(R2003)版铁铸件的磁粉检验用标准参考照片ASTM E164-2003版焊件的超声接触检验的标准操作规程ASTM E208-1995a(R2000)版用导向落锤试验测定铁素体钢无塑性转变温度的标准试验方法ASTM E213-2004版金属管超声检验方法ASTM E273-2001版焊接公称管和管子制品超声波检验用标准实用规程ASTM E709-2001版磁粉试验的推荐试验方法ASTM F36-1999(R2003)版测定垫片材料压缩率及回弹率的标准试验方法ASTM F37-2000版垫片材料密封性的标准试验方法ASTM F38-2000版垫片材料的蠕变松弛的标准试验方法ASTM F112-2000版包复垫片密封性能的标准试验方法ASTM F146-2004版垫片材料耐液体标准试验方法ASTM F1311-1990(R2001)版大口径组装式碳钢法兰标准规ASTM G1-2003版腐蚀试样的制备、清洁处理和评定用标准实施规ASTM G36-73(R1981) 参考资料标准实用规程:在沸的氯化镁溶液中进行的应力腐蚀裂纹试验ASTM G46-1976(R1986) 参考资料标准实用规程:麻点腐蚀的检验和评定ASTM G48-2003版使用三氯化铁溶液做不锈钢及其合金的耐麻点腐蚀和抗裂口腐蚀性试验的标准方法ASTM标准中译本丛书(一)碳钢、铸铁、不锈钢及合金钢材料标准规(含18个标准)1. ASTM A105/A105M-2002版管道部件用碳钢锻件2. ASTM A126-1995(R2001)版阀门、法兰和管道附件用灰铁铸件3. ASTM A181/A181M-2001 版通用管路用碳钢锻件标准规4. ASTM A193/A193M-2001版 ?高温用合金钢和不锈钢螺栓材料5. ASTM A194/A194M-2001a版高温、高压或高温高压螺栓用碳钢及合金钢螺母标准规6. ASTM A216/A216M-2001a版高温用可熔焊碳钢铸件标准规7. ASTM A217/A217M-2002 版高温承压件用马氏体不锈钢和合金钢铸件标准规8. ASTM A276-2002a版不锈钢棒材和型材9. ASTM A278/A278M-2001版高温不超过650°F(350℃)的承压部件用灰铸铁件10. ASTM A320/A320M-2002 版低温用合金钢栓接材料11. ASTM A350/A350M-2002 版要求冲击韧性试验的管件用碳钢及低合金钢锻件标准规12. ASTM A351/A351M-2000 版承压件用奥氏体、奥氏体-铁素体(双相)钢铸件规13. ASTM A352/A352M-1993(R1998)版低温承压件用铁素体和马氏体钢铸件标准规14. ASTM A395/A395M-1999 版高温用铁素体球墨铸铁承压铸件15. ASTM A439-1983(R1999)版奥氏体球墨铸铁件16. ASTM A536-1984(R1999)版球墨铸铁件17. ASTM A694/A694M-2000? 版高温输送用管法兰、管件、阀门及零件用碳钢和合金钢锻件标准规18. ASTM A965/A965M-2002 版高温高压部件用奥氏体钢锻件ASTM标准中译本丛书(二)法兰、管件、阀门及部件(含9个标准)1. ASTM A182/A182M-2002版高温用锻制或轧制合金钢法兰、锻制管件、阀门和部件2. ASTM A961-2002版管道用钢制法兰、锻制管件、阀门和零件的通用要求标准规3. ASTM B462-2002版高温耐腐蚀用锻制或轧制的UNS NO6030、UNS NO6022、UNS NO6200、UNS NO8020、UNS NO8024、UNS NO8026、UNS NO8367、UNS NO10276、UNS N10665、UNS N10675和UNS R20033合金管法兰、锻制管件、阀门和零件标准规4. ASTM F885-1984(R2002)版公称管径为NPS 1/4~2的青铜截止阀外形尺寸标准规5. ASTM F992-1986(R2001)版阀门铭牌标准规6. ASTM F993-1986(R2001)版阀门锁紧装置标准规7. ASTM F1030-1986(R1998)版阀门操作装置的选择准则8. ASTM F1098-1987(R1998)版公称管径有NPS2~24的蝶阀外形尺寸标准规9. ASTM F1565-2000版蒸汽用减压阀规。
铅笔 硬度划分
铅笔硬度计720N
铅笔硬度测试是划痕测试硬度的一种方法,在涂装产品上能做快速评价。
此方法只适合于较平滑之表面的硬度测试。
耐划硬度试验的目的是测定表面漆膜的耐划伤性能。
沃而夫*威而波恩铅笔试验,是用各种不同硬度的铅笔,与漆膜表面成一定角度(45度),用一定的力(765克力)在漆膜表面上划,正好划破漆膜的铅笔的硬度,就规定为该漆膜的耐刮硬度。
硬度增加(软-硬)
9B-8B-7B-6B-5B-4B-3B-2B-B-Hb-F-H-2H-3H-4H-5H-6H-7H-8H -9H(ISO 15184 / BS 3900 - E19)
符合标准
符合ASTM 3363,ECCA-T4-1的规定。
(以上标准只需要6B到6H共14支铅笔进行测试)。
喷漆硬度测试方法
喷漆硬度测试方法引言喷漆硬度测试方法是在实际应用中对喷漆涂层进行硬度测试的常用手段之一。
通过测试涂层的硬度可以评估其耐磨性、耐腐蚀性以及抗刮擦性能等。
本文将介绍喷漆硬度测试的常用方法及其原理,并简要介绍在测试过程中的注意事项。
I. 喷漆硬度测试方法及原理在喷漆硬度测试中,常用的测试方法包括铅笔硬度测试、洛氏硬度测试和差压法硬度测试等。
1. 铅笔硬度测试铅笔硬度测试是一种简易且常用的喷漆硬度测试方法。
其原理基于铅笔的硬度与涂层表面硬度之间的关系。
测试步骤1.准备一组铅笔,包括不同硬度的铅笔(如2H、HB、2B等)。
2.将每支铅笔的尖端细沾水湿润。
3.用一定的压力在被测涂层上逐渐滑动每支铅笔。
4.根据涂层表面出现的划痕深浅,将该划痕与与铅笔硬度对照表进行对比,确定涂层的硬度等级。
注意事项•测量前要确保涂层表面干净,无尘、无油脂等污染物,以免影响测试结果。
•测试时需保持一定的压力和速度,以保证测试的准确性和可重复性。
•多次测试,取平均值以减小误差。
2. 洛氏硬度测试洛氏硬度测试是一种常用的喷漆硬度测试方法。
通过硬度计在涂层表面进行压痕,根据压痕尺寸的大小来评估涂层硬度。
测试步骤1.使用洛氏硬度计,选择适当的压头(如A、B、C等)。
2.将压头放在被测涂层表面上,施加规定的压力。
3.观察压痕面积,并根据硬度计的刻度值确定涂层的硬度等级。
注意事项•测量前需要校准硬度计,以确保测试结果的准确性。
•测试前要确保涂层表面干净,无尘、无油脂等污染物。
•测试时需保持压力、时间和角度一致,以保证测试的准确性和可重复性。
3. 差压法硬度测试差压法硬度测试是一种基于流体力学原理的喷漆硬度测试方法。
该方法利用流体在涂层表面形成压强差,根据压强差的大小来评估涂层硬度。
测试步骤1.准备差压法硬度计,包括压力传感器、液位计等。
2.将压力传感器与涂层表面接触,并记录当前的压力数值。
3.可通过调整所施加的重量或改变液体的类型和测量温度等参数,来评估涂层的硬度等级。
铅笔硬度测试标准
铅笔硬度测试标准铅笔硬度测试标准是指对铅笔的硬度进行测试和评定的一系列标准。
铅笔硬度是指铅芯的硬度,硬度的不同会影响书写的效果和使用的感觉。
因此,对铅笔硬度进行测试和标准化是非常重要的。
首先,铅笔硬度测试需要使用专门的测试仪器,通常是硬度计或者铅笔硬度测试仪。
测试时,需要将铅笔芯置于测试仪器上,通过一定的压力进行测试,得到铅笔硬度的数值。
这个数值通常是以“H”和“B”来表示的,H代表硬度(Hardness),B代表黑度(Blackness)。
硬度的数值越高,铅芯越硬,书写时留下的痕迹越浅;反之,硬度的数值越低,铅芯越软,书写时留下的痕迹越深。
在实际的测试中,需要根据不同的国家和地区制定相应的标准来进行测试。
例如,欧洲标准(EN 71-1)对儿童玩具安全进行了规定,其中也包括了铅笔硬度的测试标准。
而美国则采用ASTM D4236标准来规范铅笔的硬度测试。
这些标准通常包括了测试方法、测试条件、测试结果的评定等内容,确保测试的准确性和可比性。
除了国际标准外,不同的铅笔制造商也会有自己的硬度测试标准。
他们会根据自身的生产工艺和产品特点来确定测试方法和评定标准。
这些标准通常会包括铅芯的成分、加工工艺、硬度范围等内容,以确保生产出符合要求的铅笔产品。
在日常生活中,铅笔硬度测试标准的重要性不言而喻。
消费者可以通过硬度标准来选择适合自己书写习惯的铅笔;生产商可以根据标准来控制产品质量,确保产品的稳定性和可靠性;同时,硬度测试标准也为相关行业的监督和管理提供了依据,保障了消费者的权益。
总之,铅笔硬度测试标准对于铅笔制造商、消费者和相关监管部门来说都具有重要意义。
通过制定和遵守硬度测试标准,可以确保铅笔产品的质量和安全,促进行业的健康发展。
同时,也为消费者提供了更好的购买和使用体验。
因此,我们应该重视铅笔硬度测试标准,并在实践中加以应用和推广。