
变幅杆外形结构对超声纵向振动性能参数的影响
2l2 机械设计与制造
Machinery Design&Manufacture 第4期 2010年4月
文章编号:1001—3997(2010)04—0212—02
变幅杆外形结构对超声纵向振动性能参数的影响木
伍利群
(湖南工学院,衡阳421008)
The influence of horn shape size change on the performance of ultrasonic
longitudinal vibration
WU Li-qun
(Hu’nan Institute ofTechnology,Hengyang 421008,China)
l………f摘…蔓j一左葡一 iCA荻律对阶梯形变幅杆进行模态分析和修正,求出放大系数、共振频
率、位移节点等重要参数,分析了变幅杆外形结构尺寸的变化对超声纵向振动性能参数的影响。
关键词:超声;tJt ̄T;阶梯形变幅杆;Stepped ultrasonic horn;Pro/MECHANICA;模态分析
【Abstract】The modal analysis and correction are carried out on the stepped ultrasonic horn with the
Pro/MECHANICA Software,calculated magnification fa ̄tar,resonant frequency,displacement nodes and
other importantparameters,Analyzed the Influence ofhorn shape size change on the perfor. ̄nce ofultra—
sonic longitudinal vibration.
Key words:The ultrasonic cutting;Ladder type ultrasonic
horn;Pro/MECHANICA;The modal analysis ∽∽∽∞6 ∽0 C 0 ∽6 ∽6 ∽6々E 0 ∽6 E 6 ∽0 ∽60∽ 中图分类号:TH12。0657.5文献标识码:A
1月IJ舌
在准双曲面齿轮超声研齿系统变幅杆的设计中,笔者对变幅 杆外形结构对超声纵向振动性能参数的影响进行了分析研究。
试验所选用的变幅杆,其主要设计尺寸根据理论计算确定,
如图1所示。大端长a=62.5ram;小端长b=a+2mm=64.5ram;变幅
杆总长L=a+b=127mm;大端直径D=52ram;小端直径d=30mm;过 渡圆弧半径暂设定为R=8mm。
0 e
图1理论设计变幅杆外形结构尺寸 计算机辅助设计与仿真分析是利用计算机对系统的工作状
态和运行过程进行模拟,从而预知所设计的对象是否满足实际使 用要求,可以及早发现和修正设计缺陷,因此,在变幅杆的设计中
引入有限元分析可以大量减少试验修正和调试的次数,提高设计 效率,降低制造成本。
2理论设计变幅杆的有限元模态分析
理论设计变幅杆添加相应约束,利用Pro/MECHANICA进行
模态分析,得到变幅杆12阶模态分析结果(谐振频率、频率收敛 率和振型)(图略)。
观察各阶模态动态显示可以发现,变幅杆仅在第7阶和第
10阶模态下作纵向振动,其频率f9别为13.658kHz和19.792
kHz,而在其他各谐振频率下变幅杆或作横向振动,或作扭转振 动,或作弯曲振动。第1O阶模态的固有频率最接近设计频率。对 transformers;Stepped ultrasonic l
。
第l0阶模态作进一步分析,可以确定变幅杆的放大系数 约为 1.602,可见理论设计的变幅杆尽管其谐振频率在设计频率附近,
但其放大系数已经严重减小,不能满足使用要求。 考虑到理论设计时未在节点处添加约束,为和理论设计值对
比用同样的步骤进一步研究未加约束的变幅杆的振型发现:当_卢
18.868kHz时变幅杆作纵向振动,而其放大系数 =3.018。虽然 放大系数较为接近理论设计值,但其谐振频率已严重偏离设计频
率值,偏差高达5.66%,这与截面突变处的应力集中有关,而应力 集中与变幅杆外形结构相关。
以上对两种变幅杆进行的模态分析结果表明,由于变幅杆外
形结构对陛能参数的影响,理论设计的阶梯形变幅杆或者谐振频 率严重偏离设计频率值,或者放大系数严重减小,因而需要分析变
幅杆外形结构对性能参数的影响规律,进而对变幅杆进行修正。
3变幅杆外形结构对性能参数的影响
3.1过渡圆弧对变幅杆性能参数的影响
假设变幅杆过渡圆弧半径 =(1—1 1)mm,而其他尺寸不变, 下面利用Pro/M来分析过渡圆弧半径对阶梯形变幅杆的性能参
数的影响。考虑到理论计算时并未对变幅杆施加约束,而在试验
中需要在节点处固定变幅杆,因此对各变幅杆在节点处分别设置 完全约束和无约束两种晴况进行模态分析。根据模态分析结果选
择变幅杆谐振频率在设计频率左右并且作纵向振动时的振型,其
性能参数分析结果,如图2所示。
从图2可以看出,有约束和无约束的变幅杆模态分析结果是 不一样的。就谐振频率而言,如图2(a)所示,有约束的变幅杆其
谐振频率随着过渡圆弧的半径的增大而减小(频率范围为
20.204~18.753kHz)。无约束的变幅杆其谐振频率随着过渡圆弧 ★来稿日期:2009—06—18 -k基金项目:由湖南省科技计划项目资助(2008FJ3030)
第4期 伍利群:变幅杆外形结构对超声纵向振动性能参数的影响 213
的半径的增大而增大(频率范围为18.678~19.599kHz);当过渡圆
弧半径相同时,有约束的变幅杆的谐振频率大于无约束的变幅杆 的谐振频率。
对于放大系数,如图2(b)所示,无约束的变幅杆其放大系数
(其值在3.015-3.045之间)较为接近理论设计值,随着过渡圆弧 半径的增大先增后降再增,但增幅和降幅均不明显;有约束的变
幅杆其放大系数(其值在1.027~2.612之间)随着过渡圆弧半径的 增大而明显增大,但均小于理论设计值。
当在截面突变处采用圆弧形状过渡时,还将会导致位移节点
所在位置的变化。考察没有施加约束的变幅杆可以看出,位移节 点值随着过渡圆弧半径的增大而增大,即向变幅杆小端偏移,如
图3所示。因此,采用过渡圆弧后,给变幅杆施加约束时应考虑这
一点,否则将可能导致放大系数的减小。
2O5 王20.0 静19.5 差19.0 l8.5 塞 繇 垛
l 2 3 4 5 6 7 8 9 10 11 l 2 3 4 5 6 7 8 9 10 l1 过滤圆弧半径R(IBm)过滤圆弧半径R(mil1) (a) (b) 图2过渡圆弧半径对变幅杆胜能参数的影响
662 0 65.8 l 65A 65.0 正64-6 淤64.2 63.8 634
过滤圆弧半径R(ram) 图3过渡圆弧半径对变幅杆位移节点位置的影响 从以上分析可以看出,过渡圆弧半径的大小会影响变幅杆的
谐振频率、放大系数和位移节点位置,因此,要同时兼顾变幅杆的谐
振频率、放大系数和位移节点位置来修正变幅杆的过渡圆弧半径。 3_2匹配长度对变幅杆性能参数的影响
前已分析如图1所示理论设计的变幅杆,其谐振频率 19.792kHz,放大系数 1.602;而对其小端长度缩短2mm(过渡圆
弧半径R=8mm)所对应的变幅杆,通过分析,其谐振频率为户 20.093kHz,放大系数 =1.689。即:当如图1所示的变幅杆小端
长度缩短2mm后其谐振频率和放大系数均有所增大。因此,以变 幅杆总长125ram为基准(过渡圆弧半径R=8mm),逐步增长
0.2ram直至变幅杆总长为127mm,来考察变幅杆匹配长度对其 性能参数的影响,模态分析结果,如图4所示。
202 20o 主19.8 乏19.6 羹:; 婆19.0 188 1 2 3 4 5 6 7 8 9 10 ll l 2 3 4 5 6 7 8 9 10 11 匹配长度(mm) 匹配长度(mm) (a) (b) 图4匹配长度对变幅杆陛能参数的影响 从图4可以看出,随着匹配长度的增长,有约束的变幅杆的 谐振频率和放大系数均逐渐降低,而无约束的变幅杆的谐振系数
虽然也逐渐降低,但其放大系数变化不大。 进一步考察无约束的变幅杆的节点位置,可以看到类似于过
渡圆弧半径对位移节点位置的影响规律,即:随着匹配长度的增
长,其位移节点值逐渐增大,如图5所示。因此,当通过匹配长度
来修整变幅杆时,若仍在原位移节点处设置约束,也将会造成放 大系数的降低。
0 U2 0.4 0_6 O.8 l l-2 l4 1.6 1.8 2 匹配长度(ram) 图5匹配长度对变幅杆位移节点位置的影响 因此不仅过渡圆弧会影响变幅杆的性能参数,匹配长度的不 同也会使变幅杆的谐振频率、放大系数和位移节点位置变化。所
以仅采用适当的过渡圆弧半径并不能使变幅杆满足实际需要,还
需要选择合适的过渡圆弧半径后进一步调整变幅杆的小端匹配
长度 来修正变幅杆。 4实际所使用的变幅杆的性能参数
从以上的模态分析可知,实际使用的阶梯形变幅杆的性能参 数受到变幅杆外形结构等诸多因素的影响,很难用解析方法求
解。而过渡圆弧半径、匹配长度等对变幅杆的性能参数的影响是 相关联的。综合权衡各影响因素,修正理论所设计的变幅杆,并对
该变幅杆进行模态分析来研究其性能参数。分析结果表明,其谐
振频率为 20.834kHz,放大系数为 =3.779。
5实际变幅杆振动特 的测试
对实际变幅杆振动特性利用高频扫描激光测振系统进行测
试,经测试,当 20.41kHz时,变幅杆端面振速最大。变幅杆在该
谐振频率下做纵向振动,放大系数为 =3.895。
测量结果表明,实际变幅杆谐振频率和放大系数与模态分析 值(f=-20.834kHz, =3.779)相比,偏差不大。从工程应用角度讲,
该误差可以接受。由于超声波发生器和换能器的谐振频率可在 (20±2)kHz范围内调整,因此设汁的变幅杆不需修整即可使用。
6结论
采用Pm,MEcHANIcA软件对阶梯形变幅杆进行模态分析
并修正,使变幅杆纵振时的固有频率与系统工作频率相等,能保
证变幅杆在工作中可靠地纵向共振。通过分析变幅杆外形结构对 变幅杆谐振性能的影响,对工程实际当中变幅杆的设计和研究,
具有一定的参考价值。 参考文献
1张云电.超声加工及其应用[M].北京:国防工业出版社,1995 2方建军,刘仕良机械动态仿真与工程分析—Pr NGINEER Wildfire工 程应用.北京:化学工业出版社出版,2004 3夸克工作室编著.有限元分析FEMLAB与Mathematica[M].北京:清华大 学出版社,2003 4林仲茂著.超声变幅杆的原理和设计『M].北京:科学出版社,1987
圆锥形超声变幅杆的固有频率测试实验研究

文章编号:1002—6886(2008)03—0063—02 圆锥形超声变幅 杆的固有频率测试实验研究 黄仕彪 (浙江工商职业技术学院机电工程学院,浙江 宁波315012) 摘要:本文通过设计一种简单的实验装置,用锤击法来测试变幅杆的固有频率,实验测试数据与ANSYS软件分析的结果 基本一致,实验证明用锤击法测试变幅杆的固有频率是一种有效的测试方法。 关键词:锤击法测试变幅杆 固有频率 中Iit(f类号:TB123 文献标识码:A Experimental Investigation on Natural Frequency Test of Coniform Ultrasonic Amplitude Transformer HUANG Shiblao Abstract:A simple experiment system is designed to test the natural frequency of amplitude transformer by hammering method. The test data is very close to the data obtained with ANSYS software.This experiment proved that the hammering method is effective to test the natural frequency. Key words:hammering method;test;amplitude transformer;natural frequency O前言 圆锥形超声变幅杆是功率超声振动系统中最简单和 最常用的一种单一变幅杆,它的主要作用是放大换能器输 出端的振幅和进行声学阻抗匹配,使超声能量由超声换能 器更有效地向负载传输。在具体应用中,设计出变幅杆 的结构尺寸后,用有限元软件ANSYS进行分析得出变幅 杆的固有频率。然后按照设计图纸要求加工出变幅杆,最 后必须对加工出来的变幅杆样件进行实验测试。把实验测 试结果与ANSYS软件分析结果进行对比,验证设计的准 确性情况。如图1所示,本文分别对固有频率设计值分别 为15 kHz和2O kHz的两组圆锥形变幅杆进行测试,通过 多次的实验后发现实验结果与ANSYS软件分析结果基本 一致,实验证明用锤击法测试变幅杆的固有频率是一种有 效的测试方法,基本上符合应用要求。 l 有限元分析固有频率的结果 运用大型通用有限元分析软件ANSYS对变幅杆进行 模态分析,得到变幅杆纵向谐振时的固有频率值 。具 体的求解过程是将Pro/E绘制的变幅杆 维模型转换成 IGES格式,然后导入ANSYS作为分析的基础,在ANSYS 图1圆锥形变幅杆 图2变幅杆网格图 里选择单元类型、设置变 幅杆的材料参数,利用自 由网格划分功能得到变 幅杆的有限元网格,如图 2所示,最后无需加载并 求解得到变幅杆的各阶 固有频率,如图3的列表 所示。通过同样的方法, 求得两组软件的分析结 果如表1所示。 图3各阶固有频率 表1 软件分析结果 2测试系统原理 2.1实验原理和方法 在测量系统进行动态特性的分析和动态标定时,常采 用正弦信号或阶跃信号作为标准激励源 。由于本实验 要测试的变幅杆的固有频率很高,用高频的正弦信号激振 器很昂贵且难以购买,所以本实验选择目前比较廉价实用 的锤击法进行激振来产生阶跃信号。脉冲激振简便高效, 具有宽带频谱、设备简单、成本低,可激起较高阶的固有频 率等优点,但在着力点位置、力的大小、方向的控制等方面 需要熟练的技巧,否则会产生比较大的误差不能得出有效 的频谱图。 实验的主要处理流程是:用钢锤沿着变幅杆的轴向敲 作者简介:黄仕彪(1979一),男,汉族,福建龙岩人,浙江工商职业技术学院机电工程学院讲师,硕士,研究方向:机械结构设计及有限元分析 发表论文2篇。 收稿日期:2007—12—27
余弦形负载超声变幅杆输入阻抗特性的研究

第25卷第3期 2oo6年06月 声学 Technical 技术 Acoustics Vo1.25,No.3 Jun.,2006
余弦形负载超声变幅杆输入阻抗特性的研究
吕海涛,严碧歌
(陕西师范大学应用声学研究所,西安710062)
摘要:研究余弦形负载超声变幅杆输入阻抗特性。求解了加负载时四种超声变幅杆的输入阻抗,得到加负载时输入 阻抗和Mobius变换参数的统一算式。当变幅杆的输入抗分量为零时,计算了余弦形负载变幅杆的纵向振动共振频 率方程和放大系数。由输入阻抗的表达式讨论了此类变幅杆的工作稳定性条件和相对阻抗相等点,对余弦形变幅杆 的实际应用有一定的参考意义。 关键词:超声变幅杆:共振频率;放大系数 中图分类号:TN91 1.2 文献标识码:A 文章编号:1000-3630(2006)-03-0267-04
Input impendence characteristics of cosine loaded ultrasonic horn
LU Hai—tao,YAN Bi—ge
(Institute ofApplied Acoustics.Shaanxi Normal Un&emity,Xi ∞710062,China)
Abstract:Input impendence characteristics of cosine loaded ultrasonic horn are studied.Input imped—
ance of four types of loaded transformers is studied,and unified expressions of both input impedance and
Mobius transformation parameters are given.At zero input reactance of ultrasonic horn,the resonance
超声波换能器的原理和使用
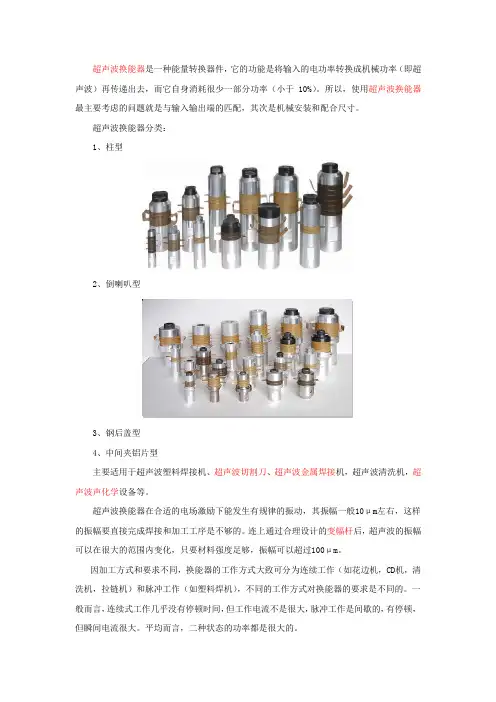
超声波换能器是一种能量转换器件,它的功能是将输入的电功率转换成机械功率(即超声波)再传递出去,而它自身消耗很少一部分功率(小于10%)。所以,使用超声波换能器最主要考虑的问题就是与输入输出端的匹配,其次是机械安装和配合尺寸。
超声波换能器分类:
1、柱型
2、倒喇叭型
3、钢后盖型
4、中间夹铝片型
主要适用于超声波塑料焊接机、超声波切割刀、超声波金属焊接机,超声波清洗机,超声波声化学设备等。
超声波换能器在合适的电场激励下能发生有规律的振动,其振幅一般10μm左右,这样的振幅要直接完成焊接和加工工序是不够的。连上通过合理设计的变幅杆后,超声波的振幅可以在很大的范围内变化,只要材料强度足够,振幅可以超过100μm。
因加工方式和要求不同,换能器的工作方式大致可分为连续工作(如花边机,CD机,清洗机,拉链机)和脉冲工作(如塑料焊机),不同的工作方式对换能器的要求是不同的。一般而言,连续式工作几乎没有停顿时间,但工作电流不是很大,脉冲工作是间歇的,有停顿,但瞬间电流很大。平均而言,二种状态的功率都是很大的。 使用超声波换能器最主要考虑的问题就是与输入输出端的匹配,其次是机械安装和配合尺寸。换能器的频率相对而言还比较直观些。该频率是指用频率(函数)发生器,毫伏表,示波器等通过传输线路法测得的频率,或用网络阻抗分析仪等类似仪表测得的频率。一般通称小信号频率。与它相对应的是上机频率,即客户将换能器通过电缆连到机箱上,通电后空载或有载时测得的实际工作频率。因客户匹配电路各不相同,同样的换能器在不同的驱动电源(电箱)表现出来的频率是不同的,这样的频率不能作为交流讨论的依据。
让换能器和驱动电源、模具良好配合以形成一台完整的超声波设备可以简称为匹配。由于匹配对整机性能的影响是决定性的,无论怎样强调匹配的重要性都不为过。匹配最主要考虑的因素是换能器的电容量,其次是换能器的频率。
换能器与驱动电源的匹配主要有4个方面,即阻抗匹配、频率匹配、功率匹配、容抗匹配。其中最主要的是容抗和频率。如前所述因为陶瓷片是绝缘体,你几乎可以理解为换能器是不通电的,它只是相当于一个电容器。要使换能器工作,实际上是通过驱动电路对它施加交流高电压,让换能器的电容充放电。压电陶瓷片在交变电场的作用下做同步伸缩变形,形成了整个换能器的纵向振动,从而带动变幅杆和模具振动。所以,若电容匹配不好,轻者是换能器无力,焊不牢;重者换能器发热严重,烧电极片、烧电源的大功率管。我们的换能器产品附有产品性能参数表,给出了每个换能器的电容和频率。驱动电源应该根据换能器的电容量,调整高压变压器,匹配电容板,峰化线圈,调频线圈等的参数。由于电感和电容量的敏感性,功放板,扼流线圈及其他外围电路对匹配也有影响。而且随着工作进行,换能器的温度会升高,导致电容也会升高且变化量可能会超过50%,若不能将电容有效地匹配掉,就会造成回路中电流电压相位差很大,功率因素很低,虚功高。看看电流很大,但换能器没力,易发热,且电源的功率器件也容易发热损坏。一般换能器电极片(耳朵)振裂或烧掉很可能就是由此引起的。
悬链线形变幅杆的理论研究和有限元分析

第3l卷第4期 安徽理工大学学报(自然科学版) 201 1年12月 Journal of Anhui University of Science and Technology(Natural Science) Vol_31 No.4 Dec.2011
悬链线形变幅杆的理论研究和有限元分析
刘亚慧 ,付志强
(1.安徽理工大学理学院,安徽淮南232001;2.陕西师范大学应用声学研究所,陕西西安710062)
摘要:根据一维变截面杆纵向振动的波动方程,推导了悬链线形变幅杆的等效电路,由等效
电路得出了其纵向振动的频率方程。利用有限元轳-伴ANSYS对一组悬链线变幅杆进行谐响
应分析和模态分析,得到了位移一频率曲线和共振频率;结果表明,模态分析值与理论值吻合
很好。这对悬链线形变幅杆的实际应用具有一定的参考意义。
关键词:悬链线形变幅杆;等效电路;共振频率;模态分析
中图分类号:0421.2 文献标识码:A 文章编号:1672—1098(2011)04—0025—03
Theoretical Study and Finite Element Analysis of Catenary Linear Horn
LIUYa—hui .FU Zhi—qiangz
(1.Anhui University of Science and Technology,Humn ̄Anhui 232001,China;2.Institute of Applied Acoustics,Shaanxi Nor-
mal University,Xihn Shaanxi 710062,China)
Abstract:Based on the wave equation of one—dimensional longitudinal vibration of variable cross—section rod,
the equivalent circuit of the catenary transformers is deduced.According to the equivalent circuit,the resonance
超声滚压强化加工技术研究进展

超声滚压强化加工技术研究进展
摘要:随着产品设计性能的不断提升,为了将材料性能用至极限,通常在零件机加工序后进行强化工序,使零件产生塑性变形层,形成一定厚度的残余压应力层和强化层。超声强化工艺无切屑、无污染,在较小的滚压力作用下可以产生更大的残余压应力分布和更明显的组织细化效应,显著提高疲劳性能,具有广泛的工程应用发展能力。
关键字:加工工艺,超声滚压,残余应力,显微硬度,塑性变形
随着产品设计性能的不断提升,对未来发动机、航空武器装备提出了大运载、高精度、高可靠、长寿命的研制需求,对装备连接件和重要承力件的材料、结构和加工工艺都提出了更高的要求。材料方面主要依托于钛铝合金、铝锂合金、高强度合金、复合材料等,向高性能、轻量化方向发展;结构方面主要依托于空心结构、功能化结构,向整体化、集成化、模块化方向发展;工艺方面主要依托于激光加工、3D打印技术、超声加工、电磁/蠕变/多点模成形等加工工艺,向高品质、抗疲劳、功能化表面方向发展。
加工工艺的确定是产品生产的主要依据,科学合理的工艺是生产优质产品的决定性因素。工艺方法的选择和制定,需充分考虑原材料、设计要求、零件结构、能源、设备、人员、检测方法,通过反复的仿真和工艺试验,制定出合理的工艺过程和工艺路线,用于指导实际生产。针对具体的产品特征,确定最佳适用工艺可以高效地制造出满足各种需求的零件,确保零件的尺寸、形状和表面质量达到设计要求,即可以提高生产效率、产品质量和设备利用率,又可以降低生产成本、减少生产过程中的资源损耗和环境污染。在新材料、新工艺应用方面,可以通过加工工艺试验获得最佳的加工参数,从而推动新产品的研发,合理的加工工艺可以避免因错误的操作或者工艺流程导致的安全事故,保障生产安全。此外,通过提高加工工艺水平,可以提高整个工业产业的制造水平,促进产业升级和转型,对于工业生产和经济发展具有重要意义。 针对加工工艺的选择而言,生产实际中为了将材料性能用至极限,通常在零件机加后采用喷丸、或者滚压强化方式对零件表面进行强化,使零件产生塑性变形层,形成一定厚度的应力层和强化层。喷丸强化是采用不同直径和不同材料的丸粒(陶瓷丸、铸钢丸、玻璃丸等)高速撞击零件表面,使零件表面产生塑性变形层和加工硬化层,因设备简单、可操作性高被广泛应用于工程领域。虽然喷丸强化可以降低表面粗糙度,但是存在粉尘污染、易产生表面划伤和裂纹,影响零件表面的配合精度。滚压强化是利用工具头对零件表面施加压力,载荷作用导致金属表面发生塑性变形,这种变形会使表层组织冷硬化、晶粒细化形成致密结构。滚压强化作为一种简单的机械表面强化技术,可以通过简单的工艺步骤引入较大、较深的残余压应力,提高表层硬度和疲劳抗力,但在高压力作用下也难以消除机加产生的刀痕。
超声波塑料焊接机的振动系统设计

Equipment Manufactring Technology No.4,2010
超声波塑料焊接机的振动系统设计
陆晓燕
(上海海事大学,上海200135)
摘要:就超声波塑料焊接机的振动系统进行设计和计算,并用PRO-E三维软件绘出三维模型,最后进行频率分析,为超声振动系统 提供了有用的设计方法。
关键词:超声波;塑料焊接机;超声换能器;变幅杆
中图分类号:TG439.9 文献标识码:A
当代社会,塑料的各种制品已渗透到人们日常生活的各
个领域。传统的加工工艺,已不能适应现代塑料工业的发展需
要。超声波塑料焊接机在焊接塑料制品时,既不要填加任何粘
接剂、填料或溶剂,也不消耗大量热源,具有操作简便、焊接速
度快、焊接强度高、生产效率高等优点。因此,超声波焊接技术
越来越广泛地获得应用。超声振动系统是进行超声焊接加工
的基础组件,而良好的超声振动系统是保证超声焊接加工的
前提条件。
1 超声振动系统工作原理
超声振动系统是将电能转化为机械振动并放大振幅的部
件,主要包括超声换能器,变幅杆和工具头。超声波塑料焊接
机上的超声换能器的工作原理,就是利用压电陶瓷材料的逆
压电效应产生振动工作的。将一压电晶体置于外电场中,在电 场的作用下,引起晶体内部正负电荷重心的移动,这一极化位
移又导致晶体发生形变,这就叫做逆压电效应。
超声变幅杆是超声加工处理设备中超声振动系统的重要 组成部分之一。在超声振动系统工作过程中,由于超声换能器
辐射面所产生的振动幅度较小,当工作频率在20 kHz范围 内,超声换能器的辐射面的振幅只有数微米,而在超声焊接中
所需要的振幅大约为数十至数百微米。所以必须借助变幅杆
的作用,将机械振动质点的位移量和运动速度进行放大,并将
超声能量聚集在较小的面积上,产生聚能作用。超声变幅杆还
可以作为机械阻抗变换器,在换能器和负载之间架起桥梁,进
行阻抗匹配,使超声能量更有效地从换能器向负载传输。
USM(Ultrasonic Machining)超声加工
USM
1.定义
USM(Ultrasonic Machining)超声加工是利用超声振动工具在有磨料的
液体介质中或干磨料中产生磨料的冲击、抛磨、液压冲击及由此产生的气蚀
作用来去除材料,或给工具或工件沿一定方向施加超声频振动进行振动加
工,或利用超声振动使工件相互结合的加工方法。几十年来,超声加工技术
发展迅速,在超声振动系统、深小孔加工、拉丝模及型腔模具研磨抛光、超
声复合加工领域均有较广泛的研究和应用,尤其是在难加工材料领域解决了
许多关键性的工艺问题,取得了良好的效果。
2.超声加工原理 超声加工的基本装置主要由超声波发生器、换能振动系统、磨料供给系
统、进给压力施加系统和工作台等部分组成。超声波发生器的作用是将
220V 或 380V 的交流电转换成超声频电振荡信号;换能器的作用是将超声
频电振荡信号转换为超声频机械振动;并借助于变幅杆把振幅扩大到
0.05~0.1mm 左右(超声发生器产生的超声频振幅很小,仅0.005~0.01mm,
一般情况下不能直接用于去除材料的加工),驱动工具作超声振动。
超声加工原理如图所示。超声加工时,在工件和工具之间加入液体(水
或煤油)和磨料混合的悬浮液,并使工具以很小的力F轻轻压在工件上。超
声波发生的超声频振荡,通过换能器转换成16000Hz以上的超声频纵向振
动,并借助于变幅杆把振幅放大到0.05~0.1mm左右。变幅杆驱动工具作超
声振动,并以工具端面迫使工作液中悬浮的磨粒以很大的速度不断撞击和研
磨工件表面,把工件加工区域内的材料破碎成很细的微粒并打击下来。虽然
每次打击下来的材料很少,但由于每秒钟打击次数多达16000次以上,所以
仍有一定的加工速度。与此同时,工作液受工具端面超声振动作用而产生的
高频、交变的液压正负冲击波和“空化”作用,促使工作液钻入被加工材料
的微裂缝处,加剧了机械破坏作用。所谓空化作用,是指当工具端面以很大
的加速度离开工件表面时,加工间隙内形成负压和局部真空,在工作液体内
超声喷丸中级联式变幅杆的动力学特性研究
216 机械设计与制造 Machinery Design&Manufacture 第3期 2011年3月 文章编号:1001—3997(201 1)03—0216—02 超声喷丸中级联式变幅杆的动力学特性研究术
王翠英轧刚王跃 (太原理工大学机械工程学院,太原030024) Dynamic analysis of the composite horn in ultrasonic shot peening WANG Cui—ying,YA Gang,WANG Yue (College of Mechanical Engineering,Taiyuan University of Technology,Taiyuan 030024,China) 【摘要】超声强化能有效地提高工件的疲劳极限,延长其疲劳寿命。丸粒速度是影响超声喷丸强 化效果的重要因素,而变幅杆振幅的提高可以显著地提高丸粒速度。以提高变幅杆振幅为目的,用解析 法设计了级联式变幅杆;在此基础上,用ANSYS软件对其进行了动力学分析,得到了比单一变幅杆更大 的振幅放大比。 关键词:超声喷丸;级联式变幅杆;ANSYS;动力学 【Abstract】Ultrasonic peening is a special metal surface treatment intended to extend the fatigue life of most machine components.The shot speed ̄which can be increased by enhancing the amplitude of horn,is an importantfactor to intensifyingthe effect in ultrasonic shotpeening.A composite horn is designed theoreti—— cally to increase its m ̄gnifcation ratio.Simultaneously,its dynamic characters are obtained theoretically by usingfinite element method.Comparing with single horn,the composite horn based onfinite element analysis can obtain larger amplitude ratio. Key words:Ultrasonic shot peening;Composite horn;ANSYS;Dynamic 中图分类号:TH16,TG663文献标识码:A 喷丸强化工艺已经成为现代零部件不可缺少的加工制造工 艺lll。超声喷丸可以获得比传统喷丸更深的残余压应力层,可以显 著的提高零件疲劳寿命日。对于目前的超声喷丸加工过程,丸粒的 速度还远没有达到能够破坏受喷件安定性的程度,变幅杆的振幅 是影响丸粒喷射速度的重要因素。 在超声的应用中,由于换能器端面上的振幅十分微小(n 001~ 0.010)mm,而在超声加工、超声焊接、超声金属成型等多种高强 度超声应用中所需振幅大约为几十至几百微米。变幅杆作为振幅 扩大装置,应该在一定的频率下,为工具端面提供最大的振幅, 并将超声能量聚集在较小的面积上,产生聚能作用l引。目前,常见 的变幅杆类型有:指数形、悬链线形、阶梯形和圆锥形等。各种传 统形状的变幅杆各有优点,但都不是最理想的。为了得到放大系 数相对较大的变幅杆,本文运用解析法设计了一种级联式变幅 杆,获得它的各项参数并用ANSYS软件对其进行了动力学分析。 1级联式变幅杆的解析解 级联式变幅杆为两节半波长变幅杆串联组合成的全波长变 幅杆,如图1所示,第一节为推动节;第二节为输出节。总的设计 原则是推动节的形状因素可以较小,而放大系数应较大;输出节 应选用形状因素值较大的变幅杆。 其放大系数为:MT=MvgMz (1) 式中: 。—第一节变幅杆的放大系数;M _第二节变幅杆的放大 系数。 且其变幅杆的形状因数需满足: 。>- ̄v21M2 1 (2) (3) 式中: ,一总形状因数; —第一节变幅杆的形状因数; 厂舞;二 节变幅杆的形状因数。
超声局部共振系统设计与试验研究
超声局部共振系统设计与试验研究
李鹏涛; 赵波; 赵重阳; 王毅
【期刊名称】《《兵工学报》》
【年(卷),期】2019(040)008
【总页数】9页(P1747-1755)
【关键词】刀具; 超声局部共振; 振动系统; 频率方程; 阻抗综合法; 抗性负载; 力负载
【作 者】李鹏涛; 赵波; 赵重阳; 王毅
【作者单位】河南理工大学机械与动力工程学院 河南焦作454000
【正文语种】中 文
【中图分类】TG663
0 引言
超声加工具有极强的切削能力以及极高的强化能力 [1],广泛应用于超声车削、磨削、钻削、镗削、焊接、滚压等诸多领域[2-7]。超声振动系统是超声加工的核心组成部分。研究表明,调整超声振幅和频率可以提高加工表面质量[8-9]。合理设计超声振动系统对超声加工的发展与应用具有重要意义。在实际超声加工中,变幅杆的输出端面有负载,传统设计时忽略刀具负载影响,降低了设计及计算难度,却使得超声振动系统实际谐振频率与理论值产生偏差,且随加工条件的改变造成振动系统失谐,不利于充分发挥超声加工优势,而考虑刀具负载可取得较好的设计效果[10-12]。
范国良等[13]利用超声技术加工深小孔时,发现当工具杆直径(或面积)远小于与之连接的变幅杆输出端直径(或面积),即二者直径之比小于0.30(或面积比约小于10%)时,工具杆能独立于变幅杆单独共振,并将此现象称为局部共振现象。该现象的发现简化了超声振动系统设计,摆脱了按半波长整数倍进行设计的概念。之后,很多学者又进行了研究:赵波等[14]在超声珩磨复杂声学系统的研究中发现,若将挠性杆- 油石座振动子系统看作一个单独共振体,复杂系统采用局部共振原理来设计,则只要保证挠性杆- 油石座- 振动圆盘相互的截面比值不大于10%,即可满足局部共振条件且能获得良好振动效果。徐可伟等[15]研究了简单变幅系统的局部共振设计方法。应崇福等[16]在动力吸收器的原理推导中得出在变幅杆与工具杆的联接处总会出现位移节点的结论。郑建新等[17]在振动钻削研究中从理论上得到了联接处总会出现位移节点的原因。周光平等[18]提出局部共振是声学系统在谐振状态下的一种特殊情况。鲍善惠[19]提出局部共振是变幅系统与工具杆在弱耦合时的一种特殊表现。局部共振设计时考虑工具杆,可完全避免刀具本身负载对系统谐振频率的影响,但利用局部共振如何设计声学振动系统鲜有报道。
超声波振子
超声波振子
This manuscript was revised by the office on December 22, 2012 超声波振子简介:
超声波振子,也称为超声波振头,超声波震动头,是超声波换能器的一种,是超声波清洗机的核心部件,我们把超声波换能器与变幅杆连接后的整体叫做振动子。
基于服务客户和提高产品质量和可靠性的考虑,超声波可以为客户提供超声波振动子(即换能器配好变幅杆)和超声波振头胶水,超声波发生器,装配外壳,接引线,插头等全套服务,最大限度地为客户减少不必要的劳动量。
超声波振子特点:一、高性能:机械Q值高,转换效率高,品质优良;二、超声波振子换能器振幅大,性能优越;三、超声波振子换能器耐热性:压电陶瓷材料耐热性好,可扩大使用温度范围,同时Q值高,谐振阻抗小,发热量小;四、超声波振子换能器产品外观整洁,无锈蚀,无明显凹陷和划痕。
超声波振子原理:
该超声波振子中压电元件和内部电极交替层叠,并具有与该内部电极导通的外部电极;该超声波振子具有:内部电极组,沿着与作为第1方向的层叠方向正交的第2方向和第3方向大致分成4部分;第1外部电极组和第2外部电极组,分别与上述内部电极组导通;通过对上述第1外部电极组和第2外部电极组施加交变电压,同时激励起主振动在上述第2方向上发生的纵振动模式、和主振动在上述第3方向上发生的弯曲振动模式,从而产生超声波椭圆振动;该超声波振子构成为,具有电极连接用导体膜,其沿着与上述层叠方向垂直的面上形成,并分别将上述第1外部电极组的预定的外部电极以及上述第2外部电极组的预定的外部电极电连接。
以压电效应实现电能与声能相互转换的器件称为压电换能器,本公司提供的超声波换能器采用自产的优质压电陶瓷元件,精心设计、加工、测试而成,为螺栓紧固型,在负荷变化时也能产生稳定的超声波。具有振幅大、电声转换率高、发热量小、可靠性高、一致性好等特点。