
带钢跑偏控制
皮带运输机胶带跑偏原因及维修对策
12研究与探索Research and Exploration ·智能制造与趋势中国设备工程 2020.11(上)皮带运输机胶带跑偏原因及维修对策汤兴季,赵云祥,陈石平(云南源鑫炭素有限公司,云南 建水 654300)摘要:带式输送机主要用于输送物料。
该文详细分析了带式输送机输送带跑偏的原因,提出了带式输送机的维护措施。
关键词:跑偏;胶带;原因分析;措施中图分类号:S573 文献标识码:A 文章编号:1671-0711(2020)11(上)-0012-021 运输机胶带跑偏的影响输送带偏转是输送带运行中最常见的故障,是一种高风险故障。
从实际的角度来看,这种变化对带式输送机的运行和生产有以下影响:(1)这种差异可能导致系统故障和生产力。
当皮带运行到一定程度时,松开紧急刹车,避免泄漏,从而关闭操作系统,影响生产过程。
(2)皮带装置的主要部分损坏。
首先,皮带会增加轴向弯曲力和怠速,这会增加怠速损伤。
第二种皮带材料的弯曲会落在皮带上,减少皮带传动带和皮带的非正常磨损寿命。
另外,方向盘在运行过程中会对保持架产生异常摩擦,导致带刃漂移,影响带的使用寿命。
(3)安全风险。
因为输送带与输送带材质的较大偏差是输送带的单向力大于输送带的纵向张力,导致输送带的横截面等安全风险。
(4)环境污染影响着物料的运输质量。
煤渣通常在喷洗过程中产生,对环境造成污染。
同时,原材料价格的下跌也影响了原材料的质量。
因此,皮带滑块的实际运行不仅对输送机构成重大风险,而且影响安全、生产效率、货物运输质量和环境污染。
2 带式输送机胶带跑偏分析皮带表面正常工作时,皮带处于闭合工作状态。
中间保持上下传送带平行。
正常运行速度非常稳定,带宽在正常范围内。
当带宽流大于带宽的5%时,该频带处于异常状态,称为色散。
多年来一直从事转移梁更换的维护和管理工作。
本文总结了磁带产生的原因。
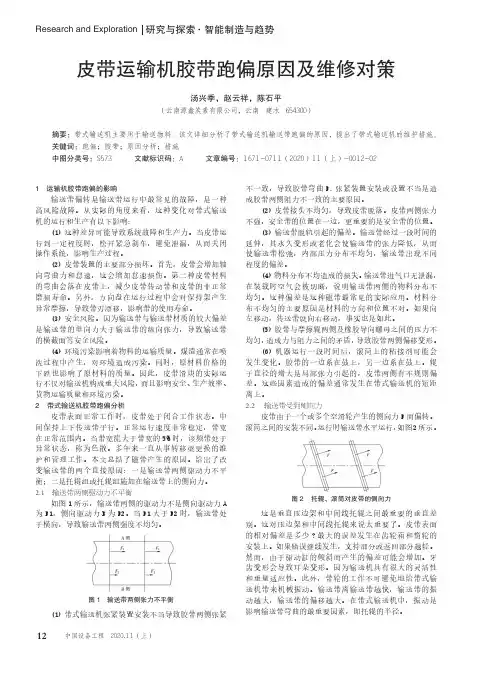
给出了改变输送带的两个直接原因:一是输送带两侧驱动力不平衡;二是托辊组或托辊组施加在输送带上的侧向力。
简述连续热镀锌带钢的工艺流程及生产控制
简述连续热镀锌带钢的工艺流程及生产控制简述连续热镀锌带钢的工艺流程及生产控制摘要:随着世界各国经济水平的增长,汽车工业已越来越显示出其支柱产业的地位,而代表汽车行业发展水平的轿车工业的发展更是日新月异到1996年全球汽车产量已高达53.398×10⁶辆。
自1975年美国首次把热镀锌板应用于汽车制造业的20多年间,世界各汽车生产大国都在努力开发和研制以防腐蚀为目标,并综合考虑焊接性、涂敷性和成型性的高质量热镀锌板。
使热镀锌板在汽车制造所用钢材的比例不断上升。
关键词:热镀锌工艺控制1、镀锌的目的和作用钢材的防腐问题,随着国家工业化的发展,在整个国民经济中具有重要的经济意义。
腐蚀会造成极大的经济损失。
据统计,世界上每年因腐蚀而报废的金属制品重量大约相当于金属年产量的三分之一,即使考虑在腐蚀报废的金属制品中有三分之二可以回收,每年也还有相当于年产量大约百分之十的进入被腐蚀损失掉了。
何况腐蚀损失的价值是不能仅仅已损失了多少金属来计算的。
因为,被腐蚀报废的金属制品的制造价值往往要比金属本身的价值好得多。
因此,为了节约钢材,必须解决钢材的腐蚀问题。
热镀锌薄板在不同的环境气氛中,主要进行两种腐蚀,即:化学腐蚀:金属同周围介质发生直接的化学作用,例如,干燥气体及不导电的液体介质对锌所起的化学作用。
电化学腐蚀:金属在潮湿的气体以及导电的液体介质中,由于电子的流动而引起的腐蚀。
腐蚀的结果是产生白锈。
白锈的主要成分为氧化锌、氯化锌、硫化锌、硫酸锌、碳酸锌等腐蚀产物。
钢板之所以进行热镀锌,是因为锌在腐蚀环境中能在表面形成耐腐蚀性良好的薄膜。
它不仅保护了锌层本身,而且保护了钢基。
所以,经热镀锌之后的钢材,大大地延长了使用寿命。
2、典型热镀锌钢卷工艺流程热镀锌钢卷的产品品种很多,生产工艺流程亦各有特点。
其中应用最广泛的建材类镀锌板,生产线最多,应用范围广。
现代的建材板镀锌线工艺流程:2.1开卷在带钢连续热镀锌作业线中都配有两台开卷机。
活套带钢跑偏的原因分析及改进措施

活套带钢跑偏的原因分析及改进措施刘海军;魏明星;刘小虎【摘要】No.1 loop carrier deviation cause of galvanization line for the carbon steel thin plate plant in Jiuquan Steel has been analyzed and improvement measure has been established , finally strip steel deviation issue has been solved and the device could operate steadily .%分析了酒钢碳钢薄板厂镀锌线1#活套小车跑偏的原因,并制定了改进措施,带钢跑偏问题得到了解决,保障了设备稳定生产。
【期刊名称】《中国重型装备》【年(卷),期】2014(000)001【总页数】3页(P45-47)【关键词】活套;带钢跑偏;改进措施【作者】刘海军;魏明星;刘小虎【作者单位】酒钢集团宏兴股份公司碳钢薄板厂,甘肃735100;酒钢集团宏兴股份公司碳钢薄板厂,甘肃735100;酒钢集团宏兴股份公司碳钢薄板厂,甘肃735100【正文语种】中文【中图分类】TG333.7目前,现代化高水平的连续生产线,如酸洗-冷轧联合机组、连续热镀锌机组、连续退火机组、彩色图层机组、连续电镀锡机组等,均设有活套,可以最大限度满足生产线的高速化、自动化和连续化的要求。
活套对实现带材张力的精确控制及速度的合理匹配,提高产量及生产高等级的板带材都是至关重要的。
活套主要分为两种形式:水平活套(卧式活套)和立式活套。
活套常见问题是跑偏,引起跑偏原因有电气控制方面、辊形、纠偏能力、安装找正、原料板形等因素。
本文针对酒钢两条年产量70万吨的镀锌钢板生产线入口活套跑偏问题,分析了活套跑偏原因并提出了解决方法。
酒钢镀锌线投产以来入口活套跑偏问题非常严重,尤其是厚规格板材和入口原料板形不好时跑偏问题最严重,导致生产线被迫降速生产,甚至出现带钢刮碰钢结构现象,最终导致生产线停机。
基于MATLAB的带钢卷取机跑偏电液伺服控制系统的PID控制
求 , 而且 相 对 稳 定 性 的 各 项 性 能指 标 也 得 到 了很 大 的改 善 .系统 动 静 态性 能得 到 了优 化 ,控 制 效 果 良好 ,系统 的
设计满足要求. 关键 词 :卷 取机 PD控 制 Smu n I i lk i
中图分 类号 : D 1 T 64
文献标识码 : A
在 带钢 的连续 扎 制过程 中, 偏控 制 是十 分必 跑 要 的. 现有 的带 钢 跑 偏控 制 中 的电 液伺 服 系统 , 控
得 到 了较大 的改善 , 系统 的控制 效果 良好.
制器 结构 简单 、易于 实现 . 但是 电液伺 服 系统 是一
种复杂的机 、电、 液耦合系统, 其典型的特征是非
第2 6卷第 5 期 21 00年 1 0月 文章编 号:64 0 7 (0 00 — 7 ~ 3 1 7 — 842 1)5 0 8 0
山西大同大学学报( 自然科学版)
Jun lfSax aogU iesyN trl c ne ora o h ni t nvrt(aua i c) D n i Se
A_ / - 2 3
p
=
Q = A =0 2 £ . 2×0 18 0 . 6 0
=
0.0 6 / 0 03 9 m s= 2 . mi 22 L/ n
考虑额定流量 、 频宽 、 抗污染及使用要求等因
素 , 定 D C14L型 电液 伺 服 阀 , 阀额定 电流 选 Y —0 该
制 系统 的主要设计 参数 如表 1 I 定 系统性 能指 标 I确 l ,
收 稿 日期 : 0 0 0 一 2 1 — 8 叭
如表 2 .
作者简介: 刘春艳( 97 )女 , 17 一 , 山西芮城人 , 硕士 , 师, 讲 研究方 向: 智能控制及 自动化
防止带钢头部在精轧机内跑偏引起不对称浪的技术

防止带钢头部在精轧机内跑偏引起的不对称浪形的技术张智刚概述:在热连轧轧制过程中,尤其是轧制生产厚度≤3.0规格的带钢时,中间坯在精轧机穿带的过程中头部极易形成侧弯或蛇形弯,这样的问题的存在导致带钢头部穿过精轧机后易形成头部不对称浪形。
因钢卷产品头部不对称浪形的存在导致给下工序的生产带来了空难及用户提出的质量异议逐步在增加。
一、宝钢原有技术八钢公司1750热连轧机组的轧机布置形式由一架带立辊的粗轧机组和6架精轧机组组成,板坯厚度为220mm,中间坯厚度为28-50mm,成品钢卷厚度为1.2-16mm。
因此轧制厚度规格≤3.0mm规格的钢卷时,粗轧机的最大压下率为87.3%,精轧机的最大压下率达到了95.7%,由于机组固有的这种特性造成粗轧机轧制时中间坯咬入困难存在着打滑现象,头尾14m的长度范围内最大侧弯量达到80mm的情况;精轧机在轧制厚度≤3.0规格的带钢时头部穿出末机架时头部10m内带钢中心线偏离机组中心线最大达到70mm,致使带钢头部发生不对称浪形的情况在实际的生产中比较很难控制。
二、国外现有技术目前国内有相关厂家已经提出了关于对中间坯侧弯的控制成果,但没有对外公开其方法。
因八钢1750机组主要采用原奥钢联公司的生产控制方法,在L1级的控制模式中没有明显的关于在穿带过程中对与侧弯或蛇形弯的控制程序和方法,最主要的控制方式是保持对在生产时经过操作人员对各个精轧机的辊缝倾斜修正预摆后的两侧辊缝偏差如图1所示:其它方面还没有控制图1目前现有的对两侧辊缝保持的控制方法措施。
三、技术秘密具体内容及解决方法3.1 原存在问题A、如前所述,因1750粗轧机组和精轧机组的固有特性,主要存在着粗轧和精轧机组的大压下率的问题,由于大压下率特性的存在使得轧制过程中加大了轧辊和带钢的接触弧长相对压下率小的机架增加造成了轧制规程中轧辊的变形热异常增加。
常见的情况是轧制公里数相当减少,轧辊表面氧化膜异常剥落如图2所示:图2轧辊氧化膜异常剥落的情况B、带钢进入精轧机前,所有机架入口的侧导板开口度(或者精轧机前的小立辊开口度)必须预留大于实际带钢热态宽度一定量的间隙值,如下表表1,表2所示:因这样的设定是主要是受带钢的实际宽度计算不准的影响和表1国内标准热连轧工艺通用热连轧精轧侧导板宽度余量设定表表2宝钢公司某热连轧厂侧导板宽度余量设定表防止带钢头部与侧导板卡阻后引起废钢事故的原因,就必须要求有30-85mm 这样一个宽度预留的设定。
首钢连退清洗段跑偏问题的治理

轧 钢STEEL ROLLING 2013年4月·第30卷·第2期Apr.2013 Vol.30 No.2·革新与交流·首钢连退清洗段跑偏问题的治理刘 丹,崔炳大,傅时君,周永文,孙 鹏(北京首钢冷轧薄板有限公司,北京 101304)摘 要:针对带钢连续退火生产线清洗段时常出现的带钢跑偏问题,通过将电解沉没辊的辊型改为单锥度凸度辊、定期检查辊子安装精度和辊面粗糙度、调整挤干辊压力等,切实解决了清洗段跑偏问题。
关键词:带钢清洗;跑偏;沉没辊辊型;安装精度中图分类号:TG335.55 文献标识码:B 文章编号:1003-9996(2013)02-0056-03Measures for Running-off Strip in Cleaning Section of CAL of ShougangLIU Dan,CHOI Byoung-dai,FU Shi-jun,ZHOU Yong-wen,SUN Peng(Beijing Shougang Cold Rolling Sheet Co.,Ltd.,Beijing 101304,China)Abstract:In view of often appearing strip running-off in cleaning section of CAL of Shougang,roll tape ofsinking roll in the electrolytic cleaning was changed,the installation accuracy and roughness of the cleaningroll were periodically inspected,the pressure of the wring roll was adjusted.Based on these measures,theproblem was resolved.Key words:strip cleaning;running-off;sinking roll tape;installation accuracy收稿日期:2012-06-16 收修改稿日期:2012-09-10作者简介:刘 丹(1979-),男(汉族),辽宁鞍山人,工程师,硕士。
卧式活套中带钢跑偏问题分析与改善措施
T o tal N o〃 214 Oct o ber 2014冶金设备METALLURGICAL EQUIPMENT总第214 期2014 年10 月第5 期卧式活套中带钢跑偏问题分析与改善措施曹曦①( 西马克带钢技术( 上海) 有限公司上海200083)摘要针对带钢连续生产线上卧式活套中无法避免的带钢跑偏问题,对各种不同机组中卧式活套中带钢的跑偏问题进行分析研究,提出了多种不同的应对措施,通过在卧式活套中改进设计或增加设备,在现场运行过程中切实可行的缓解了带钢跑偏问题,为今后进行卧式活套设计提供了可靠的依据。
关键词带钢连续生产线卧式活套带钢跑偏中图分类号TG333〃 7 文献标识码 Bd o i: 10〃 3969 / j〃 issn〃 1001 - 1269〃 2014〃 05〃 017Analysis and Solutions of Strip Running Deviation in Horizontal LooperCao Xi( SMS Siemag Strip Processing L ines ( Shanghai) Co〃,L td〃Shanghai200083)ABS TRA CT The pr o blem of strip runnin g de v iati o n w as a w a y s e x ist and ine v itable in h o ri zo ntal l oo pers fo r strip c o ntinu o us pr o cessin g line s〃 Aimin g at this pr o blem,a serie s of re search and anal y sis ha v e been carried o ut re- g ardin g t o di ff erent kinds o f strip pr o cessin g units〃 A v ariet y of di ff erent s o luti o n s ha v e been put fo r w ard c o rre sp o nd- in g l y〃B y addin g o r impr ov in g equipments in the h o ri zo ntal l oo per,the strip runnin g de v iati o n pr o blem is practicall y s o l v ed durin g f ield o peratin g〃Reliable e x perienc e is pr ov ided t o supp o rt the desi g n of h o ri zo ntal l oo pers in f uture〃KEYW ORD S Str ip continuous proce ssing line Horizontal looper Strip running deviation1 前言在带钢连续生产线上,各种各样的原因都可能引起板带运行跑偏,例如产品本身的缺陷( 如板带的弯曲,变形)或工艺加工过程中产生误差( 如对边不良,卷辊只有一边承载或受压,处理过程中受热,受冷不均等) 。
带钢跑偏的措施
带钢跑偏的措施我跟你说啊,这带钢跑偏啊,可真是个让人头疼的事儿。
就像那调皮的孩子,怎么都不听话,老往不该去的地方跑。
我在厂里的时候,那眼睛就死死盯着带钢呢。
旁边的老李,眼睛小得跟缝儿似的,也努力睁着在那看。
他那脸啊,黑黢黢的,满是皱纹,就像那老树皮似的。
他就嘟囔着:“这带钢,咋就不能好好走呢?”我瞅了他一眼,说:“你别光嘟囔,得想办法啊。
”咱先说这设备方面的事儿。
那导向辊啊,就像是带钢的轨道,要是这轨道歪了,带钢可不就跑偏嘛。
我就弯着腰,像个虾米一样,在那仔细检查导向辊。
这时候,头顶上那大灯泡晃晃悠悠的,灯光昏黄昏黄的,照得周围的机器都有点阴森森的。
我拿手摸了摸导向辊,心里想,这要是不平,带钢跑起来肯定就像喝醉了酒的人,东倒西歪的。
还有啊,张力的事儿也不能小看。
我记得有一次,小王那小子,毛手毛脚的,调张力的时候就没调好。
我当时就急眼了,脸涨得通红,冲着他就喊:“你这是咋整的?张力调得乱七八糟的,带钢能不跑偏吗?”小王那脸啊,一下子就白了,像个受惊的兔子似的,话都说不利索了:“刘师傅,我……我以为这样就行了呢。
”我叹了口气,摆摆手说:“你呀,得用心。
这张力就像牵着带钢的绳子,松了紧了都不行。
”我就又自己动手,一点点地调那张力,眼睛紧紧盯着带钢的动静,就盼着它能像个听话的好学生一样,规规矩矩地走。
再就是这操作的人,得时刻保持警醒。
我跟那些小年轻们说:“你们可不能走神儿啊,这带钢跑得可快了,你一个眨眼的功夫,它可能就跑偏了。
”有个小年轻不服气,撇着嘴说:“刘师傅,哪有那么夸张啊。
”我就瞪着他,眼睛一鼓一鼓的,说:“你是没吃过亏。
有一回,我就打了个盹儿,就一小会儿啊,带钢就跑得没影了,差点就出大事故。
”那小年轻听了,吐了吐舌头,再也不敢瞎说了。
有时候,这环境也捣乱。
你想啊,要是这车间里乱七八糟的,东西到处乱放,带钢跑着跑着说不定就被啥东西给挡住了,然后就跑偏了。
我就经常在车间里喊:“都把东西收拾好喽,别在这儿给带钢使绊子。
热轧带钢平整挫伤缺陷原因分析及控制
热轧带钢平整挫伤缺陷原因分析及控制李亨杰1汪宏兵2郑华纬3(1.涟钢2250热轧板厂;2.涟钢技术中心;3.涟钢质量部)摘要本文通过对挫伤产生的原因进行分析,寻求解决措施,固化操作方式,降低了冷轧基板产生挫伤的可能性,提高了产品质量。
关键词挫伤;张力;生产方式随着公司产品结构的调整和高强薄规格汽车用钢的增量、下游冷轧厂对基板质量要求的提高,2250热轧板厂高强钢平整线在提高产品平直度方面起到了至关重要的作用,但带钢尾部产生的挫伤也影响了产品质量。
解决挫伤对提高整个产品质量有重要意义。
1 平整机工艺流程及主要设备参数1.1平整机工艺综述高强平整机组具备年产80万吨成品卷的能力,主要生产钢种有:汽车用钢、工程机械用高强钢、耐蚀钢、耐候钢、锯片钢、军工用钢、高强度集装箱板、低合金结构钢等,最高强度达1000MPa。
生产方式有平整(带轧辊压下)和重卷(不带压下)两种模式。
主要产品参数如下:平整带钢厚度:1.2~6.5mm重卷带钢厚度:1.2~12.7mm带钢宽度:900~2100mm带钢强度:屈服强度(σs):max 1000MPa(1.2~4.0mm)max 800MPa(4.1~6.5mm) 抗拉强度(σb):max 1200MPa(1.2~4.0mm)max 1000MPa(4.1~6.5mm)1.2 平整机工艺流程及参数天车上料→钢卷步进梁对中→准备站切头→开卷机开卷→7辊矫直机压下→四辊平整机平整→13辊矫直机(4mm以下的高强钢)消除应力→分切剪分卷和切尾→五辊张力装置→带钢卷取→自动打包、喷印和称重。
1.3 主要设备主要设备参数见表1。
直径/mm ∅2100/∅762 BUR:∅1200/∅1100×2200WR:∅500/∅430×2700∅2100/∅762电机功率/kW AC850 AC1500 AC1500 电机转速/rpm 450/1200 600/1200 450/1200 轧制速度/(m·min-1) 400/200 400 420/210 张力(max)/kN 125/250 200/4002 挫伤产生的原因2.1 挫伤定义及特征所谓挫伤,就是钢板表面有低于轧制面的纵、横向刮痕,单个或断续地分布在钢板表面上,高温挫伤沟底有薄层氧化铁皮,呈暗青色。
带钢卷取机跑偏电液伺服控制系统的仿真
带 材跑偏 检测 器用 来检 测带 型材 料在 加工 中偏
离正 确 位置 的大小 及方 向 ,从而 为 纠偏控 制 电路 提 供 纠偏信 号 。 光 电式 带材 跑偏 检测器 原 理如 图 2所示 。 光源 发 出的光 线经 过 透镜 1 聚 为平行 光 束 , 向透 镜 2 会 投 ,
系统 的动 态 特 性 。 果 表 明 , 结 系统 满 足带 钢 纠偏 控 制 对 稳 定 性 、 响应 快 速 性 与控 制 精 度 的 要 求 。 的 应 用 证 明 系统 性 它
能可靠, 控制精度 高, 大地提高 r劳动_ 产率 : 极 乍
关 键 词 : 钢跑 偏 ; 带 电液 伺 服 控 制 ; ' A 仿 真 MAI B; L 中 图分 类号 :HI73 3. F 文献 标 识 码 : A 文 章 编 号 :17 — 9 4(0 0)1 0 1- 0 6 2 80 2 1 0 — 0 3 04
39 a . MP 。通 常 , 2 选择 负载 压力为 p= / 。 L23 , p 此时
.
图 3 带材 跑偏 检 测 器测 量 电 路
R
pL
R
2
3 0 0 04 + 5 0 x 。x .5 5 0 x .7 3 0 0 98 O0
宋 云 清
( 新疆伊犁职业技术学院机电工程系 新疆 8 50 3 0 0) 摘要: 为了解决冷轧带钢生产 巾的带材跑偏问题, 本文简述 带材 自动纠偏的电液 伺服系统控制的基本原理, 详细介 绍了系统 数学 模型的建立及利用 MA L B/SM LN TA I U I K进行 系统仿真 的过程 , 并分析 了系统 的稳定性 , 同时分析 了